


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


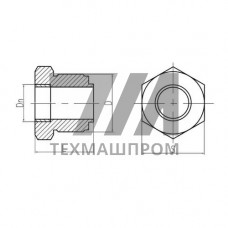
Латунный штуцер промежуточный внахлестку 556-0185-1 — это фитинг, предназначенный для соединения трубопроводных элементов с образованием нахлесточного стыка. Конструкция детали предполагает установку на трубу с последующей фиксацией паяным или сварным швом, что обеспечивает герметичность и механическую прочность узла в системах с рабочими средами различной агрессивности.
Изготовление из латуни марки ЛС59-1 или аналогичного свинецсодержащего сплава обеспечивает сочетание обрабатываемости резанием и коррозионной стойкости. Материал характеризуется стабильной структурой при температурах эксплуатации до 150 C и устойчивостью к воздействию воды, водяного пара, минеральных масел и слабоагрессивных химических сред. Промежуточное исполнение штуцера предусматривает наличие двух присоединительных концов, ориентированных на монтаж в разрыв магистрали.
Соединение внахлестку реализуется за счет надвигания штуцера на наружную поверхность трубопровода с последующей пайкой твердым или мягким припоем. Для обеспечения требуемого зазора под капиллярное течение припоя внутренний диаметр штуцера выполняется с допуском, превышающим номинальный наружный диаметр подключаемой трубы на 0,1–0,3 мм. Такая посадка формирует равномерный кольцевой зазор, необходимый для образования качественного паяного шва.
Применение капиллярной пайки с использованием флюсов на основе хлоридов цинка и аммония позволяет достигать прочности соединения, превышающей прочность основного металла трубы. Для ответственных узлов, работающих при вибрационных нагрузках, допускается комбинированное соединение — пайка с дополнительной механической фиксацией обжимными хомутами.
Штуцер 556-0185-1 востребован при сборке трубопроводных обвязок в следующих инженерных системах:
Использование латунного штуцера промежуточного внахлестку 556-0185-1 в системах питьевого водоснабжения допустимо при соответствии сплава санитарно-гигиеническим требованиям, предъявляемым к материалам, контактирующим с питьевой водой.
| Параметр | Значение для DN15 | Значение для DN20 | Значение для DN25 | Метод контроля |
|---|---|---|---|---|
| Наружный диаметр корпуса, мм | 21,3 | 26,9 | 33,7 | Штангенциркуль |
| Длина монтажной части, мм | 28 | 32 | 38 | Линейка измерительная |
| Толщина стенки, мм | 2,0 | 2,3 | 2,6 | Микрометр |
| Рабочее давление, бар | 16 | 16 | 16 | Гидроиспытания |
Рабочее давление до 16 бар при температуре среды до 120 C достигается за счет равнопрочности паяного шва и основного металла. Для систем с температурой теплоносителя до 150 C рекомендуется использовать припои с температурой плавления не ниже 220 C, например, медно-фосфористые составы с содержанием серебра до 2%.
Штуцер 556-0185-1 рассчитан на соединение с медными трубами по ГОСТ Р 52318 и латунными трубами, применяемыми в системах кондиционирования и холодильной техники. Категорически не допускается монтаж внахлестку на стальные водогазопроводные трубы без предварительного нанесения защитного покрытия — контакт латуни со сталью в присутствии влаги инициирует гальваническую коррозию.
При проектировании узлов с использованием штуцера 556-0185-1 следует учитывать коэффициент линейного расширения латуни (около 19,9 10 1/C), что требует установки компенсаторов на участках протяженностью более 10 м. Для систем, подверженных гидроударам, рекомендуется дополнительная фиксация трубопровода на расстоянии не более 1,5 м от места пайки.
Латунные штуцеры промежуточные внахлестку 556-0185-1 изготавливаются методом горячей штамповки с последующей механической обработкой. Контроль геометрических параметров осуществляется на каждом изделии, контроль герметичности — выборочно, методом пневматических испытаний под давлением 1,5 от рабочего. Химический состав сплава проверяется на соответствие требованиям ГОСТ 15527-70.
Поверхность штуцера не должна иметь заусенцев, раковин, трещин и следов коррозии. Допускаются незначительные следы технологической смазки, удаляемые перед пайкой обезжириванием. Резьбовые участки, при наличии, защищаются от повреждений транспортировочными колпачками.
Штуцер внахлестку монтируется пайкой на наружную поверхность трубы, тогда как обжимной фитинг использует механическое обжатие с помощью гайки и кольца. Паяное соединение обеспечивает неразъемный монтаж и более высокую стойкость к циклическим нагрузкам.
Для систем водоснабжения применяются оловянно-свинцовые припои ПОС-30 и ПОС-40 с температурой пайки 220–260 C. Для ответственных узлов с температурой среды до 150 C используются медно-фосфористые припои с содержанием серебра, обеспечивающие более высокую жаропрочность шва.
Перед монтажом необходимо зачистить наружную поверхность трубы до металлического блеска абразивной шкуркой зернистостью P120–P180, обезжирить ацетоном или спиртом и нанести флюс. Величина зазора между трубой и штуцером должна составлять 0,1–0,3 мм.
Да, латунь устойчива к водным растворам этиленгликоля и пропиленгликоля в концентрациях до 50% при температурах до 110 C. Однако следует контролировать pH теплоносителя в диапазоне 7–9 для предотвращения обесцинкования сплава.