


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


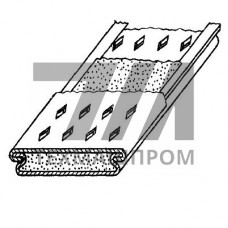
Порошковая наплавочная лента ПЛ-Нп-300Х25С3Н2Г2 — композиционный сварочный материал, состоящий из низкоуглеродистой стальной оболочки и шихты, содержащей порошки ферросплавов, карбидообразующих элементов и графита. Маркировка расшифровывается как: 300 — средний уровень твёрдости наплавленного слоя (30 HRC в исходном состоянии), Х25 — 25 % хрома, С3 — 3 % углерода, Н2 — 2 % никеля, Г2 — 2 % марганца. Лента предназначена для дуговой наплавки под флюсом и обеспечивает формирование износостойкого слоя с гетерогенной структурой — карбидами хрома MC и MC в матрице легированного аустенита или мартенсита.
Наплавленный слой, полученный лентой ПЛ-Нп-300Х25С3Н2Г2, сочетает высокую абразивную стойкость с умеренной ударной вязкостью. Карбидная фаза занимает 25–40 % объёма, что определяет сопротивление гидроабразивному и газоабразивному износу. Никель и марганец стабилизируют аустенитную составляющую, снижая склонность к образованию горячих трещин при наплавке массивных деталей.
| Параметр | Значение | Единица | Условия | Метод контроля |
|---|---|---|---|---|
| Твёрдость наплавленного слоя | 28–34 | HRC | после наплавки, без ТО | ГОСТ 9013 |
| Твёрдость после отпуска 600 C | 45–52 | HRC | выдержка 2 ч | ГОСТ 9013 |
| Содержание хрома в слое | 22–27 | % | среднее по сечению | спектральный анализ |
| Содержание углерода в слое | 2,5–3,5 | % | среднее по сечению | спектральный анализ |
| Толщина наплавки за один проход | 3–6 | мм | ток 400–550 А | измерительный |
| Разбавление основным металлом | 15–25 | % | первый слой | металлография |
В литом состоянии наплавка содержит первичные карбиды хрома игольчатой и скелетообразной морфологии, эвтектику + MC и легированный аустенит. При содержании углерода 3 % и хрома 25 % объёмная доля карбидов достигает 35 %, что обеспечивает твёрдость выше 50 HRC после стабилизирующего отпуска. Марганец в количестве 2 % повышает растворимость азота и снижает температуру начала мартенситного превращения, а никель препятствует выделению -фазы при длительной эксплуатации при 450–550 C.
Лента ПЛ-Нп-300Х25С3Н2Г2 применяется при дуговой наплавке под флюсом марок АН-26, АН-60 или ОСЦ-45. Рекомендуемые режимы: сварочный ток 400–600 А, напряжение дуги 28–34 В, скорость наплавки 20–30 м/ч, расход флюса 1,2–1,5 кг на 1 кг ленты. Перед наплавкой деталь нагревают до 200–300 C для предотвращения образования холодных трещин. Для многослойной наплавки применяют промежуточный отпуск при 350–400 C после каждых 2–3 слоёв. Ширина ленты 30–60 мм позволяет наплавлять протяжённые поверхности с минимальным перекрытием валиков.
Наплавку выполняют на углеродистые стали 20, 35, 45, 40Х, 65Г, а также на низколегированные стали 30ХГСА, 40ХН2МА. Основной металл должен быть очищен от окалины, ржавчины и масла. При наплавке на высокоуглеродистые стали (У8, У10) необходим подогрев до 350–400 C и последующее замедленное охлаждение под термоодеялом. Буферный слой из низкоуглеродистой проволоки Св-08А снижает разбавление и предотвращает откол наплавленного слоя при ударных нагрузках.
В исходном состоянии твёрдость составляет 28–34 HRC. После отпуска при 600 C в течение 2 часов твёрдость повышается до 45–52 HRC за счёт вторичного твердения карбидов хрома.
Рекомендуются плавленые флюсы АН-26, АН-60, ОСЦ-45. Флюс АН-26 обеспечивает наилучшее формирование валика и минимальное разбавление основным металлом.
Наплавка без предварительного подогрева допускается только для тонкостенных деталей из низкоуглеродистых сталей. Для массивных деталей и легированных сталей подогрев до 200–300 C обязателен во избежание холодных трещин.
За один проход формируется слой толщиной 3–6 мм в зависимости от тока и скорости наплавки. Для получения слоя 10–15 мм выполняют 3–4 прохода с промежуточным отпуском.