


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


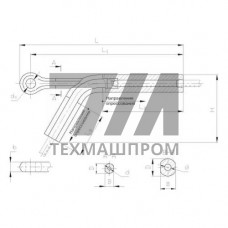
Зажим натяжной прессуемый НАС-150-1Б — оконцеватель для неизолированных и защищённых проводов воздушных линий электропередачи, работающий по принципу опрессовки. Модификация НАС-150-1Б относится к исполнению с бугелем (индекс «Б»), что обеспечивает шарнирное крепление арматуры к опоре или траверсе. Усилие от провода передаётся через алюминиевый корпус и стальной анкерный узел, исключая концентрацию напряжений в точке подвеса.
Конструктивно НАС-150-1Б состоит из алюминиевого корпуса с коническим каналом под провод и стального бугеля, соединяемого с корпусом пальцем. Опрессовка выполняется матрицами и пуансонами гидравлического или ручного инструмента с нормированным усилием обжатия. После деформации корпус образует неразъёмное соединение с жилой, а бугель сохраняет подвижность для компенсации угловых отклонений провода при ветровых нагрузках и изменениях температуры.
Номинальное сечение провода для НАС-150-1Б — 150 мм. Зажим рассчитан на работу с алюминиевыми и сталеалюминиевыми проводами марок А, АС, АСКС, АСКП, а также с термостойкими проводами типа АСУП, применяемыми на линиях с повышенной токовой нагрузкой. Разрушающая нагрузка зажима соответствует разрывному усилию провода АС-150/24 и составляет не менее 49 кН, что подтверждает его пригодность для магистральных и распределительных ВЛ 35–220 кВ.
Технология монтажа НАС-150-1Б регламентируется инструкциями по опрессовке соединительной и натяжной арматуры. Перед обжатием провод зачищается до металлического блеска, на него наносится кварцево-вазелиновая смазка для снижения переходного сопротивления в контакте. Опрессовка выполняется с перекрытием зоны маркировки, после чего проверяется остаточная толщина в зоне обжатия — она должна находиться в пределах 14,5–15,5 мм для данного типоразмера. Отклонение от нормы свидетельствует о некачественном обжатии и требует повторной опрессовки с заменой зажима.
Применение НАС-150-1Б целесообразно на анкерных опорах ВЛ, в пролётах с большими механическими нагрузками, на переходах через инженерные сооружения и естественные препятствия. Зажим также используется при монтаже проводов на подстанциях открытого типа (ОРУ) для крепления к порталам и гибким шинным конструкциям. Рабочий диапазон температур — от –60 до +50 C, что позволяет эксплуатировать арматуру в районах с холодным и умеренным климатом.
Ключевые параметры НАС-150-1Б:
Для подбора оснастки и контроля качества монтажа приводятся справочные значения усилия опрессовки и геометрических параметров обжатой зоны.
| Параметр | Значение | Допуск | Метод контроля | Примечание |
|---|---|---|---|---|
| Сечение провода, мм | 150 | — | Визуально по маркировке | А, АС, АСКС |
| Диаметр провода, мм | 17,1–18,9 | 0,3 | Штангенциркуль | Зависит от марки |
| Разрушающая нагрузка, кН | 49 | не менее | Испытания на разрыв | По ТУ на арматуру |
| Остаточная толщина после опрессовки, мм | 15,0 | 14,5–15,5 | Микрометр | Контроль качества |
Зажимы НАС-150-1Б поставляются в собранном виде с комплектом крепёжных элементов. Перед установкой на линию рекомендуется провести входной контроль геометрии корпуса и состояния бугеля — наличие трещин, раковин или следов коррозии не допускается. Арматура должна храниться в сухом проветриваемом помещении в заводской упаковке, исключающей механические повреждения.
Зажим рассчитан на провода сечением 150 мм марок А, АС, АСКС, АСКП и термостойкие провода типа АСУП с диаметром 17,1–18,9 мм.
Бугель обеспечивает шарнирное соединение с опорой, что снижает изгибающие нагрузки на провод в точке подвеса и упрощает монтаж на анкерных опорах.
Используются гидравлические или ручные пресс-клещи с шестигранными матрицами, обеспечивающими нормированное усилие обжатия по всей длине корпуса.
После обжатия измеряется остаточная толщина зоны опрессовки — она должна составлять 14,5–15,5 мм. Отклонение указывает на брак и требует замены зажима.