


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


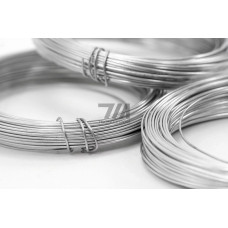
Нержавеющая проволока в бухтах 08Х18Н10 — коррозионностойкий аустенитный материал, изготавливаемый по ГОСТ 18143-72 и ТУ 14-1-4503-2003. Химический состав соответствует стали 12Х18Н10Т: содержание хрома — 17,0–19,0 %, никеля — 9,0–11,0 %, титана — до 0,6 %. Легирование титаном предотвращает межкристаллитную коррозию после сварки и нагрева в интервале 450–800 C, что критично для сварных конструкций, работающих в агрессивных средах.
Материал поставляется в бухтах массой от 80 до 500 кг, намотанных без перехлестов и узлов. Диапазон диаметров — 0,2–6,0 мм. Проволока выпускается в двух состояниях: термически обработанная (светлая) и травленая (белая матовая). Допускаемые отклонения по диаметру — от 0,02 мм для тонких сечений до 0,06 мм для толстых. Временное сопротивление разрыву для отожженной проволоки составляет 540–740 МПа, относительное удлинение — не менее 20 %.
Проволока 08Х18Н10 демонстрирует стабильную стойкость к воздействию азотной, фосфорной и органических кислот, а также щелочных растворов. Предел текучести — 196–245 МПа, твердость по Виккерсу — 130–180 HV. Рабочий диапазон температур — от –196 до +600 C. Материал немагнитен в отожженном состоянии, однако после холодной деформации возможно появление слабых магнитных свойств.
| Диаметр, мм | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % | Масса бухты, кг |
|---|---|---|---|---|
| 0,2–0,5 | Отожженная | 590–740 | 20–25 | 80–150 |
| 0,6–1,5 | Отожженная | 560–700 | 22–28 | 120–250 |
| 1,6–3,0 | Травленая | 540–680 | 25–30 | 200–400 |
| 3,1–6,0 | Травленая | 540–650 | 28–35 | 300–500 |
Проволока 08Х18Н10 в бухтах востребована в отраслях, где требуется сочетание коррозионной стойкости и технологичности при холодной деформации:
При использовании проволоки в сварных конструкциях следует учитывать склонность аустенитных сталей к образованию карбидов хрома при медленном охлаждении. Для восстановления коррозионной стойкости после сварки рекомендуется аустенизация при 1050–1100 C с последующим быстрым охлаждением. В процессе волочения материал упрочняется: для восстановления пластичности требуется промежуточный отжиг в защитной атмосфере.
Бухты поставляются с внутренним диаметром 400–600 мм, что обеспечивает возможность размотки на стандартном правильном оборудовании без остаточных деформаций. Допускается сварка отрезков проволоки в бухте, при этом место соединения должно быть зачищено и проконтролировано на отсутствие трещин.
По химическому составу эти марки практически идентичны: обе содержат 17–19 % хрома и 9–11 % никеля. Разница заключается в нормировании содержания углерода и титана. В обозначении 08Х18Н10 содержание углерода ограничено 0,08 %, что обеспечивает более высокую стойкость к межкристаллитной коррозии в сварных соединениях.
Да, материал допущен к контакту с пищевыми средами при условии соблюдения требований ТР ТС 005/2011. Поверхность проволоки не должна иметь окалины и загрязнений, а сварные швы требуют последующей пассивации.
Стандартный диапазон — до 6,0 мм. Для диаметров свыше 6 мм проволока обычно поставляется в мотках или на катушках, так как увеличение диаметра затрудняет гибку при намотке в бухту.
Для пружинной навивки рекомендуется использовать проволоку в холоднотянутом состоянии с повышенным временным сопротивлением. Если требуется максимальная пластичность при формовке, применяется отожженный материал с последующей закалкой готового изделия.