


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


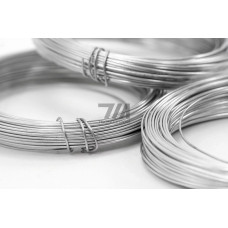
Нержавеющая проволока в бухтах ГОСТ 18143-72 — востребованная позиция металлопроката для предприятий, эксплуатирующих оборудование в агрессивных средах и при высоких температурах. Норматив регламентирует геометрические параметры, механические свойства и требования к поверхности холоднотянутой проволоки из коррозионностойких марок сталей аустенитного, ферритного и мартенситного классов. Поставка в бухтах исключает образование локальных перегибов и обеспечивает непрерывность технологических операций на автоматизированных линиях.
ГОСТ 18143-72 устанавливает производство проволоки диаметром от 0,5 до 6,0 мм. Допуски по диаметру дифференцированы по классам точности — от повышенного (класс 2) до нормального (класс 4), что позволяет подбирать материал под конкретную операцию высадки, навивки или плетения. Механические свойства нормируются по группам прочности: I группа — проволока в отожжённом состоянии с временным сопротивлением разрыву 540–690 МПа, II группа — нагартованная с повышением прочности до 830–980 МПа. Относительное удлинение для мягкого состояния составляет не менее 20%, для нагартованного — не менее 3%.
Химический состав регламентируется марочным сортаментом. Наиболее распространены следующие марки:
Изготовление проволоки по ГОСТ 18143-72 выполняется методом холодного волочения с промежуточными термическими обработками. Контроль качества включает испытания на растяжение, проверку сплошности поверхности и отсутствие расслоений. Для марок с содержанием титана дополнительно контролируется склонность к коррозионному растрескиванию после провоцирующего нагрева. Поверхность проволоки не должна иметь закатов, плен и волосовин, выводящих размер за пределы минусового допуска.
Нагартованные модификации (II группа прочности) поставляются без термообработки после финишного волочения. Такая проволока характеризуется повышенной твёрдостью и пружинящими свойствами, что важно при изготовлении сит, фильтрующих элементов и уплотнительных плетёнок. Отожжённая проволока (I группа) пластична и пригодна к глубокой вытяжке, гибке с малыми радиусами и формированию сложных пространственных контуров.
Нержавеющая проволока в бухтах ГОСТ 18143-72 востребована в отраслях, где требуется сочетание коррозионной стойкости и механической надёжности:
В пищевой и фармацевтической промышленности проволока применяется для изготовления транспортёрных лент, поддонов и стеллажных конструкций, подвергающихся регулярной санитарной обработке моющими растворами. В целлюлозно-бумажной отрасли материал используется для сеток обезвоживающих прессов, где требуется устойчивость к абразивному износу в сочетании с коррозионной стойкостью.
Рабочий диапазон температур для проволоки из аустенитных марок составляет от –196 до +600 C. При длительной эксплуатации в интервале 450–800 C для сталей без стабилизирующих добавок (титан, ниобий) возможно выделение карбидов по границам зёрен, что снижает стойкость к межкристаллитной коррозии. Для сред с хлоридами (морская вода, рассолы) рекомендуется применять молибденсодержащие марки типа 10Х17Н13М2Т.
| Марка стали | Диаметр, мм | Группа прочности | Временное сопротивление, МПа | Типовое применение |
|---|---|---|---|---|
| 12Х18Н10Т | 0,8–6,0 | I (отожжённая) | 540–690 | Сетки, сварные конструкции |
| 08Х18Н10 | 0,5–5,0 | I (отожжённая) | 540–690 | Крепёж, электродная проволока |
| 12Х18Н9 | 0,5–4,0 | II (нагартованная) | 830–980 | Пружины, упругие элементы |
| 10Х17Н13М2Т | 1,0–6,0 | I (отожжённая) | 540–690 | Химическое машиностроение |
При заказе проволоки в бухтах необходимо указывать диаметр, марку стали, группу прочности и класс точности. Масса бухты для диаметров до 2,0 мм обычно составляет 5–20 кг, для более крупных сечений — до 80 кг. Внутренний диаметр бухты подбирается с учётом параметров размоточного оборудования, чтобы исключить пластическую деформацию при размотке.
Стандарт устанавливает классы точности 2, 3 и 4. Класс 2 обеспечивает минимальные отклонения по диаметру и применяется для ответственных пружинных элементов и прецизионных сеток. Классы 3 и 4 используются для общепромышленных изделий, где допуски до 0,05 мм не критичны.
Проволока I группы поставляется в отожжённом состоянии с временным сопротивлением 540–690 МПа и высокой пластичностью. II группа — нагартованная, с сопротивлением 830–980 МПа, повышенной твёрдостью и пружинящими свойствами, но с ограниченной способностью к деформации.
Для эксплуатации в хлоридсодержащих средах рекомендуется проволока из стали 10Х17Н13М2Т, легированной молибденом. Материал устойчив к питтинговой коррозии и может применяться в оборудовании береговой инфраструктуры и судостроении.
Да, проволока из аустенитной стали 12Х18Н10Т хорошо сваривается всеми видами дуговой сварки. Стабилизация титаном предотвращает межкристаллитную коррозию в околошовной зоне, что позволяет использовать материал для изготовления сварных сеток и каркасов.