


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


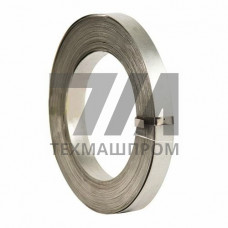
Нержавеющая сварочная лента ESAB OK Band 11.46 — это сплошная электродная лента из аустенитной хромоникелевой стали, предназначенная для автоматической наплавки под флюсом. Материал применяется преимущественно для плакирования углеродистых и низколегированных сталей с целью формирования коррозионностойкого слоя, стойкого к межкристаллитной коррозии и воздействию агрессивных сред.
Лента OK Band 11.46 производится по стандарту EN ISO 14343, классификация S 23 12 L. Химический состав соответствует стали типа 23Cr–12Ni с пониженным содержанием углерода (0,03%), что обеспечивает стабильность структуры наплавленного металла в условиях многопроходной наплавки и исключает выделение карбидов по границам зерен при нагреве до 400–450 C в процессе эксплуатации.
Наплавленный металл характеризуется двухфазной структурой аустенит + феррит (содержание ферритной фазы 5–15% по шкале Шеффлера), что гарантирует высокую стойкость к горячим трещинам при усадке валика. Типичные механические свойства наплавленного слоя: предел текучести — не менее 350 МПа, временное сопротивление разрыву — 550–650 МПа, относительное удлинение — 30–35%.
Лента поставляется в рулонах шириной 30, 60 и 90 мм, толщина — 0,5 мм. Для наплавки используется постоянный ток обратной полярности (DC+), рекомендуемый диапазон режимов зависит от ширины ленты:
| Ширина ленты, мм | Сила тока, А | Напряжение, В | Скорость подачи, м/ч | Скорость наплавки, м/ч |
|---|---|---|---|---|
| 30 | 350–450 | 26–28 | 60–90 | 15–25 |
| 60 | 600–800 | 28–30 | 45–70 | 12–20 |
| 90 | 900–1200 | 30–32 | 35–55 | 10–16 |
Для достижения требуемых свойств наплавленного металла применяются флюсы ESAB OK Flux 10.07 или OK Flux 10.16, обеспечивающие стабильное формирование валика, минимальное разбрызгивание и легкое отделение шлаковой корки. Перед наплавкой поверхность основного металла должна быть очищена от окалины, масла и влаги; подогрев, как правило, не требуется, однако при наплавке на толстостенные узлы (свыше 50 мм) рекомендуется предварительный подогрев до 100–150 C для снижения скорости охлаждения.
Лента ESAB OK Band 11.46 используется в производствах, где требуется создание плакирующего слоя на оборудовании, работающем в контакте с коррозионными средами:
Наплавка лентой под флюсом обеспечивает высокую производительность — до 25 кг/ч наплавленного металла при ширине ленты 60 мм, что делает метод экономически целесообразным при плакировании больших площадей. Коэффициент перехода легирующих элементов из ленты в наплавленный металл составляет 90–95%, что позволяет точно прогнозировать химический состав покрытия.
При наплавке лентой шириной 60 мм толщина валика за один проход составляет 3–5 мм. Для получения плакирующего слоя толщиной 6–10 мм выполняется два-три прохода с перекрытием предыдущего валика на 20–30%.
Для ленты OK Band 11.46 с содержанием углерода 0,03% после наплавки не требуется стабилизирующий отжиг. При необходимости снятия остаточных напряжений допускается отпуск при 600–650 C без риска сенсибилизации наплавленного металла.
Рекомендуются агломерированные флюсы ESAB OK Flux 10.07 и OK Flux 10.16. Допускается применение других основных флюсов с индексом основности не менее 1,6, обеспечивающих низкое содержание диффузионного водорода в наплавленном металле.
Контроль включает измерение твердости (типичные значения 180–220 HB), ферритометрию для оценки содержания ферритной фазы, а также ультразвуковой контроль на отсутствие несплошностей. При необходимости выполняется анализ химического состава стружки с поверхности плакирующего слоя.