


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


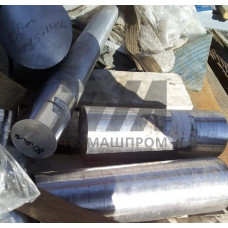

Нержавеющий круг 14Х17Н2 — сортовой прокат из мартенситно-ферритной стали, легированной хромом (14 %) и никелем (2 %). Материал сочетает высокую коррозионную стойкость в атмосферных условиях и слабоагрессивных средах с повышенной прочностью после термической обработки. Круг 14Х17Н2 поставляется в горячекатаном, кованом и калиброванном исполнении, диаметром от 10 до 250 мм, что определяет его применение в узлах, работающих при знакопеременных нагрузках и температурах до 400–450 C.
Сталь 14Х17Н2 относится к группе хромистых нержавеющих сталей с добавлением никеля для повышения ударной вязкости и прокаливаемости. Основные легирующие элементы — хром (12,0–14,0 %), никель (1,5–2,5 %), углерод (0,11–0,17 %). После закалки с 950–1050 C и отпуска при 600–680 C материал приобретает структуру сорбита с пределом текучести не менее 635 МПа и относительным удлинением до 15 %. Твёрдость в отожжённом состоянии не превышает 255 HB, что обеспечивает удовлетворительную обрабатываемость резанием.
Коррозионная стойкость круга 14Х17Н2 проявляется в атмосферных условиях, пресной и морской воде, а также в средах с содержанием органических кислот. Материал склонен к отпускной хрупкости при медленном охлаждении после высокого отпуска, поэтому для ответственных деталей рекомендуется ускоренное охлаждение в масле или воде.
Прокат 14Х17Н2 востребован в энергетическом машиностроении, химической и нефтегазовой отрасли, а также в судостроении. Из круга изготавливают детали арматуры, работающие при повышенных температурах и давлениях, — штоки, клапаны, золотники, крепёжные элементы. Материал применяется для производства лопаток паровых турбин, работающих при температурах до 450 C, и дисков компрессоров газотурбинных установок.
Круг 14Х17Н2 сваривается ограниченно — предпочтительны методы аргонодуговой сварки с предварительным подогревом до 250–350 C и последующим отпуском для снятия напряжений. Обработка давлением в горячем состоянии выполняется при нагреве до 1100–1180 C с окончанием деформации не ниже 900 C. Механическая обработка возможна в отожжённом состоянии; при обработке закалённого материала рекомендуется применять твёрдосплавный инструмент с обильным охлаждением.
| Диаметр, мм | Состояние поставки | Предел текучести, МПа | Относительное удлинение, % | Твёрдость, HB |
|---|---|---|---|---|
| 10–40 | Калиброванный | 635–735 | 12–15 | 255–285 |
| 42–90 | Горячекатаный | 635–685 | 14–16 | 241–269 |
| 95–200 | Кованый | 590–635 | 15–18 | 229–255 |
Круг 14Х17Н2 изготавливается по ГОСТ 5949 и ГОСТ 2590. Химический состав контролируется спектральным анализом, механические свойства проверяются на образцах после термообработки. Для ответственных применений проводится ультразвуковой контроль сплошности, исключающий наличие внутренних дефектов — трещин, расслоений и неметаллических включений. Поставка возможна в термически обработанном состоянии — отожжённом, закалённом или закалённом с отпуском, что фиксируется в сертификате качества.
Наличие никеля (1,5–2,5 %) в 14Х17Н2 повышает ударную вязкость и прокаливаемость по сравнению с 20Х13, что позволяет изготавливать детали большего сечения с равномерными свойствами по всему объёму.
Рабочий диапазон составляет от –40 C до 450 C. При длительной работе выше 450 C наблюдается снижение жаропрочности и склонность к охрупчиванию.
Да, закалка выполняется с нагревом до 950–1050 C с охлаждением в масле. После закалки обязателен отпуск при 600–680 C для снятия внутренних напряжений и достижения требуемого комплекса механических свойств.
Допустима аргонодуговая сварка неплавящимся электродом с предварительным подогревом до 250–350 C. После сварки рекомендуется высокий отпуск для восстановления коррозионной стойкости в зоне шва.