


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


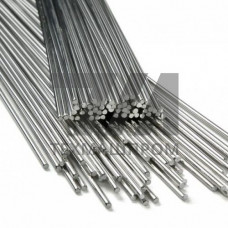
Пруток из сплава ХН62ВМЮТ (ХН62ВМЮТ-ВИ, ХН62ВМЮТ-ИД) — это деформируемый никель-хромовый жаропрочный материал, легированный вольфрамом, молибденом, титаном и алюминием. Сплав относится к системе Ni–Cr–W–Mo–Al–Ti и предназначен для длительной работы при температурах до 900–950 C в окислительных средах. Пруток поставляется в горячекатаном, кованом или холоднотянутом состоянии с последующей термической обработкой по режимам, обеспечивающим равномерное распределение упрочняющей -фазы (Ni(Al, Ti)).
Основу сплава составляет никель (62 %), хром вводится в пределах 9–11 % для жаростойкости, вольфрам — 4,5–5,5 % и молибден — 3,5–4,5 % обеспечивают твёрдорастворное упрочнение и сопротивление ползучести. Титан и алюминий суммарно 4,5–6,0 % формируют дисперсные выделения -фазы. Углерод ограничен 0,10 %, сера и фосфор — не более 0,010 % каждого. Структура после старения — -матрица с когерентными частицами -фазы размером 20–80 нм.
Пруток диаметром 10–60 мм в термообработанном состоянии демонстрирует предел прочности 1100–1250 МПа, предел текучести 750–850 МПа, относительное удлинение 12–18 %. При 800 C предел длительной прочности за 1000 ч составляет 180–220 МПа, при 900 C — 90–120 МПа. Кратковременная прочность при 900 C сохраняется на уровне 450–550 МПа. Сплав устойчив к малоцикловой усталости в условиях термоциклирования 20 900 C.
| Диаметр прутка, мм | Состояние поставки | в, МПа (20 C) | ,, МПа (20 C) | , % |
|---|---|---|---|---|
| 10–20 | Холоднотянутый + старение | 1200–1250 | 820–850 | 12–14 |
| 21–40 | Горячекатаный + старение | 1150–1200 | 780–820 | 14–16 |
| 41–60 | Кованый + старение | 1100–1150 | 750–780 | 16–18 |
| 61–100 | Кованый + старение | 1050–1100 | 720–750 | 18–20 |
Пруток ХН62ВМЮТ обрабатывается резанием в термообработанном состоянии твердосплавным инструментом (группа K20–K30) при скоростях 15–25 м/мин. Сварка выполняется аргонодуговым способом с поддувом защитного газа; после сварки требуется термообработка: гомогенизация при 1080–1120 C, закалка в воде или на воздухе, старение при 750–800 C в течение 8–16 ч. Горячая деформация проводится в интервале 1050–1150 C с последующей закалкой.
Поставка прутка регламентируется техническими условиями и стандартами на жаропрочные сплавы. Сплав выпускается в вариантах: ХН62ВМЮТ (обычный), ХН62ВМЮТ-ВИ (вакуумно-индукционная выплавка), ХН62ВМЮТ-ИД (вакуумно-индукционная с последующим электрошлаковым или вакуумно-дуговым переплавом). Пруток маркируется с указанием номера плавки, диаметра и состояния термообработки. Допускается контроль макро- и микроструктуры, а также ультразвуковая дефектоскопия.
Длительная эксплуатация возможна до 900–950 C в окислительной среде. При 900 C предел длительной прочности за 1000 ч составляет 90–120 МПа.
Вариант -ВИ выплавляется в вакуумно-индукционной печи, что снижает содержание газов и неметаллических включений, повышая пластичность и усталостную долговечность.
Да. Проводят гомогенизацию при 1080–1120 C, закалку и старение при 750–800 C в течение 8–16 ч для восстановления -фазы.
Твердосплавный инструмент групп K20–K30, скорости резания 15–25 м/мин, обязательное охлаждение.