


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


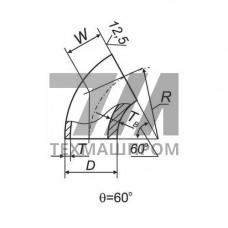
Отводы 60 в ВУС из стали 09Г2С — гнутые крутоизогнутые детали трубопровода с углом гиба 60 градусов, изготовленные методом горячей деформации заготовки в условиях высокочастотного индукционного нагрева с последующей правкой и термообработкой. Аббревиатура ВУС расшифровывается как «высокочастотная установка сварки» применительно к производству прямошовных и спиральношовных труб, однако в контексте деталей трубопровода устойчивое сочетание «отвод в ВУС» обозначает крутоизогнутый отвод, полученный методом горячей гибки трубной заготовки с нагревом ТВЧ. Сталь 09Г2С — низколегированная кремнемарганцовистая сталь, применяемая для изготовления деталей трубопроводов, работающих при температуре от –70 C до +450 C.
Отвод 60 в ВУС из стали 09Г2С формируется из бесшовной или прямошовной трубы-заготовки, нагреваемой до температуры 950–1050 C в индукторе ТВЧ. Гибка выполняется по радиусу, как правило, равному 1,5D или 2D от номинального наружного диаметра. Угол гиба 60 обеспечивает изменение направления трубопровода на 60 градусов без применения сварных секторных соединений, что снижает количество кольцевых швов и повышает герметичность трассы. После деформации отвод проходит нормализацию или высокий отпуск для снятия внутренних напряжений и восстановления структуры феррито-перлитного типа.
Толщина стенки отвода сохраняется равной толщине стенки исходной трубы либо незначительно утоняется в растянутой зоне гиба — не более чем на 10–12 % от номинала. Овальность поперечного сечения в зоне гиба не превышает 5 % для отводов, предназначенных для технологических трубопроводов высокого давления.
Отводы 60 в ВУС из 09Г2С выпускаются по ГОСТ 17375-2001 (крутоизогнутые бесшовные приварные), а также могут соответствовать требованиям ТУ 1461-001-001-2005 или стандартам ASME B16.9 при экспортных поставках. Сталь 09Г2С регламентируется ГОСТ 19281-2014 и ГОСТ 19282-2014. Химический состав: углерод — не более 0,12 %, кремний — 0,5–0,8 %, марганец — 1,3–1,7 %, сера — не более 0,040 %, фосфор — не более 0,035 %.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Наружный диаметр | 57–1420 мм | Угол гиба | 60 | по ГОСТ 17375 |
| Радиус гиба | 1,5D / 2,0D | Толщина стенки | 3,5–24 мм | равна стенке трубы |
| Предел текучести | 325 МПа | Временное сопротивление | 470 МПа | при +20 C |
| Относительное удлинение | 21 % | Ударная вязкость | 34 Дж/см | KCU при –40 C |
| Рабочая температура | –70…+450 C | Рабочее давление | до 16 МПа | зависит от стенки |
Отводы 60 в ВУС из 09Г2С применяются в трубопроводных системах, где требуется изменение направления потока под углом 60 градусов при сохранении прочностных характеристик и герметичности соединения. Основные отрасли:
Сталь 09Г2С в составе отводов 60 сохраняет работоспособность в условиях знакопеременных нагрузок и умеренно агрессивных сред. При эксплуатации в средах с содержанием сероводорода до 0,5 % объёмных требуется дополнительная проверка на стойкость к сульфидному растрескиванию под напряжением (SSC) согласно NACE MR0175. Для трубопроводов, транспортирующих природный газ с температурой ниже –40 C, рекомендуется проведение испытаний на ударный изгиб при рабочей температуре.
Отводы 60 в ВУС из 09Г2С совместимы с трубами из сталей марок 09Г2С, 17ГС, 17Г1С, 10Г2ФБЮ при сварке кольцевых стыков. Сварка выполняется электродами типа Э50А или сварочной проволокой Св-08Г2С в среде защитных газов. Предварительный подогрев до 100–150 C требуется при толщине стенки свыше 20 мм.
Отвод 60 в ВУС изготавливается методом горячей гибки цельной трубной заготовки с нагревом ТВЧ, что исключает наличие продольных и поперечных сварных швов в зоне гиба. Штампосварной отвод состоит из двух штампованных половин, соединённых продольными швами, что снижает герметичность и требует дополнительного контроля сварных соединений.
Основной стандарт — ГОСТ 17375-2001, распространяющийся на крутоизогнутые бесшовные приварные отводы. Дополнительно применяются ТУ 1461-001-001-2005, а для поставок на экспорт — ASME B16.9. Сталь 09Г2С поставляется по ГОСТ 19281-2014 и ГОСТ 19282-2014.
Минимальная температура эксплуатации составляет –70 C при условии, что ударная вязкость KCU при этой температуре не ниже 29 Дж/см. Для трубопроводов, работающих в условиях Крайнего Севера, рекомендуется проведение дополнительных испытаний на хладостойкость.
Для технологических трубопроводов с высоким давлением применяется радиус 1,5D, обеспечивающий минимальные гидравлические потери. Для трасс с ограниченным пространством монтажа используется радиус 1,0D, однако при этом возрастает неравномерность толщины стенки в зоне гиба.