


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


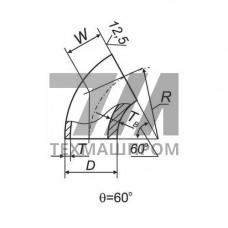
Отводы 60 в ВУС (внутренняя усиленная сварка) из стали 17Г1С — это трубопроводная арматура, предназначенная для изменения направления потока рабочей среды на угол 60 градусов в системах с повышенными требованиями к надежности сварных соединений. Конструктивное исполнение ВУС предполагает наличие внутренней фаски под сварку, что обеспечивает формирование полноценного корневого шва с обратной стороны стыка и исключает образование подрезов и непроваров при монтаже магистралей.
Сталь 17Г1С относится к группе низколегированных конструкционных сталей с содержанием марганца около 1,3–1,6% и кремния до 0,6%. Материал характеризуется пределом текучести не менее 345 МПа и временным сопротивлением разрыву в диапазоне 510–640 МПа, что позволяет применять отводы в трубопроводах, работающих под давлением до 10 МПа (в зависимости от типоразмера и толщины стенки). Хладостойкость стали до –60 C обеспечивает работоспособность изделий в условиях низких температур наружного воздуха, характерных для северных регионов и объектов нефтегазовой инфраструктуры.
Отводы 60 в ВУС 17Г1С производятся методом горячей штамповки или гибки с последующей термической обработкой — нормализацией. Такой режим формирует феррито-перлитную структуру с равномерным распределением карбидной фазы, что гарантирует стабильность механических свойств по всему сечению изделия. Контроль качества включает ультразвуковую дефектоскопию сварных швов и основного металла, а также гидравлические испытания пробным давлением, превышающим рабочее в 1,5 раза.
Геометрические параметры отводов регламентируются ГОСТ 17375-2001 и отраслевыми техническими условиями. Радиус кривизны, как правило, составляет 1,5 DN (для крутоизогнутых исполнений) или 4 DN (для пологих вариантов). Угол 60 позволяет проектировать трассы с меньшим количеством сварных стыков по сравнению с комбинацией двух отводов по 30, что сокращает время монтажа и снижает риск дефектов в зонах соединений.
Отводы 60 в ВУС из стали 17Г1С востребованы при строительстве и реконструкции:
Конструкция ВУС особенно актуальна для трубопроводов большого диаметра (от 219 мм и выше), где двусторонний провар корня шва критически важен для восприятия изгибающих нагрузок и вибраций. Внутренняя усиленная сварка также применяется при монтаже переходов через естественные и искусственные препятствия, где требуется повышенная надежность каждого стыка.
| Условный диаметр, DN | Наружный диаметр, мм | Толщина стенки, мм | Радиус кривизны, мм | Масса, кг |
|---|---|---|---|---|
| 100 | 108 | 6 | 150 | 2,4 |
| 200 | 219 | 8 | 300 | 8,9 |
| 400 | 426 | 10 | 600 | 28,6 |
При выборе отводов 60 в ВУС 17Г1С необходимо учитывать условия эксплуатации: химический состав транспортируемой среды, наличие сероводорода и углекислого газа, требования к стойкости против сульфидного растрескивания под напряжением. Для сред с повышенной коррозионной активностью рекомендуется дополнительный контроль твердости сварных соединений (не более 22 HRC) и проведение входного контроля геометрии каждой партии изделий.
Отвод в ВУС имеет внутреннюю фаску под сварку, что позволяет выполнить двусторонний провар корневого шва. Это исключает образование непроваров и подрезов с внутренней стороны трубопровода, повышая надежность стыка при циклических нагрузках и вибрациях.
Отводы предназначены для транспортировки нефти, нефтепродуктов, природного газа, а также технической и оборотной воды. Сталь 17Г1С не рекомендуется для сред с высоким содержанием сероводорода (более 100 ppm) без дополнительных требований к стойкости против растрескивания.
Используется ручная дуговая сварка покрытыми электродами (ММА) для корневого слоя и автоматическая сварка под флюсом (SAW) или в среде защитных газов (MIG/MAG) для заполняющих и облицовочных слоев. Требуется предварительный подогрев до 150–200 C при толщине стенки свыше 20 мм.
Основные требования установлены ГОСТ 17375-2001, ГОСТ 20295-85 и СТО Газпром 2-2.2-136-2007. Дополнительно применяются требования ПБ 03-585-03 к оборудованию, работающему под давлением.