


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


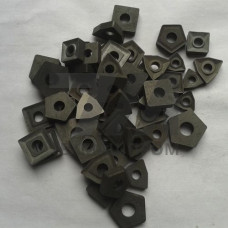
Пластины из сплавов с износостойким покрытием по ГОСТ 19044-80 — это сменные режущие элементы, изготовленные из твёрдых сплавов с нанесённым износостойким слоем. Стандарт регламентирует геометрические параметры, допуски и марки сплавов для пластин, применяемых в металлообработке. Износостойкое покрытие наносится методами CVD или PVD и обеспечивает повышение стойкости инструмента в 2–5 раз по сравнению с непокрытыми аналогами.
Пластины по ГОСТ 19044-80 изготавливаются из твёрдых сплавов на основе карбида вольфрама с кобальтовой связкой. Износостойкое покрытие представляет собой многослойную композицию: нижний слой — карбид титана (TiC), промежуточный — карбонитрид титана (TiCN), верхний — оксид алюминия (AlO) или нитрид титана (TiN). Толщина покрытия варьируется в пределах 3–15 мкм в зависимости от метода нанесения и условий эксплуатации.
Геометрические параметры пластин соответствуют стандартизированным типоразмерам: квадратные, треугольные, ромбические и круглые формы с задними углами от 0 до 15. Крепёжные отверстия выполняются по системам ISO или ANSI. Допуски на размеры режущей кромки не превышают 0,05 мм.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Твёрдость покрытия | 2800–3200 | HV | TiCN-слой | Микротвёрдость |
| Толщина покрытия | 5–12 | мкм | CVD-метод | Многослойное |
| Теплостойкость | до 1100 | C | AlO-слой | Кратковременно |
| Скорость резания | 150–400 | м/мин | Точение стали | Зависит от подачи |
| Подача | 0,1–0,5 | мм/об | Черновая обработка | Стабильные условия |
Износостойкое покрытие снижает коэффициент трения в зоне контакта «стружка–резец», что уменьшает тепловыделение и наростообразование. Пластины с покрытием TiCN демонстрируют повышенную стойкость при прерывистом резании, а композиция с AlO эффективна при высокоскоростной обработке с интенсивным теплообразованием. Применение покрытых пластин позволяет увеличить период стойкости инструмента до 45–60 минут машинного времени без переточки.
Пластины по ГОСТ 19044-80 совместимы с державками по ГОСТ 19042-80 и ГОСТ 19043-80, что обеспечивает взаимозаменяемость в существующих инструментальных системах. Рекомендуется применять СОЖ с концентрацией эмульсии 8–12% для отвода тепла и удаления стружки из зоны резания.
Применяются сплавы марок ВК6, ВК8, Т5К10, Т15К6 и их модификации. Выбор марки определяется обрабатываемым материалом и условиями резания.
CVD-метод обеспечивает высокую адгезию за счёт диффузионного взаимодействия при температуре 900–1000 C. PVD-метод применяется для пластин с острыми кромками, где нагрев недопустим.
Переточка покрытых пластин нецелесообразна, так как нарушается целостность упрочняющего слоя. Рекомендуется замена режущей кромки поворотом пластины в державке.
Рекомендуются водосмешиваемые эмульсии на минеральной основе с антикоррозионными присадками. Концентрация — 8–12%. Не допускается применение СОЖ с высоким содержанием серы.