


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


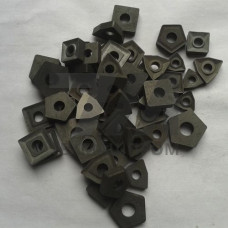
Пластины из сплавов с износостойким покрытием ГОСТ 19049-80 — сменные многогранные режущие пластины (СМП) из твердых сплавов, оснащенные износостойким покрытием, применяемые для механической обработки металлов резанием. Норматив ГОСТ 19049-80 регламентирует геометрические параметры, предельные отклонения и технические условия на пластины ромбической, треугольной, квадратной и других форм, предназначенные для установки в державки токарных, расточных и отрезных резцов.
В отличие от непокрытых аналогов, пластины по ГОСТ 19049-80 с износостойким покрытием демонстрируют повышенную стойкость к абразивному изнашиванию по задней поверхности и сниженное тепловыделение в зоне резания. Многослойная архитектура покрытия, наносимая методами CVD или PVD, формирует диффузионный барьер между инструментальным материалом и обрабатываемой заготовкой, что позволяет увеличить скорость резания на 20–40% без потери ресурса инструмента.
ГОСТ 19049-80 устанавливает исполнения пластин с задним углом 0, 7 и 11, что определяет возможность их применения в державках с различными геометрическими параметрами. Пластины выпускаются с отверстием или без него, с фаской и стружколомающими канавками различных профилей. Форма режущей кромки — острая или упрочненная отрицательной фаской шириной 0,05–0,30 мм под углом 15–25, что повышает прочность режущего клина при прерывистом резании.
Класс точности пластин — U, M или G по ГОСТ 19049-80. Пластины класса G имеют предельные отклонения по высоте и посадочному отверстию в пределах 0,025 мм, что обеспечивает стабильность позиционирования при использовании в автоматизированных линиях и на станках с ЧПУ. Для пластин класса U допуски расширены до 0,13 мм, что снижает стоимость при сохранении работоспособности в условиях универсальных токарных станков.
В качестве основы применяются твердые сплавы групп ВК (WC-Co) и ТТК (WC-TiC-TaC-Co), а также безвольфрамовые сплавы на основе карбида титана. Износостойкое покрытие формируется в несколько слоев:
Толщина покрытия варьируется от 3 до 12 мкм в зависимости от условий эксплуатации. Для черновой обработки со снятием припуска с ударными нагрузками применяются покрытия толщиной 8–12 мкм, для чистовых операций — 3–6 мкм.
Пластины с износостойким покрытием по ГОСТ 19049-80 используются при точении, растачивании и контурной обработке деталей из конструкционных, легированных, нержавеющих и жаропрочных сталей, чугунов, алюминиевых и титановых сплавов. Основные сферы применения:
Выбор режимов резания определяется маркой твердого сплава, типом покрытия и обрабатываемым материалом. Для пластин из сплава Т15К6 с покрытием TiCN-AlO-TiN при точении стали 45 рекомендуется скорость резания 180–250 м/мин, подача 0,1–0,4 мм/об, глубина резания до 4 мм. При обработке нержавеющих сталей скорость снижается до 120–180 м/мин, при обработке серого чугуна — повышается до 150–220 м/мин.
| Обрабатываемый материал | Марка сплава | Скорость резания, м/мин | Подача, мм/об | Глубина резания, мм |
|---|---|---|---|---|
| Сталь конструкционная | Т15К6 | 180–250 | 0,1–0,4 | 1–4 |
| Сталь нержавеющая | ТТ8К6 | 120–180 | 0,08–0,3 | 0,5–3 |
| Чугун серый | ВК8 | 150–220 | 0,1–0,5 | 1–5 |
| Алюминиевые сплавы | ВК6 | 300–600 | 0,05–0,25 | 0,5–2 |
При подборе пластин по ГОСТ 19049-80 необходимо учитывать жесткость технологической системы станок-приспособление-инструмент-деталь. При недостаточной жесткости или наличии вибраций рекомендуется применять пластины с большим радиусом при вершине (0,8–1,6 мм) и упрочненной режущей кромкой. Для чистовой обработки с малыми глубинами резания предпочтительны пластины с положительным передним углом и узкими стружколомающими канавками.
Контроль износа пластин осуществляется по величине фаски износа по задней поверхности. Критерием затупления для чистовых операций служит износ 0,3–0,4 мм, для черновых — 0,6–0,8 мм. Своевременная смена режущей кромки предотвращает катастрофический износ и выкрашивание, обеспечивая стабильное качество обработанной поверхности с шероховатостью Ra 1,6–6,3 мкм.
Стандарт устанавливает параметры ромбических (с углами 55, 80), треугольных (60), квадратных (90) и других форм сменных многогранных пластин. Для каждой формы определены размеры, радиусы при вершине, толщина и классы точности.
Класс точности определяет допуски на геометрические параметры. Класс G — наиболее точный (0,025 мм), применяется для станков с ЧПУ. Класс M — средний (0,05–0,08 мм), класс U — универсальный с расширенными допусками (0,13 мм) для обычных станков.
Для нержавеющих и жаропрочных сталей оптимальны PVD-покрытия TiAlN или TiAlN+WC/C, обеспечивающие стойкость к адгезионному изнашиванию и окислению при температурах до 800–900 C. Толщина покрытия 3–5 мкм.
Да, пластины класса точности G и M с отверстием под крепежный винт предназначены для установки в современные державки и обеспечивают точное позиционирование при автоматизированной смене инструмента. Рекомендуется использовать пластины с чиповыми канавками для надежного стружкодробления.