


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


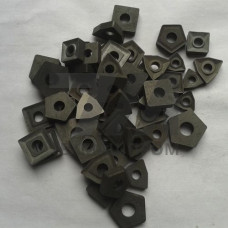
Пластины из сплавов с износостойким покрытием ГОСТ 19052-80 — сменные многогранные режущие пластины (СМП), изготовленные из твердых сплавов и оснащенные износостойким покрытием, нанесенным методом химического осаждения из газовой фазы (CVD) или физического осаждения (PVD). Норматив регламентирует геометрические параметры, классы точности и технические требования к пластинам, применяемым в металлорежущем инструменте для токарной, фрезерной и расточной обработки.
В отличие от непокрытых аналогов, пластины по ГОСТ 19052-80 с покрытием демонстрируют повышенную стойкость к абразивному износу по задней поверхности и лункообразованию на передней поверхности. Многослойная структура покрытия, включающая карбид титана (TiC), нитрид титана (TiN), карбонитрид титана (TiCN) или оксид алюминия (AlO), формирует диффузионный барьер, снижающий интенсивность адгезионно-усталостных процессов при контакте с обрабатываемым материалом.
ГОСТ 19052-80 устанавливает исполнения пластин с различными формами — ромбические, треугольные, квадратные, круглые — с задним углом 0, 7 и 11. Пластины с нулевым задним углом предназначены для установки в державки с механическим креплением, обеспечивающим требуемый геометрический угол резания. Отверстие под крепежный винт или клин, а также фаски и радиусы при вершине нормируются стандартом с допусками классов точности E, G и M.
Покрытие наносится на пластины из твердых сплавов марок ВК6-ОМ, ВК8, Т15К6, Т5К10 и других вольфрамокобальтовых и титановольфрамовых групп. Толщина покрытия варьируется в диапазоне 4–12 мкм в зависимости от технологического процесса и условий эксплуатации. Для прерывистого резания применяются пластины с покрытием повышенной трещиностойкости, для чистовой обработки — с оптимизированной морфологией поверхности.
Применение износостойкого покрытия позволяет увеличить скорость резания на 20–40% по сравнению с непокрытыми пластинами при сохранении периода стойкости инструмента. Твердость покрытия достигает 2200–2800 HV, что обеспечивает эффективную работу при обработке конструкционных и легированных сталей, чугунов с пластинчатым и шаровидным графитом, а также жаропрочных сплавов на никелевой основе.
Пластины по ГОСТ 19052-80 с покрытием TiN-TiCN-AlO демонстрируют устойчивость к окислению при температурах до 800–900 C в зоне резания. Это критически важно при точении на высоких скоростях, когда температура на контактных площадках инструмента достигает 700–1000 C. Нитрид титана обеспечивает снижение коэффициента трения в паре «инструмент-стружка», что уменьшает наростообразование и улучшает качество обработанной поверхности.
| Обрабатываемый материал | Скорость резания, м/мин | Подача, мм/об | Глубина резания, мм | Рекомендуемая группа покрытия |
|---|---|---|---|---|
| Конструкционная сталь (C45, 40Х) | 180–320 | 0,15–0,40 | 1,0–4,0 | TiCN + AlO |
| Легированная сталь (30ХГСА, 38ХМ) | 140–250 | 0,10–0,30 | 0,5–3,0 | TiC + TiCN + TiN |
| Серый чугун (СЧ20, СЧ25) | 120–220 | 0,20–0,50 | 1,0–5,0 | AlO + TiN |
Пластины с износостойким покрытием по ГОСТ 19052-80 используются в следующих технологических операциях:
Выбор конкретного исполнения пластины определяется условиями обработки: жесткостью технологической системы, требуемой шероховатостью поверхности (Ra 0,8–3,2 мкм), наличием СОЖ и стабильностью припуска. Для тяжелого обдирочного точения с ударными нагрузками применяются пластины с радиусом при вершине 1,2–2,4 мм и покрытием, устойчивым к микроскалыванию режущей кромки.
При подборе пластин по ГОСТ 19052-80 необходимо учитывать соответствие геометрии посадочного места державке или фрезе. Класс точности G обеспечивает отклонение базовых размеров в пределах 0,013 мм, что достаточно для большинства операций чистовой и получистовой обработки. Пластины класса M с допуском 0,05 мм применяются в черновых операциях с переменным припуском.
Маркировка пластины содержит обозначение формы, размеров, радиуса при вершине и направления подачи. Расшифровка маркировки выполняется по ГОСТ 19052-80 и международной системе ISO 1832, что обеспечивает взаимозаменяемость пластин различных производителей при соблюдении геометрических параметров.
Стандарт распространяется на пластины из вольфрамокобальтовых сплавов (ВК6, ВК8, ВК6-ОМ) и титановольфрамовых сплавов (Т15К6, Т14К8, Т5К10). Выбор марки определяется обрабатываемым материалом и условиями резания.
Покрытие толщиной 4–12 мкм повышает поверхностную твердость до 2200–2800 HV, снижает коэффициент трения и обеспечивает тепловой барьер. Это позволяет увеличить скорость резания на 20–40% и повысить стойкость инструмента в 1,5–3 раза.
Стандарт предусматривает классы точности E, G и M. Класс E — для особо точных операций, G — для стандартных чистовых и получистовых работ, M — для черновой обработки с ударными нагрузками.
Да, при условии выбора сплава с повышенной вязкостью (ВК6-ОМ) и покрытия на основе TiCN или TiAlN. Рекомендуется применять пластины с положительным передним углом и усиленной режущей кромкой.