


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


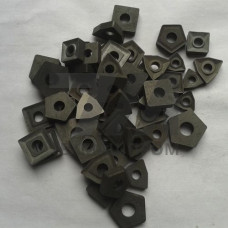
Пластины из сплавов с износостойким покрытием ГОСТ 19064-80 — твердосплавные сменные многогранные пластины (СМП), выпускаемые по межгосударственному стандарту, который регламентирует геометрические параметры, классы точности и технические требования к режущему инструменту для токарной обработки. Стандарт распространяется на пластины из твердых сплавов марок ВК (вольфрамокобальтовые) и ТК (титановольфрамокобальтовые), оснащенные износостойким покрытием, наносимым методом химического осаждения из газовой фазы (CVD) или физического осаждения (PVD).
Ключевое отличие пластин по ГОСТ 19064-80 от нестандартизированных аналогов — жестко нормированные допуски на посадочные отверстия, радиусы при вершине и толщину. Это обеспечивает взаимозаменяемость пластин разных партий и производителей при использовании в одних и тех же державках и резцах, что критично для автоматизированных линий и станков с ЧПУ.
Стандарт определяет несколько форм пластин: ромбические с углом при вершине 55 и 80, треугольные, квадратные и круглые. Для каждой формы установлены типоразмеры с шагом по длине режущей кромки от 6 до 25 мм. Пластины выпускаются с задним углом 0, 7 и 11, что позволяет подбирать инструмент под конкретные условия резания — от чистовой обработки до тяжелого чернового точения.
Износостойкое покрытие на основе нитрида титана (TiN), карбонитрида титана (TiCN) или оксида алюминия (AlO) наносится на поверхность пластины толщиной 3–12 мкм. Многослойные покрытия обеспечивают градиент свойств: внутренний слой TiN отвечает за адгезию к подложке, промежуточный TiCN повышает сопротивление абразивному износу, а внешний AlO формирует тепловой барьер, снижающий температуру в зоне контакта стружки с передней поверхностью.
| Параметр | ВК8 (CVD) | Т15К6 (CVD) | ТТ7К12 (PVD) |
|---|---|---|---|
| Толщина покрытия, мкм | 8–12 | 6–10 | 3–5 |
| Микротвердость покрытия, ГПа | 22–26 | 24–28 | 28–32 |
| Температура нанесения, C | 950–1050 | 950–1050 | 450–550 |
| Класс точности | U | M | G |
| Радиус при вершине, мм | 0,4–1,2 | 0,4–1,6 | 0,2–0,8 |
Пластины с износостойким покрытием по ГОСТ 19064-80 применяются при точении углеродистых и легированных сталей, чугунов, а также цветных металлов на токарных станках различных типов. В зависимости от марки твердого сплава и вида покрытия инструмент ориентирован на конкретные операции:
Пластины класса точности G с допуском на посадочное отверстие до 0,013 мм предназначены для финишных операций на станках с ЧПУ, где требуется стабильность позиционирования режущей кромки. Класс M используется для универсальных операций, класс U — для черновой обработки с повышенными допусками на размер.
Наличие износостойкого покрытия позволяет повысить скорость резания на 20–40% по сравнению с непокрытыми пластинами той же марки сплава. Для сплава Т15К6 с покрытием TiCN рекомендуемая скорость резания при точении стали 45 составляет 180–220 м/мин против 120–150 м/мин для непокрытой пластины. Подача при черновой обработке достигает 0,6–0,8 мм/об, при чистовой — 0,1–0,2 мм/об.
Стойкость пластин с многослойным покрытием в 2–3 раза выше, чем у непокрытых, что сокращает количество переналадок инструмента и повышает коэффициент использования оборудования. Критерием затупления служит равномерный износ по задней поверхности до 0,4–0,6 мм; локальное выкрашивание режущей кромки свидетельствует о превышении допустимых нагрузок или неправильном выборе геометрии.
ГОСТ 19064-80 устанавливает геометрию и допуски, совместимые с международной системой ISO 1832 для сменных многогранных пластин. Основное отличие — в маркировке твердых сплавов: отечественная система ВК/ТК/ТТК не полностью эквивалентна классификации ISO по группам применения P, M, K.
Для закаленных сталей твердостью 45–55 HRC оптимальны пластины с PVD-покрытием на основе TiAlN или AlTiN, которые наносятся при температуре 450–550 C и сохраняют твердость подложки. CVD-покрытия при высокотемпературном нанесении могут снижать прочность режущей кромки.
Пластины с покрытием не подлежат переточке: удаление покрытия обнажает подложку с пониженной износостойкостью, а изменение геометрии нарушает допуски по ГОСТ 19064-80. Инструмент рассчитан на однократное использование с поворотом на следующую режущую кромку.
Для обрабатывающих центров и токарных станков с ЧПУ рекомендуется класс точности G с допуском на толщину 0,025 мм и на посадочное отверстие до 0,013 мм. Это обеспечивает повторяемость позиционирования кромки при автоматической смене пластин.