


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


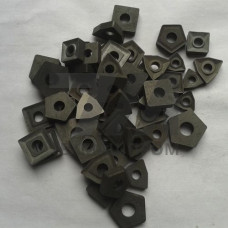
Пластины из сплавов с износостойким покрытием ВП1255 — твердосплавные сменные режущие пластины, оснащенные многослойным покрытием, наносимым методом химического осаждения из газовой фазы (CVD). Обозначение ВП1255 соответствует вендорскому коду производителя, под которым выпускается продукция, предназначенная для высокопроизводительной обработки сталей и чугунов в условиях стабильного и умеренно прерывистого резания.
Функциональное назначение покрытия ВП1255 — обеспечение термического барьера между зоной стружкообразования и твердосплавной основой. Это позволяет эксплуатировать пластины на повышенных режимах резания без риска деформации режущей кромки. Толщина покрытия и его микроструктура подобраны таким образом, чтобы сочетать высокую твердость поверхностного слоя с вязкостью подложки, что критично при обработке с ударами и неравномерным припуском.
Покрытие ВП1255 формируется в несколько последовательных слоев, каждый из которых выполняет собственную функцию. Внешний слой характеризуется низким коэффициентом трения, что снижает налипание обрабатываемого материала и уменьшает силы резания. Промежуточные слои обеспечивают адгезионную связь и сопротивляются распространению трещин при циклических термических нагрузках.
Твердосплавная подложка пластин ВП1255 отличается повышенной стойкостью к высокотемпературному окислению. При непрерывном точении на скоростях 150–250 м/мин температура в зоне контакта достигает 800–900 C, и именно сочетание термостойкой основы и теплозащитного покрытия определяет ресурс инструмента.
Пластины ВП1255 ориентированы на токарную обработку конструкционных и легированных сталей, а также серого и ковкого чугуна. Типовые операции включают:
Наибольшая эффективность достигается при точении углеродистых сталей марок 45, 40Х, 35ХМ и аналогичных с твердостью до 300 HB. Для обработки нержавеющих и жаропрочных сплавов данное исполнение не рекомендуется — для этих материалов требуется специализированная геометрия и покрытия на основе PVD.
Пластины ВП1255 выпускаются в стандартных формах по ISO 1832: квадратные (SNMG, CNMG), ромбические (DCMT, VNMG) и треугольные (TNMG). Каждая форма доступна с различными радиусами при вершине — от 0,4 до 1,2 мм, что позволяет подбирать геометрию под конкретную операцию и требуемую шероховатость поверхности.
Рекомендуемые режимы резания зависят от формы пластины и жесткости технологической системы. Ориентировочные параметры для точения стали 45 приведены в таблице.
| Форма пластины | Глубина резания, мм | Подача, мм/об | Скорость резания, м/мин | Радиус при вершине, мм |
|---|---|---|---|---|
| CNMG 120408 | 1,5–3,0 | 0,2–0,4 | 180–240 | 0,8 |
| SNMG 120408 | 2,0–4,0 | 0,25–0,5 | 160–220 | 0,8 |
| DCMT 11T304 | 0,5–1,5 | 0,1–0,25 | 200–280 | 0,4 |
Стойкость пластин ВП1255 при непрерывном точении стали 45 на скорости 200 м/мин составляет в среднем 20–30 минут до допустимого износа по задней поверхности 0,3 мм. При обработке с ударами ресурс снижается до 12–18 минут, что компенсируется повышенной надежностью — пластина не выкрашивается, а изнашивается равномерно.
Покрытие ВП1255 обеспечивает стабильность процесса резания без применения СОЖ. В случае использования эмульсии или масла скорость резания может быть увеличена на 10–15% без потери стойкости. При сухой обработке важно обеспечить беспрепятственный отвод стружки — для этого рекомендуется применение стружколомов с положительным передним углом.
При подборе пластин ВП1255 под конкретную операцию учитываются три фактора: форма пластины (определяется доступом к обрабатываемой поверхности), радиус при вершине (влияет на прочность кромки и шероховатость) и тип стружколома (подбирается по подаче и глубине резания).
Пластины ВП1255 устанавливаются в стандартные державки и резцы с механическим креплением по ISO 5608. Точность позиционирования соответствует классу M по ISO 1832, что обеспечивает повторяемость при смене режущей кромки без дополнительной поднастройки.
Пластины ВП1255 рассчитаны на обработку конструкционных и легированных сталей с твердостью до 300 HB, а также серого и ковкого чугуна. Для нержавеющих и жаропрочных сплавов требуется другое исполнение покрытия.
Да, покрытие ВП1255 имеет повышенную вязкость промежуточных слоев, что позволяет работать с умеренными ударами — при точении поковок, штамповок и деталей с пазами. При интенсивных ударных нагрузках рекомендуется выбирать пластины с более прочной геометрией кромки.
Покрытие ВП1255 допускает работу без СОЖ. При сухой обработке скорость резания сохраняется на уровне 180–220 м/мин. Использование эмульсии позволяет увеличить скорость на 10–15%.
Стандартный ряд включает квадратные CNMG и SNMG, ромбические DCMT и VNMG, треугольные TNMG. Радиус при вершине варьируется от 0,4 до 1,2 мм в зависимости от типоразмера.