


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


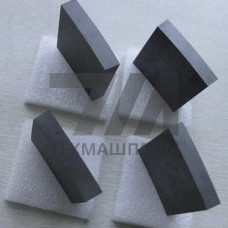
Победитовые пластины ВК10КС — это сменные твердосплавные режущие элементы, изготовленные из вольфрамокобальтового спеченного твердого сплава марки ВК10КС. Расшифровка обозначения указывает на содержание карбида вольфрама (WC) — около 90% и кобальтовой связки (Co) — 10%. Литера «КС» в маркировке обозначает крупнозернистую структуру карбидной фазы, что принципиально отличает данный материал от стандартных сплавов группы ВК с мелкозернистой структурой.
Крупнозернистая структура ВК10КС обеспечивает повышенную вязкость и трещиностойкость материала. В отличие от мелкозернистых аналогов, пластины ВК10КС демонстрируют более высокую сопротивляемость ударным нагрузкам и вибрациям, что делает их пригодными для прерывистого резания и обработки с ударами. Твердость сплава ВК10КС составляет 87,5–88,5 HRA, предел прочности при изгибе — не менее 1760 МПа, плотность — 14,3–14,5 г/см.
Крупнозернистая структура достигается за счет использования карбида вольфрама с размером зерна 3–5 мкм и специального режима спекания. Такая морфология обеспечивает повышенную теплопроводность материала (около 100 Вт/(мК)), что способствует эффективному отводу тепла из зоны резания. Это критически важно при обработке материалов с низкой теплопроводностью, склонных к локальному перегреву.
Пластины ВК10КС предназначены для черновой и получистовой обработки. Основные области применения:
Победитовые пластины ВК10КС выпускаются в стандартных формах согласно ГОСТ 19042–80 и ISO 1832. Наибольшее распространение получили ромбические пластины с углом при вершине 55 и 80 (типы C и D), квадратные (тип S), треугольные (тип T) и круглые (тип R). Геометрические параметры — толщина, радиус при вершине, размер посадочного отверстия — регламентируются соответствующими стандартами на конкретные типоразмеры.
Для черновых операций рекомендуется использовать пластины с радиусом при вершине 1,2–2,4 мм и усиленной режущей кромкой. Отсутствие износостойких покрытий (TiN, TiAlN) в стандартном исполнении компенсируется возможностью многократной переточки пластины, что увеличивает общий ресурс инструмента.
Оптимальные режимы резания для пластин ВК10КС определяются обрабатываемым материалом и жесткостью технологической системы. Рекомендуемые параметры приведены в таблице.
| Обрабатываемый материал | Скорость резания, м/мин | Подача, мм/об | Глубина резания, мм | СОЖ |
|---|---|---|---|---|
| Сталь углеродистая (корка) | 40–70 | 0,3–0,8 | 3–8 | Эмульсия |
| Нержавеющая сталь аустенитная | 35–60 | 0,2–0,5 | 2–6 | Масло |
| Титановые сплавы | 20–40 | 0,15–0,4 | 1–4 | Эмульсия |
Ключевым преимуществом пластин ВК10КС перед стандартным сплавом ВК10 является повышенная стойкость к выкрашиванию режущей кромки при ударных нагрузках. Крупнозернистая структура препятствует распространению микротрещин, возникающих при входе и выходе инструмента из зоны резания. Это особенно актуально при обработке заготовок с литейной коркой, окалиной после ковки или наплавленных поверхностей.
Сплав ВК10КС также характеризуется пониженной склонностью к адгезионному схватыванию с обрабатываемым материалом. При обработке титановых сплавов и нержавеющих сталей это снижает вероятность наростообразования и улучшает качество обработанной поверхности. Однако следует учитывать, что максимальная рабочая температура ВК10КС ограничена 800–850 C, что требует контроля скорости резания для предотвращения диффузионного износа.
При выборе пластин ВК10КС необходимо учитывать жесткость станка и стабильность закрепления заготовки. Сплав эффективен в условиях, где применение более твердых, но хрупких марок (ВК6, ВК8) приводит к сколам режущей кромки. Для чистовой обработки с высокими скоростями резания ВК10КС не рекомендуется — в этом сегменте предпочтительны мелкозернистые сплавы с покрытием.
Пластины ВК10КС совместимы с державками и фрезами, оснащенными механическим креплением сменных многогранных пластин по ГОСТ 26611–85. Крепление осуществляется винтом, прихватом или рычажным механизмом в зависимости от конструкции инструментального блока.
Основное отличие — крупнозернистая структура карбидной фазы (3–5 мкм против 1–2 мкм). Это повышает вязкость и трещиностойкость сплава, но незначительно снижает твердость и износостойкость при непрерывном резании.
Для чернового точения, строгания и фрезерования с ударными нагрузками, обработки по корке, а также для резания титановых и жаропрочных сплавов на пониженных скоростях.
Да, сплав допускает многократную переточку алмазными кругами. Отсутствие покрытия упрощает процесс заточки и позволяет восстанавливать геометрию режущей кромки до 5–7 раз.
Допустимо применение эмульсий и минеральных масел. При обработке титановых сплавов обязательно обильное охлаждение для предотвращения перегрева режущей кромки выше 800 C.