


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


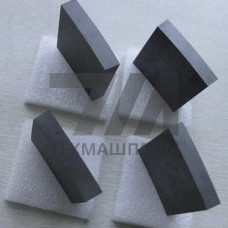
Победитовые пластины ВК3 — это сменные режущие элементы из вольфрамокобальтового твердого сплава с содержанием кобальта 3%. Данная марка относится к группе однокарбидных сплавов и характеризуется максимальной твердостью и износостойкостью в линейке ВК. Пластины ВК3 предназначены для чистовой и получистовой обработки чугуна, цветных металлов и неметаллических материалов при высоких скоростях резания и ограниченных ударных нагрузках.
Структура сплава ВК3 формируется карбидом вольфрама (WC) с кобальтовой связкой, доля которой не превышает 3%. Низкое содержание связующего обеспечивает высокую твердость — 89,5–90,5 HRA, однако снижает прочность на изгиб до 1050–1200 МПа. Это определяет область применения пластин: они эффективны при непрерывном резании без вибраций и ударных нагрузок, где требуется сохранение геометрии кромки на протяжении длительного цикла обработки.
Теплопроводность сплава ВК3 составляет около 58 Вт/(мК), что способствует интенсивному отводу тепла из зоны резания. Это особенно важно при обработке серого и ковкого чугуна, где локальный перегрев приводит к прижогам и снижению качества поверхности. Пластины ВК3 сохраняют режущие свойства при температуре до 800–900 C, что позволяет применять повышенные режимы резания.
Победитовые пластины ВК3 выпускаются в нескольких стандартных формах по ГОСТ 25393 и ISO 1832:
Радиус при вершине варьируется от 0,4 до 1,6 мм, что позволяет подбирать геометрию под требуемую шероховатость поверхности. Пластины ВК3 поставляются в нешлифованном (шлифованном) исполнении; шлифованные версии обеспечивают более точное позиционирование в гнезде резца и стабильность размеров детали.
Оптимальные режимы резания для пластин ВК3 зависят от обрабатываемого материала и жесткости технологической системы. Рекомендуемые параметры для чистового точения серого чугуна СЧ20:
| Параметр | Значение | Единица | Примечание | Тип обработки |
|---|---|---|---|---|
| Скорость резания | 80–140 | м/мин | без СОЖ | чистовое точение |
| Подача | 0,05–0,15 | мм/об | при r=0,8 мм | чистовое точение |
| Глубина резания | 0,3–1,0 | мм | без ударных нагрузок | получистовое |
| Скорость резания | 200–350 | м/мин | алюминиевые сплавы | чистовое |
| Стойкость | 30–60 | мин | при стабильных условиях | средняя |
При обработке алюминиевых сплавов и силуминов скорость резания может достигать 300–400 м/мин, однако необходимо исключить прерывистое резание из-за низкой ударной вязкости сплава. Для обработки закаленных сталей пластины ВК3 не применяются — для этих операций используются сплавы группы ТТК или CBN.
Пластины ВК3 востребованы в следующих производственных операциях:
В станкостроении пластины ВК3 используются на токарных автоматах продольного точения и обрабатывающих центрах с жесткой системой ЧПУ. На многошпиндельных токарных станках сплав ВК3 обеспечивает стабильный размерный износ, что критично при обработке партий деталей с допуском IT6–IT7.
При выборе пластин ВК3 следует учитывать жесткость станка и состояние шпиндельного узла. На станках с изношенными направляющими или недостаточной жесткостью возникают вибрации, приводящие к микросколам режущей кромки. В таких условиях целесообразно перейти на сплав ВК6 или ВК8 с более высокой прочностью.
Пластины ВК3 чувствительны к перепадам температур при работе с СОЖ. Рекомендуется применять обильное охлаждение с постоянной подачей эмульсии, чтобы избежать термоциклических трещин на режущей кромке. При сухой обработке необходимо обеспечить стабильный отвод стружки и исключить наростообразование на передней поверхности.
Сплав ВК3 содержит 3% кобальта, ВК6 — 6%. ВК3 имеет более высокую твердость (89,5–90,5 HRA против 88–89 HRA) и износостойкость, но меньшую прочность на изгиб (1050–1200 МПа против 1350–1550 МПа). ВК3 применяется для чистовой обработки без ударов, ВК6 — для получистовой и прерывистой обработки.
Для углеродистых и легированных сталей ВК3 не рекомендуется из-за повышенной адгезии и наростообразования. Сплав предназначен для чугуна, цветных металлов и неметаллических материалов. Для сталей применяются сплавы группы ТК (Т15К6, Т30К4) или твердые сплавы с покрытием.
При чистовом точении серого чугуна на скоростях 80–140 м/мин стойкость пластины составляет 30–60 минут до допустимого износа по задней поверхности 0,3–0,4 мм. Фактическая стойкость зависит от твердости заготовки, наличия корки и жесткости системы.
Охлаждение желательно при обработке на высоких скоростях для снижения температуры в зоне резания. При работе с СОЖ необходимо обеспечить постоянную подачу эмульсии. При сухой обработке чугуна допустимо работать без охлаждения, но следует контролировать износ по задней поверхности.