


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


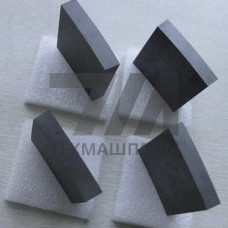
Победитовые пластины ВК6 — спечённые твердосплавные изделия на основе карбида вольфрама (WC) с кобальтовой связкой 6 % по массе. Материал соответствует марке ВК6 по ГОСТ 3882-74 и выпускается в виде пластин различной геометрии: сменных многогранных, напайных, опорных и специальных профильных вставок. Плотность спечённого сплава — 14,6–15,0 г/см, твёрдость по Виккерсу — 1300–1500 HV, предел прочности при изгибе — не менее 1500 МПа. Сочетание высокой твёрдости и умеренной вязкости делает ВК6 пригодным для работы при ударных и знакопеременных нагрузках, где чистые карбидные сплавы без связки склонны к хрупкому разрушению.
Пластины ВК6 изготавливают методом порошковой металлургии: смешивание порошков WC и Co, прессование заготовки, жидкофазное спекание при 1380–1450 C в вакууме или водороде. Кобальт образует пластичную прослойку между зёрнами карбида вольфрама, обеспечивая трещиностойкость. Средний размер зерна карбида — 1–3 мкм. Пористость и включения регламентируются ГОСТ 9391-80. Для повышения износостойкости применяют тонкоплёночные покрытия TiN, TiAlN, а также доводку рабочих поверхностей до Ra 0,2 мкм.
| Параметр | Значение | Метод контроля | Влияние на эксплуатацию | Примечание |
|---|---|---|---|---|
| Твёрдость HRA | 88,5–90,5 | ГОСТ 20017-74 | Сопротивление абразивному износу | Зависит от зернистости WC |
| Плотность, г/см | 14,6–15,0 | ГОСТ 20018-74 | Контроль содержания кобальта | Отклонение 0,1 |
| Предел прочности при изгибе, МПа | 1500 | ГОСТ 20019-74 | Стойкость при ударных нагрузках | Трёхточечный изгиб |
| Теплопроводность, Вт/(мК) | 95–110 | Стационарный метод | Отвод тепла из зоны резания | При 20 C |
| Модуль упругости, ГПа | 620–640 | Ультразвуковой | Жёсткость узла крепления | Слабо зависит от Co |
| Максимальная рабочая температура, C | 800–1000 | Испытания на окисление | Ограничение по скорости резания | Выше — интенсивное окисление |
Пластины ВК6 не предназначены для непрерывного резания при температурах выше 1000 C — кобальтовая связка теряет прочность, начинается интенсивное окисление WC с образованием летучего оксида вольфрама. При обработке титановых и жаропрочных никелевых сплавов наблюдается адгезионный износ и выкрашивание кромки. В условиях ударных нагрузок с амплитудой выше предела прочности при изгибе возможна хрупкая поломка пластины. Крепление напайных пластин выполняют пайкой припоями на основе меди или серебра с рабочей температурой не выше 700 C, чтобы избежать рекристаллизации связки.
ВК6 содержит 6 % кобальта, ВК8 — 8 %. Меньшее содержание связки даёт более высокую твёрдость (88,5–90,5 HRA против 87,5–89,5 HRA) и износостойкость, но снижает ударную вязкость. ВК6 применяют при чистовой и получистовой обработке, ВК8 — при черновой с ударами.
Состав и свойства сплава ВК6 установлены ГОСТ 3882-74. Методы контроля физико-механических свойств — ГОСТ 20017-74, ГОСТ 20018-74, ГОСТ 20019-74. Контроль пористости и микроструктуры — ГОСТ 9391-80.
Да, алмазная заточка и доводка кругами из синтетических алмазов на органической или металлической связке. Режимы: окружная скорость 20–30 м/с, подача 0,01–0,03 мм/дв. ход. После переточки твёрдость поверхностного слоя сохраняется, однако при перегреве выше 700 C возможно снижение прочности связки.
Наносят CVD- и PVD-покрытия TiN, TiCN, TiAlN толщиной 2–8 мкм. Покрытие повышает стойкость при непрерывном резании в 2–4 раза, но при ударных нагрузках может скалываться, обнажая основной сплав.