


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


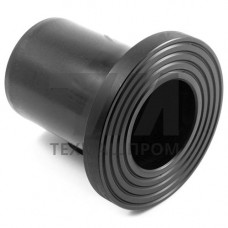
Полиэтиленовые втулки ПЭ 80 SDR-11 — соединительные детали из полиэтилена низкого давления (ПНД) с номинальным наружным диаметром от 20 до 630 мм, изготовленные методом литья под давлением или механической обработкой из трубной заготовки. Показатель SDR-11 (Standard Dimension Ratio) определяет отношение номинального наружного диаметра к толщине стенки: для трубы 110 10,0 мм SDR составляет 11, что соответствует номинальному давлению PN 16 при рабочей температуре 20 C. Втулки применяются в системах питьевого и технического водоснабжения, водоотведения, газораспределения и технологических трубопроводах.
Втулка ПЭ 80 SDR-11 представляет собой отрезок трубы с обработанными торцами или литую деталь с гладкой наружной поверхностью. Основной материал — полиэтилен марки ПЭ 80 (PE 80), соответствующий требованиям ГОСТ 18599-2001 и ISO 4427. Плотность полиэтилена ПЭ 80 составляет 0,941–0,955 г/см, предел текучести при растяжении — не менее 19 МПа, относительное удлинение при разрыве — свыше 350 %. Детали из ПЭ 80 сохраняют работоспособность в диапазоне температур от –40 C до +60 C, при этом верхний предел ограничен снижением номинального давления.
Втулки SDR-11 изготавливаются с допуском по наружному диаметру, соответствующим классу точности А по ГОСТ 18599. Шероховатость внутренней поверхности не превышает Rz 20 мкм, что снижает гидравлическое сопротивление и предотвращает отложения. Для соединения втулок с трубами применяется стыковая сварка нагретым инструментом, электромуфтовая сварка или механические компрессионные фитинги.
| Наружный диаметр, мм | Толщина стенки, мм | Номинальное давление, PN | Масса 1 м, кг | Допуск диаметра, мм |
|---|---|---|---|---|
| 63 | 5,8 | 16 | 1,05 | +0,4 |
| 110 | 10,0 | 16 | 3,20 | +0,6 |
| 160 | 14,6 | 16 | 6,80 | +0,8 |
| 225 | 20,5 | 16 | 13,4 | +1,0 |
| 315 | 28,6 | 16 | 26,3 | +1,2 |
Соединение втулок ПЭ 80 SDR-11 с трубами выполняется стыковой сваркой при температуре окружающего воздуха от –15 C до +45 C. Для электромуфтовой сварки требуется предварительная механическая зачистка и обезжиривание поверхностей. При прокладке в траншее минимальная глубина заложения составляет 0,8 м для предотвращения механических повреждений. Компенсация температурных удлинений обеспечивается естественными поворотами трассы или установкой компенсаторов.
Втулки ПЭ 80 SDR-11 не предназначены для эксплуатации при давлении выше номинального PN 16 и температуре транспортируемой среды выше +40 C без корректировки рабочего давления. При содержании в воде свободного хлора более 0,5 мг/л срок службы изделий сокращается.
Втулка ПЭ 80 SDR-11 рассчитана на номинальное давление PN 16 (1,6 МПа) при температуре 20 C. При повышении температуры до 40 C рабочее давление снижается до 1,0 МПа.
Полиэтилен ПЭ 100 обладает более высокой длительной прочностью, что позволяет применять меньшую толщину стенки при том же давлении. Втулки ПЭ 80 SDR-11 имеют большую толщину стенки по сравнению с ПЭ 100 SDR-11 при одинаковом диаметре.
Да, при соответствии требованиям ГОСТ Р 50838-2009. Для газораспределительных систем применяются втулки из ПЭ 80 с SDR не более 11 при рабочем давлении до 0,6 МПа.
Для диаметров до 160 мм рекомендуется электромуфтовая сварка, обеспечивающая равномерный прогрев по всей окружности. Для диаметров свыше 160 мм применяется стыковая сварка нагретым инструментом.