


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


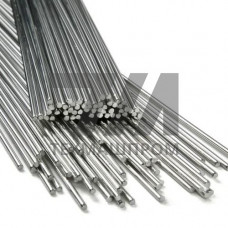
Присадочный пруток для нержавеющей стали AISI 304 — это сварочный материал, предназначенный для ручной аргонодуговой сварки (TIG) и газовой сварки конструкций из аустенитных хромоникелевых сталей типа 08Х18Н10, AISI 304, 304L, 321 и 12Х18Н10Т. Пруток обеспечивает формирование шва с аустенитной структурой, стойкой к межкристаллитной коррозии при содержании углерода в наплавленном металле не более 0,03 %. Типовые диаметры — 1,6; 2,0; 2,4; 3,2 и 4,0 мм, длина стержней — 1000 мм.
Наплавленный металл прутка соответствует составу стали AISI 304: хром — 18–20 %, никель — 8–10,5 %, марганец — до 2 %, кремний — до 1 %, углерод — до 0,03 %. Предел прочности наплавленного металла — не менее 550 МПа, предел текучести — от 350 МПа, относительное удлинение — 35–40 %. Рабочая температура эксплуатации сварного соединения — от –196 C до +400 C. Пруток поставляется в соответствии с ГОСТ 2246-70 (марки Св-08Х18Н10, Св-04Х19Н9) и ISO 14343 (ER308L).
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 1,6–4,0 | мм | ГОСТ 2246 | Допуск 0,05 мм |
| Содержание Cr | 18,0–20,0 | % | Спектральный анализ | Аустенитная структура |
| Содержание Ni | 8,0–10,5 | % | Спектральный анализ | Стабилизация аустенита |
| Содержание C | 0,03 | % | Химический анализ | Стойкость к МКК |
| Предел прочности | 550 | МПа | Испытание на растяжение | Наплавленный металл |
| Ударная вязкость | 100 | Дж/см | Шарпи, +20 C | KCU |
Сварку выполняют в среде аргона высшего сорта (ГОСТ 10157-2016) при расходе защитного газа 8–12 л/мин. Ток — постоянный, прямая полярность, сила тока для диаметра 2,4 мм составляет 80–120 А. Подготовка кромок — механическая зачистка до металлического блеска с удалением оксидной плёнки. Межпроходная температура не должна превышать +150 C для предотвращения роста карбидной сетки. После сварки рекомендуется зачистка шва и зоны термического влияния для восстановления пассивного слоя.
Пруток ER308L содержит углерод не более 0,03 % против 0,08 % у ER308, что обеспечивает стойкость наплавленного металла к межкристаллитной коррозии без стабилизирующего отжига.
Да, пруток ER308L применяется для сварки стали 12Х18Н10Т (AISI 321). Титан в основном металле компенсирует риск сенсибилизации, однако при длительной эксплуатации выше +400 C предпочтителен пруток ER347.
Для листа толщиной 3 мм оптимален пруток диаметром 2,0–2,4 мм при силе тока 60–90 А. Диаметр 1,6 мм применяют для корневого прохода и тонколистовых конструкций до 1,5 мм.
Для конструкций из стали AISI 304 термообработка после сварки не требуется. Аустенитная структура сохраняет пластичность без закалки, а низкое содержание углерода исключает необходимость отжига.