


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


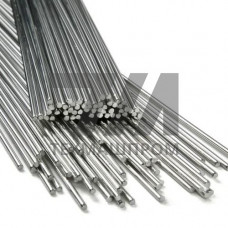
Присадочный пруток AISI 316 — сварочный материал, предназначенный для дуговой сварки неплавящимся электродом в среде инертного газа (TIG) изделий из коррозионностойких аустенитных сталей. Химический состав прутка соответствует американскому стандарту AWS A5.9 ER316 и европейскому EN ISO 14343-A W 19 12 3. Основу легирования составляют хром (18–20 %), никель (11–14 %) и молибден (2–3 %), что обеспечивает металлу шва повышенную стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах.
Пруток применяется для сварки сталей марок 08Х17Н13М2Т, 10Х17Н13М2Т, AISI 316, AISI 316L, а также для наплавки на углеродистые стали при изготовлении двухслойного оборудования. Металл шва характеризуется аустенитной структурой с содержанием ферритной фазы 2–8 %, что обеспечивает оптимальную стойкость к горячим трещинам при сварке жестко закрепленных конструкций.
Прутки поставляются в отрезках мерной длины 1000 мм с допуском по длине 10 мм. Поверхность прутка очищена от окалины и загрязнений, что исключает образование пор в шве при сварке ответственных соединений. Диаметральный ряд включает типоразмеры от 1,6 до 4,0 мм, наиболее востребованные при ручной и автоматизированной сварке.
| Диаметр, мм | Длина, мм | Сила тока, А | Расход аргона, л/мин | Тип тока |
|---|---|---|---|---|
| 1,6 | 1000 | 40–80 | 6–8 | DC |
| 2,0 | 1000 | 60–110 | 7–9 | DC |
| 2,4 | 1000 | 80–140 | 8–10 | DC |
| 3,2 | 1000 | 120–190 | 10–12 | DC |
Присадочный пруток AISI 316 обеспечивает механические свойства наплавленного металла на уровне: предел текучести — не менее 320 МПа, временное сопротивление разрыву — 540–650 МПа, относительное удлинение — не менее 30 %. Рабочий диапазон температур сварных соединений составляет от –60 до +400 C, что позволяет применять материал в криогенном оборудовании и теплообменной аппаратуре.
Сварка выполняется на постоянном токе прямой полярности (DC) с применением аргона высшего сорта (ГОСТ 10157) или гелиево-аргоновых смесей. Для достижения стабильного формирования шва рекомендуется предварительный подогрев не требуется, температура межпроходных слоев не должна превышать 150 C. При сварке корневых проходов в трубных узлах применяется импульсный режим с частотой 1–3 Гц, что снижает проплавление и предотвращает прожоги на тонкостенных элементах.
При выборе диаметра прутка учитывают толщину свариваемого металла: для листов 2–3 мм применяют пруток 1,6–2,0 мм, для металла 4–10 мм — 2,4–3,2 мм. Защита обратной стороны шва обеспечивается подачей аргона в полость изделия с расходом 4–6 л/мин, что предотвращает окалинообразование и сохраняет коррозионную стойкость корневого валика.
Пруток AISI 316L содержит сниженное содержание углерода (до 0,03 % против 0,08 %), что исключает выделение карбидов хрома по границам зерен при сварке и последующей эксплуатации в интервале температур 450–850 C. Для большинства применений, не связанных с длительным нагревом, пруток AISI 316 обеспечивает достаточную стойкость.
Регламентируется содержание серы (не более 0,03 %) и фосфора (не более 0,04 %), а также кремния (0,30–0,65 %) и марганца (1,0–2,5 %). Суммарное содержание остаточных элементов не должно превышать 0,5 %.
Для конструкций из аустенитных сталей типа AISI 316 термическая обработка после сварки не требуется. Исключение составляют случаи эксплуатации в средах, вызывающих межкристаллитную коррозию, где может потребоваться аустенитизация при 1050–1100 C с быстрым охлаждением.
Прутки хранятся в сухом отапливаемом помещении при относительной влажности не более 60 % в заводской упаковке. Перед использованием поверхность прутка должна быть очищена от масла, влаги и механических загрязнений ветошью, смоченной ацетоном.