


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


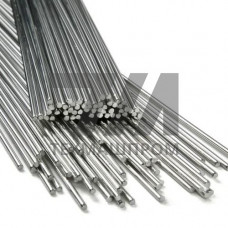
Присадочный пруток для нержавеющей стали AISI 321 — сварочный материал, легированный титаном, предназначенный для соединения стабилизированных аустенитных хромоникелевых сплавов. AISI 321 (аналог 08Х18Н10Т по ГОСТ 5632) содержит титан в количестве 0,4–0,7 %, который связывает углерод в карбиды TiC и предотвращает межкристаллитную коррозию в интервале 450–850 C. Присадочный пруток для этой стали выпускается по AWS A5.9 (класс ER321), ISO 14343 (маркировка 19 9 Ti), а также по ГОСТ 2246 (марки Св-08Х19Н10Б, Св-04Х19Н11М3). Наличие титана требует особого подхода к защите сварочной ванны: перегрев свыше 1500 C приводит к выгоранию Ti и образованию нитридов, снижающих стойкость шва к питтингу.
| Параметр | Значение | Стандарт | Условия | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 1,6–4,0 мм | AWS A5.9 | TIG, холодная намотка | Допуск 0,05 мм |
| Содержание Ti | 0,4–0,7 % | ISO 14343 | ковшовая проба | Ti/C 5 |
| Содержание Cr | 18,5–20,5 % | AWS A5.9 | спектральный анализ | феррит 3–8 FN |
| Содержание Ni | 9,0–11,0 % | AWS A5.9 | спектральный анализ | аустенитная матрица |
| Предел прочности шва | 550 МПа | ISO 14343 | после сварки | без термообработки |
| Относительное удлинение | 30 % | ISO 14343 | 20 C | на образцах 10 мм |
Сварка TIG присадочным прутком ER321 ведётся на постоянном токе прямой полярности. Тепловложение ограничивают 0,8–1,2 кДж/мм, чтобы не превысить температуру ванны выше 1450 C. Защитный газ — аргон 99,99 % с расходом 8–12 л/мин; для корневых швов применяют поддув аргона с обратной стороны 5–8 л/мин. При сварке MIG используют смесь Ar + 2 % CO, что снижает разбрызгивание и стабилизирует перенос металла. Межпроходная температура не должна превышать 150 C — иначе титан интенсивно окисляется и шов теряет коррозионную стойкость.
Кромки зачищают до металлического блеска на 20–30 мм от стыка, обезжиривают ацетоном. Зазор при стыковой сварке — 1,5–2,5 мм, разделка V-образная с углом 60. Типичные дефекты при нарушении режима: горячие трещины при содержании феррита ниже 3 FN, ножевой эффект в зоне термического влияния при перегреве, пористость от влаги в защитном газе. Контроль швов выполняют радиографией по ISO 17636 и капиллярной дефектоскопией по ISO 3452.
ER321 легирован титаном (0,4–0,7 %), что обеспечивает стойкость к межкристаллитной коррозии при 450–850 C. ER308L стабилизирован низким углеродом ( 0,03 %) и применяется до 400 C.
Да, ER347 (ниобиевая стабилизация) взаимозаменяем с ER321 при сварке стабилизированных аустенитных сталей. Ниобий менее склонен к выгоранию, чем титан, что упрощает контроль режима.
Для корневого прохода труб толщиной 3–6 мм применяют пруток 2,0–2,4 мм. Для заполняющих проходов используют 3,2 мм при токе 90–130 А.
Аустенитные швы на AISI 321 обычно не подвергают термообработке. При работе в агрессивных средах возможен отжиг при 1050–1080 C с охлаждением на воздухе или в воде.