


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


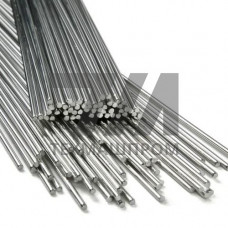
Присадочный пруток для нержавеющей стали AISI 347 — это сварочный материал на основе аустенитной стали типа 18-10, стабилизированной ниобием (Nb) в количестве 0,6–1,0 %. Ниобий связывает углерод в карбиды NbC, что исключает образование карбидов хрома по границам зёрен и предотвращает межкристаллитную коррозию в интервале 450–850 C. Пруток применяется для ручной аргонодуговой сварки (TIG/GTAW) и газовой сварки конструкций, работающих при высоких температурах или в агрессивных средах.
Наплавленный металл соответствует составу стали 08Х18Н12Б (аналог AISI 347) и сохраняет аустенитную структуру с ферритной составляющей не более 8 %. Стабилизация ниобием обеспечивает стойкость к сенсибилизации при длительной эксплуатации в диапазоне 400–800 C.
| Параметр | Значение | Параметр | Значение | Стандарт |
|---|---|---|---|---|
| C, % | 0,08 | Cr, % | 17,0–19,0 | ГОСТ 2246-70 |
| Ni, % | 9,0–12,0 | Nb, % | 0,6–1,0 | AWS A5.9 ER347 |
| Предел текучести | 210 МПа | Предел прочности | 520 МПа | ISO 14343 |
| Относительное удлинение | 30 % | Диаметр прутка | 1,6–4,0 мм | EN 12072 |
Сварку выполняют в среде защитного газа аргона (TIG) или аргоно-гелиевой смеси. Рекомендуемый ток для прутка диаметром 2,0 мм — 60–90 А на постоянном токе прямой полярности. Межпроходная температура не должна превышать 150 C для предотвращения роста зерна и выделения сигма-фазы. Предварительный подогрев не требуется; после сварки термообработка не обязательна, но при повышенных требованиях к пластичности возможен отжиг при 1050–1100 C с охлаждением на воздухе или в воде.
Пруток поставляется в виде прямых отрезков длиной 1000 мм или в бухтах, с маркировкой на бирке и сертификатом качества. Поверхность — светлая, без окалины, следов смазки и коррозии. Обеспечивается стойкость наплавленного металла к межкристаллитной коррозии по методу AM (ГОСТ 6032-2017) после провоцирующего нагрева при 650 C в течение 2 часов.
Пруток AISI 347 содержит ниобий (0,6–1,0 %), который стабилизирует углерод и предотвращает межкристаллитную коррозию при 450–850 C. AISI 308L имеет пониженный углерод ( 0,03 %), но не стабилизирован ниобием и не предназначен для длительной работы при высоких температурах.
Наплавленный металл сохраняет работоспособность в диапазоне от –196 C до 800 C. При температурах выше 800 C возможно охрупчивание из-за выделения сигма-фазы, поэтому применение ограничивается указанным интервалом.
В большинстве случаев термообработка не требуется. При повышенных требованиях к пластичности и коррозионной стойкости рекомендуется аустенизация при 1050–1100 C с последующим быстрым охлаждением.
Для TIG-сварки используется аргон высшего сорта (99,99 %) или смесь аргона с гелием (до 30 %). Расход газа — 8–12 л/мин. Для корневого шва применяется поддув аргона с обратной стороны.