


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


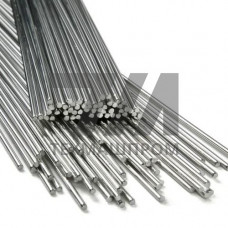
Присадочный пруток ESAB OK Tigrod 308LSi — это сплошной электрод для аргонодуговой сварки (GTAW) аустенитных нержавеющих сталей, легированный кремнием для улучшения растекаемости сварочной ванны. Материал предназначен для соединения коррозионностойких сталей типа 304, 304L, 321 и 347, а также для наплавки на углеродистые стали в пищевой и химической промышленности. Повышенное содержание кремния (около 0,8%) обеспечивает стабильное формирование шва при сварке в вертикальном и потолочном положениях, что критично при монтаже трубопроводов и емкостного оборудования.
Металл шва, получаемый при использовании OK Tigrod 308LSi, характеризуется низким содержанием ферритной фазы (3–8% по схеме Шеффлера), что гарантирует стойкость к горячим трещинам и высокую пластичность при температурах эксплуатации до 350 C. Сварные соединения сохраняют ударную вязкость не менее 47 Дж при –20 C, что позволяет применять пруток для криогенных узлов и динамически нагруженных конструкций.
Пруток ESAB OK Tigrod 308LSi требует минимальной зачистки поверхности перед сваркой — допускается наличие окалины и легких загрязнений, что сокращает время подготовки кромок. Рекомендуемый режим для диаметра 2,4 мм: ток 90–140 А, напряжение 11–14 В, расход аргона 8–12 л/мин. При сварке корневых проходов труб из стали 08Х18Н10Т необходимо поддерживать скорость охлаждения не более 150 C/с во избежание выделения карбидов хрома по границам зерен.
Для толстостенных деталей (свыше 12 мм) рекомендуется предварительный подогрев до 150–200 C, если температура окружающей среды ниже 5 C. Сварка выполняется на постоянном токе прямой полярности (DCEN), что обеспечивает глубокое проплавление и узкий шов при минимальном разбрызгивании.
Пруток применяется при изготовлении оборудования для пищевой промышленности, фармацевтических производств, систем водоподготовки и теплообменных аппаратов. В нефтегазовом секторе материал используется для ремонта обвязки трубопроводов, работающих в среде слабоагрессивных сред (до 5% концентрации кислот). Сварные швы, выполненные OK Tigrod 308LSi, устойчивы к межкристаллитной коррозии после сварки без дополнительной термической обработки, что подтверждено испытаниями по ГОСТ 6032 (метод АМУ).
| Диаметр, мм | Ток сварки, А | Расход аргона, л/мин | Скорость подачи, м/мин | Тип соединения |
|---|---|---|---|---|
| 1,6 | 50–80 | 6–8 | 0,3–0,5 | Листовой металл 2–4 мм |
| 2,0 | 70–110 | 8–10 | 0,4–0,6 | Трубы 25–60 мм |
| 2,4 | 90–140 | 10–12 | 0,5–0,7 | Емкостное оборудование |
| 3,2 | 140–200 | 12–15 | 0,6–0,8 | Толстостенные узлы |
Прутки поставляются в герметичной упаковке, исключающей контакт с влагой и маслами. Перед использованием рекомендуется протереть поверхность чистой ветошью, смоченной ацетоном, для удаления следов консервационной смазки. Хранение — в сухом отапливаемом помещении при относительной влажности не более 60%. Срок годности без ограничений при соблюдении условий хранения, однако при появлении коррозионных пятен на поверхности пруток подлежит выбраковке.
Повышенное содержание кремния (0,65–1,0% против 0,30–0,65%) улучшает смачиваемость кромок и снижает вероятность пор в корне шва. Это особенно важно при сварке тонкостенных труб и листов, где требуется стабильное формирование обратного валика.
Да, но для ответственных конструкций, работающих при температурах выше 400 C, рекомендуется применять стабилизированные присадки типа ER347. Для большинства применений при температурах до 350 C OK Tigrod 308LSi обеспечивает достаточную стойкость к сенсибилизации.
Ограничений по толщине нет, однако при сварке деталей свыше 20 мм требуется многослойная технология с контролем температуры межпроходного нагрева (не более 150 C). Для однопроходной сварки оптимальная толщина — до 6 мм.
Для большинства работ достаточно чистого аргона (99,99%). При сварке в вынужденных положениях или на высоких токах допускается добавление 2–5% азота для повышения стабильности дуги, но это не является стандартной практикой.