


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


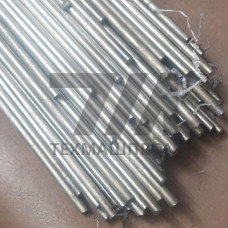
Пруток сварочный для наплавки по ГОСТ 21449-75 — литые присадочные стержни круглого сечения, изготовляемые из наплавочных сплавов методом литья в формы. Стандарт распространяется на литые прутки, применяемые при ручной газовой и электродуговой наплавке, а также как присадочный материал при наплавке под флюсом и в среде защитных газов. В отличие от тянутой сварочной проволоки, литой пруток сохраняет структуру литого металла и обеспечивает высокую твёрдость наплавленного слоя без дополнительной термической обработки.
ГОСТ 21449-75 регламентирует диаметр стержней, предельные отклонения и длину мерных отрезков. Поверхность прутка — без трещин, закатов и шлаковых включений; допускаются следы литейной корки, удаляемые механической зачисткой. Кривизна стержня ограничивается величиной, не препятствующей подаче в горелку или держатель.
Прутки изготовляют из литых наплавочных сплавов на основе железа, никеля и кобальта. Наибольшее распространение получили высокохромистые чугуны и хромоникелевые сплавы, обеспечивающие абразивную стойкость и жаропрочность наплавленного слоя. Твёрдость наплавки зависит от типа сплава и режима охлаждения.
| Марка сплава | Основа | Твёрдость HRC | Рабочая температура | Тип наплавки |
|---|---|---|---|---|
| Сормайт-1 | Fe–Cr–Ni–C | 48–54 | до 600 C | газовая, дуговая |
| Сормайт-2 | Fe–Cr–Ni–C | 40–46 | до 550 C | дуговая |
| ВСН-6 | Ni–Cr–B–Si | 56–60 | до 700 C | газовая |
| КБХ | Co–Cr–W | 44–50 | до 800 C | газовая, TIG |
Перед наплавкой поверхность детали зачищают до металлического блеска, обезжиривают и подогревают при необходимости. Для газовой наплавки применяют ацетилено-кислородное пламя с восстановительной зоной; для дуговой — электроды или держатели с подачей прутка в сварочную ванну. Предварительный подогрев до 300–450 C снижает риск образования трещин в наплавленном слое при наплавке на массивные детали.
Прутки для наплавки по ГОСТ 21449-75 применяют при восстановлении быстроизнашивающихся деталей горно-металлургического, цементного и энергетического оборудования. Наплавленный слой повышает ресурс деталей, работающих в условиях абразивного износа, ударных нагрузок и повышенных температур.
Партия прутков сопровождается сертификатом с указанием марки сплава, номера плавки, химического состава и твёрдости наплавленного образца. При входном контроле проверяют геометрические размеры, отсутствие дефектов литья и соответствие твёрдости заявленной. Наплавленный контрольный образец испытывают на твёрдость по Роквеллу и на стойкость к абразивному износу.
Литой пруток сохраняет структуру литого металла и содержит больше легирующих элементов, что обеспечивает высокую твёрдость наплавки без термообработки. Тянутая проволока имеет однородный химический состав и применяется для автоматизированных процессов наплавки.
Для таких условий применяют прутки из кобальтовых сплавов типа КБХ или никелевых сплавов ВСН-6, сохраняющих твёрдость и жаростойкость при высоких температурах. Железные сплавы Сормайт при 700 C теряют твёрдость.
Для массивных деталей из среднеуглеродистых и легированных сталей подогрев до 300–450 C обязателен — он снижает скорость охлаждения и предотвращает образование холодных трещин в наплавленном слое и зоне термического влияния.
Твёрдость измеряют по Роквеллу на контрольном образце, наплавленном в тех же условиях, что и рабочая деталь. Допускается разброс в пределах 3–5 единиц HRC в зависимости от марки сплава и режима охлаждения.