


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


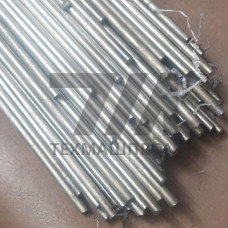
Пруток сварочный для наплавки КОМСОМОЛЕЦ-100 — это литые прутки из высокохромистого чугуна, предназначенные для газовой наплавки износостойких покрытий на детали, работающие в условиях интенсивного абразивного изнашивания. Материал относится к классу литых твёрдых сплавов на основе системы Fe–Cr–C с содержанием хрома 25–30 % и углерода 3,0–4,0 %. Структура наплавленного слоя представлена первичными карбидами хрома CrC, равномерно распределёнными в эвтектической матрице. Такое строение обеспечивает твёрдость наплавки 48–54 HRC при сохранении достаточной вязкости основы.
Прутки выпускаются диаметром 5–8 мм и длиной 400–600 мм. Наплавка выполняется ацетилено-кислородным пламенем с использованием флюса на основе буры. Температура плавления сплава — 1250–1300 C, что позволяет вести процесс без перегрева основного металла и минимизировать деформации детали. Пруток КОМСОМОЛЕЦ-100 применяется для упрочнения быстроизнашивающихся узлов горно-обогатительного, цементного и металлургического оборудования.
| Параметр | Значение | Условия измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость | 48–54 HRC | после наплавки, без термообработки | ГОСТ 9013-59 | по сечению слоя |
| Содержание хрома | 25–30 % | в наплавленном металле | спектральный анализ | основной карбидообразователь |
| Содержание углерода | 3,0–4,0 % | в наплавленном металле | химический анализ | формирует карбидную фазу |
| Толщина слоя | 2–6 мм | за один проход | измерение штангенциркулем | зависит от диаметра прутка |
| Температура плавления | 1250–1300 C | сплава | термический анализ | газовая наплавка |
Перед наплавкой поверхность детали зачищается до металлического блеска, обезжиривается и подогревается до 300–400 C для предотвращения отрыва наплавленного слоя. Наплавку ведут нейтральным ацетилено-кислородным пламенем (соотношение 1:1) с минимальным перегревом ванны. Флюс наносится на пруток или вводится в сварочную ванну. После наплавки деталь охлаждается в термостате или под слоем песка для предотвращения трещинообразования. Механическая обработка наплавленного слоя возможна только шлифованием из-за высокой твёрдости.
Твёрдость составляет 48–54 HRC в зависимости от режима наплавки и толщины слоя. Максимальные значения достигаются при наплавке в 2–3 слоя.
Нет, пруток предназначен для газовой наплавки. Электродуговое применение не предусмотрено из-за высокого содержания углерода и склонности к образованию трещин.
За один проход формируется слой 2–6 мм в зависимости от диаметра прутка и тепловложения. Для увеличения толщины наплавку ведут в несколько слоёв.
Термообработка не требуется. Деталь охлаждается в термостате или под теплоизолирующим слоем для замедления охлаждения и предотвращения трещин.