


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


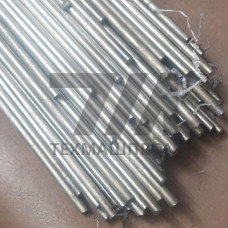
Пруток сварочный для наплавки МНЧ-2 — литой присадочный материал на основе никеля, легированный хромом и бором, предназначенный для газотермического и электродугового нанесения износостойких покрытий. Сплав относится к системе Ni–Cr–B с добавлением кремния и углерода, что обеспечивает сочетание высокой твёрдости наплавленного слоя с удовлетворительной стойкостью к абразивному изнашиванию и газовой эрозии при повышенных температурах. Прутки выпускают литыми, диаметром 4–8 мм, длиной 400–600 мм, без покрытия, что позволяет использовать их как в качестве электрода при дуговой наплавке, так и в виде присадочного стержня при газопламенном напылении.
Наплавленный слой МНЧ-2 формируется с содержанием никеля 70–78 %, хрома 12–16 %, бора 2,5–3,5 %, кремния 3–4,5 %, углерода до 0,8 %. Такое легирование обеспечивает дисперсионное упрочнение за счёт выделения боридов и карбоборидов хрома, что определяет твёрдость 45–55 HRC в исходном состоянии и до 58 HRC после термической обработки. Температура начала оплавления — 980–1050 C, что позволяет вести наплавку без существенного проплавления основного металла при минимальной глубине перемешивания.
| Параметр | Значение | Условия измерения | Единица | Метод контроля |
|---|---|---|---|---|
| Твёрдость наплавки | 45–55 | без термообработки | HRC | ГОСТ 9013 |
| Температура оплавления | 980–1050 | атмосфера | C | ДТА |
| Плотность сплава | 7,8–8,1 | 20 C | г/см | гидростатика |
| Толщина слоя | 0,5–3,0 | один проход | мм | ГОСТ 8.051 |
| Коэффициент трения | 0,12–0,18 | сухое трение | — | трибометрия |
Пруток МНЧ-2 применяют для восстановления и упрочнения быстроизнашивающихся поверхностей деталей, работающих в условиях абразивного износа, ударных нагрузок и воздействия агрессивных сред при температурах до 600 C. Наплавку выполняют на углеродистые и низколегированные стали, а также на серые и высокопрочные чугуны. Типовые узлы:
Наплавку прутком МНЧ-2 ведут газовой горелкой с ацетилено-кислородным пламенем (восстановительная зона) или электродуговым способом на постоянном токе обратной полярности. Перед наплавкой поверхность зачищают до металлического блеска, обезжиривают и подогревают до 300–400 C для предотвращения отрыва слоя. При многослойной наплавке каждый последующий проход выполняют после остывания предыдущего до 150–200 C. Охлаждение наплавленного изделия — замедленное, под слоем теплоизоляции, для снижения остаточных напряжений и предотвращения трещинообразования.
После старения при 600–650 C твёрдость повышается до 56–58 HRC за счёт дополнительного выделения боридных фаз. Без термообработки твёрдость составляет 45–55 HRC.
Да, наплавка на серый и высокопрочный чугун возможна при предварительном подогреве до 400–450 C и замедленном охлаждении. Это снижает риск образования холодных трещин в переходной зоне.
Для шнеков диаметром до 90 мм применяют прутки 4–5 мм, для более крупных узлов — 6–8 мм. Меньший диаметр обеспечивает более точное дозирование присадочного материала в зоне наплавки.
Длительная рабочая температура — до 600 C. Кратковременно слой выдерживает нагрев до 700 C без потери твёрдости, однако выше этой границы начинается интенсивное окисление боридной составляющей.