


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


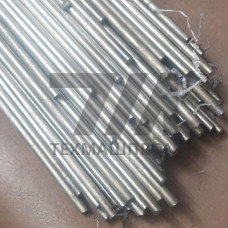
Пруток сварочный для наплавки Пр-В3К — литой присадочный материал на основе кобальта, легированный вольфрамом и хромом, предназначенный для газовой и аргонодуговой наплавки износостойких покрытий. Сплав относится к системе Co–Cr–W и по химическому составу близок к стеллитам группы В3К. Пруток выпускается диаметром 4–8 мм, длиной 400–500 мм, без покрытия, с шероховатой поверхностью литой заготовки. Температура плавления наплавляемого слоя — 1260–1300 C, твёрдость наплавленного металла — 40–47 HRC в зависимости от режима охлаждения.
В отличие от наплавочных электродов с рутиловым покрытием, пруток Пр-В3К не содержит флюсовых обмазок и применяется с внешней защитой: ацетилено-кислородным пламенем с избытком ацетилена либо в среде аргона при TIG-наплавке. Такая схема исключает шлаковые включения в наплавленном слое и обеспечивает минимальное разбавление основным металлом — доля проплавления не превышает 5–10 %.
Сплав Пр-В3К кристаллизуется в гетерогенной структуре: твёрдый раствор кобальта с ГЦК-решёткой армирован эвтектикой и первичными карбидами типа MC и MC, а также сложными карбидами вольфрама WC и WC. Именно карбидная фаза определяет сопротивление абразивному изнашиванию при повышенных температурах.
Повышенное содержание хрома обеспечивает жаростойкость наплавки до 800 C и стойкость в окислительных средах. Вольфрам повышает красностойкость: режущая кромка сохраняет твёрдость при нагреве до 600–650 C, что критично для инструмента горячей обработки.
При газовой наплавке пруток Пр-В3К подают в сварочную ванну при расходе ацетилена 600–900 л/ч, используя флюс на основе буры для удаления оксидов кобальта и хрома. При аргонодуговой наплавке применяют ток 90–140 А на диаметре 4 мм, защитный газ — аргон по ГОСТ 10157. Предварительный подогрев деталей из среднеуглеродистых и легированных сталей — 300–450 C, что предотвращает образование холодных трещин в зоне термического влияния.
| Параметр | Газовая наплавка | TIG-наплавка | Диаметр прутка | Твёрдость слоя |
|---|---|---|---|---|
| Ток, А | — | 90–140 | 4 мм | 42–45 HRC |
| Расход ацетилена, л/ч | 600–900 | — | 5 мм | 40–44 HRC |
| Подогрев детали, C | 300–400 | 350–450 | 6 мм | 41–46 HRC |
| Толщина слоя, мм | 1,5–3,0 | 2,0–4,0 | 8 мм | 43–47 HRC |
Наплавка прутком Пр-В3К востребована там, где сочетаются абразивный износ, ударные нагрузки и нагрев. Типовые узлы:
В металлургии наплавленный слой применяют на валках пилигримовых станов и на направляющих проводках сортовых станов. В энергетике — на уплотнительных кромках арматуры высокого давления, работающей при 540–560 C. В целлюлозно-бумажной отрасли — на ножах рубительных машин, контактирующих с влажной древесиной и абразивной корой.
Наплавленный металл обрабатывают шлифованием абразивными кругами из электрокорунда или алмазным инструментом. Токарная обработка возможна только твёрдосплавным резцом при малых подачах. Отжиг наплавки не применяется — он снижает твёрдость карбидной фазы. Для снятия внутренних напряжений допускается высокий отпуск при 600–650 C без потери эксплуатационных свойств.
Пр-В3К — литой кобальтовый пруток без покрытия, наплавляемый газом или TIG. Электроды ЦН-6 имеют рутиловое покрытие и наплавляются ручной дуговой сваркой. Пр-В3К даёт меньший шлак и более высокую красностойкость слоя.
Используют прокалённую буру или смесь буры с борной кислотой в соотношении 1:1. Флюс наносят на пруток и кромку детали для растворения оксидов кобальта и хрома.
Для сталей с содержанием углерода выше 0,3 % подогрев до 300–450 C обязателен. Он снижает скорость охлаждения и предотвращает трещины в зоне термического влияния.
Жаростойкость слоя сохраняется до 800 C в окислительной среде. При 600–650 C твёрдость остаётся достаточной для работы режущих и уплотнительных поверхностей.