


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


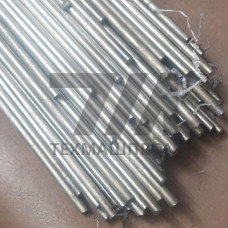
Пруток сварочный для наплавки Пр-В3К-Р — литой присадочный материал на основе кобальта, выпускаемый по ГОСТ 21448-75 и предназначенный для ручной газовой или аргонодуговой наплавки износостойких покрытий. Марка расшифровывается как сплав системы Co–Cr–W–Ni с карбидным упрочнением; буква «Р» указывает на регламентированное содержание редкоземельных и карбидообразующих элементов, повышающих стойкость наплавленного слоя к абразиву при повышенных температурах.
В отличие от электродов с рутиловым покрытием, Пр-В3К-Р не содержит шлакообразующих компонентов: легирование и защита ванны обеспечиваются газовой средой. Это определяет характерную структуру наплавки — дендриты твёрдого раствора кобальта с эвтектикой из карбидов хрома и вольфрама, что даёт твёрдость 40–48 HRC в исходном состоянии и до 52 HRC после наклёпа.
| Параметр | Значение | Условия измерения | Единица | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 4,0–8,0 | ГОСТ 21448-75 | мм | допуск 0,2 мм |
| Длина стержня | 400–600 | поставка | мм | без покрытия |
| Твёрдость наплавки | 40–48 | HRC, 20 C | HRC | после 3-го слоя |
| Температура эксплуатации | до 800 | без окисления | C | газовая среда |
| Ток наплавки | 90–140 | постоянный, обратная полярность | А | аргон |
| Расход аргона | 8–12 | TIG | л/мин | сопло № 8 |
Материал применяют там, где поверхность детали работает в условиях абразивного износа, эрозии и одновременного нагрева. Наплавку ведут на углеродистые и низколегированные основы с предварительным подогревом 300–400 C для предотвращения трещин в переходной зоне.
Перед наплавкой пруток Пр-В3К-Р зачищают от оксидной плёнки, поверхность детали обрабатывают до металлического блеска и обезжиривают. Наплавку ведут на минимально возможной погонной энергии, чтобы ограничить разбавление основы железом: доля основного металла в первом слое не должна превышать 15–20 %. Многослойная наплавка выполняется с перекрытием валиков 30–40 % и промежуточной зачисткой от шлака.
Охлаждение — замедленное, под слоем асбеста или в термостате, для снятия остаточных напряжений. Механическую обработку наплавленного слоя выполняют твердосплавным инструментом или шлифованием; пластическая деформация не рекомендуется из-за склонности к образованию микротрещин.
Пр-В3К-Р — беспокровный литой пруток на кобальтовой основе, наплавляемый в среде аргона. Электроды ЦН-6 имеют рутиловое покрытие и наплавляются открытой дугой; состав и структура наплавки у них иные, поэтому материалы не взаимозаменяемы без пересмотра технологии.
Для углеродистых и низколегированных основ подогрев составляет 300–400 C. Для аустенитных и жаропрочных сталей режим подбирают индивидуально, чтобы избежать образования холодных трещин в зоне сплавления.
Оптимально 2–3 слоя. Первый слой частично разбавляется основой, поэтому его твёрдость ниже; рабочие характеристики обеспечивает второй и третий слои с твёрдостью 40–48 HRC.
Нет. Углекислый газ окисляет легирующие элементы и снижает стойкость слоя. Применяют аргон высшего сорта или аргоно-гелиевую смесь.