


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


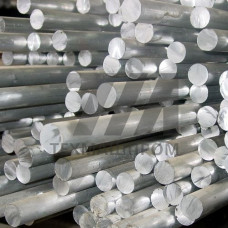
Пруток ТКЛР по ГОСТ 14082-78 — это горячекатаный или кованый сортовой прокат круглого сечения, изготовленный из сплавов с контролируемым температурным коэффициентом линейного расширения (ТКЛР). Нормирование ТКЛР в диапазоне рабочих температур обеспечивает размерную стабильность деталей при тепловых циклах, что критично для узлов, работающих в условиях перепадов температур от –196 до +800 C в зависимости от марки сплава.
Материал поставляется в виде прутков диаметром от 8 до 120 мм, длиной 2–6 м. Поверхность — без трещин, плен и закатов, допускаются следы зачистки. Механические свойства и величина ТКЛР контролируются для каждой партии, что подтверждается сертификатом качества.
ГОСТ 14082-78 распространяется на железоникелевые и железоникелькобальтовые сплавы с заданным ТКЛР. Наиболее распространенные марки:
Прутки ТКЛР хорошо поддаются механической обработке резанием, давлением и сваркой. Для достижения стабильного ТКЛР после механической обработки рекомендуется термостабилизирующий отжиг при 800–850 C с медленным охлаждением. При изготовлении деталей, работающих в интервале температур ниже комнатной, требуется предварительная тренировка материала — многократные циклы нагрев–охлаждение для снятия остаточных напряжений.
Свариваемость сплавов ограничена: для соединений применяют аргонодуговую сварку с присадочным материалом того же состава. После сварки обязателен отжиг для восстановления однородности структуры и ТКЛР в зоне шва.
Прутки ТКЛР востребованы в отраслях, где требуется сопряжение металлических деталей с неметаллическими материалами при изменяющихся температурах:
Приемка прутков осуществляется по результатам испытаний на растяжение, измерению ТКЛР дилатометрическим методом и контролю макроструктуры. Допускаемые отклонения по диаметру — h11–h12, по овальности — не более половины поля допуска. Кривизна прутка не должна превышать 2 мм на 1 м длины.
| Марка | ТКЛР, 10 К | Интервал температур, C | Предел текучести, МПа | Типовое применение |
|---|---|---|---|---|
| 29НК | 1,5–2,5 | 20–400 | 340–390 | Спаи с молибденовым стеклом |
| 47НД | 8,5–9,5 | 20–400 | 300–350 | Спаи с натриево-кальциевым стеклом |
| 52Н | 9,7–10,3 | 20–300 | 280–330 | Спаи с алюмосиликатным стеклом |
| 36Н | 1,0–1,5 | 20–100 | 250–300 | Эталонные меры, термокомпенсаторы |
Рабочий диапазон температур ограничен точкой Кюри для каждой марки: для 29НК — до 430 C, для 36Н — до 230 C. Превышение этих температур приводит к необратимому изменению ТКЛР. При проектировании узлов необходимо учитывать анизотропию свойств после прокатки: ТКЛР вдоль направления деформации на 3–5% ниже, чем поперек.
Для ответственных применений рекомендуется заказывать прутки с дополнительным ультразвуковым контролем сплошности, что исключает наличие внутренних дефектов, недопустимых в вакуумноплотных конструкциях.
Стандарт предусматривает диаметры от 8 до 120 мм. Наиболее востребованы прутки 10–40 мм для токарной обработки деталей электровакуумных приборов. Допуск на диаметр — h11–h12.
Контроль выполняется дилатометрическим методом на образцах длиной 50 мм в заданном интервале температур. Результаты фиксируются в сертификате качества партии. При необходимости заказчик может провести входной контроль на собственном оборудовании.
Прямая сварка не рекомендуется из-за образования хрупких интерметаллидных фаз. Для соединения применяют биметаллические переходники или механические соединения — резьбовые, фланцевые, с использованием втулок.
Да, для восстановления стабильного ТКЛР после токарной или фрезерной обработки рекомендуется отжиг при 800–850 C в течение 30–60 минут с охлаждением со скоростью не более 100 C/час. Это снимает остаточные напряжения, искажающие температурную зависимость расширения.