


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


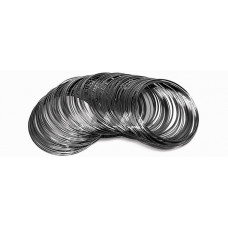
Пружинная проволока в прутках 65С2ВА — высокоуглеродистая легированная сталь с кремнием, вольфрамом и ванадием, предназначенная для изготовления ответственных пружин и упругих элементов, работающих в условиях повышенных статических и динамических нагрузок. Материал поставляется в виде калиброванных прутков, что обеспечивает технологичность последующей механообработки и навивки.
Сталь 65С2ВА относится к группе рессорно-пружинных кремнистых сталей с дополнительным легированием вольфрамом и ванадием. Содержание углерода находится в пределах 0,60–0,70 %, кремния — 1,8–2,2 %, марганца — 0,4–0,7 %. Вольфрам (0,8–1,2 %) и ванадий (0,15–0,25 %) обеспечивают повышенную прокаливаемость, сопротивление релаксации напряжений и работу при температурах до 250–300 C без потери упругих свойств.
Благодаря вольфраму и ванадию формируется мелкозернистая структура после закалки и отпуска, что повышает предел выносливости и сопротивление хрупкому разрушению. По сравнению с базовой сталью 65С2ВА, материал демонстрирует более высокую стабильность механических характеристик в крупных сечениях.
Проволока в прутках 65С2ВА поставляется в отожжённом или высокоотпущенном состоянии с твёрдостью не более 255 HB, что обеспечивает обрабатываемость резанием и возможность холодной навивки. После закалки от 850–870 C и среднего отпуска при 420–480 C достигаются следующие показатели:
Упругие свойства сохраняются при циклических нагрузках до 10 циклов при амплитуде напряжений до 600–700 МПа. Материал склонен к обезуглероживанию при нагреве, поэтому требуется защитная атмосфера или контроль времени выдержки при аустенитизации.
Прутки изготавливаются диаметром от 5 до 40 мм, длиной 2–6 м. Допуски по диаметру соответствуют классу точности h11–h12 для калиброванного проката. Кривизна прутка не превышает 1 мм на 1 метр длины, овальность — не более 0,5 мм для диаметров до 20 мм.
| Диаметр, мм | Предел прочности, МПа | Относительное сужение, % | Твёрдость, HB | Состояние поставки |
|---|---|---|---|---|
| 8 | 650–780 | 35 | 255 | Отожжённое |
| 16 | 620–750 | 32 | 255 | Отожжённое |
| 25 | 600–720 | 30 | 255 | Высокоотпущенное |
Прутки 65С2ВА используются для изготовления пружин сжатия, растяжения и кручения ответственного назначения, работающих при знакопеременных нагрузках. Основные сферы применения:
Материал пригоден для изготовления пружин, работающих при температурах от –60 до +250 C. При проектировании следует учитывать повышенную чувствительность к концентраторам напряжений — не допускаются задиры, риски и следы коррозии на поверхности прутка.
Навивка пружин из прутков 65С2ВА выполняется в горячем состоянии при 850–950 C для диаметров свыше 12 мм. Для меньших сечений возможна холодная навивка с последующим низким отпуском для снятия внутренних напряжений. После навивки обязательна закалка и средний отпуск для достижения требуемых упругих характеристик.
При механической обработке рекомендуется применять твердосплавный инструмент с охлаждением эмульсией. Шлифование торцов пружин выполняется после термообработки абразивными кругами зернистостью 25–40. Дробеструйная обработка поверхности повышает предел выносливости на 20–30 % за счёт создания сжимающих остаточных напряжений.
Дополнительное легирование вольфрамом и ванадием повышает прокаливаемость, сопротивление релаксации и рабочую температуру до 250–300 C, тогда как 60С2А ограничена 200 C.
Прутки поставляются в отожжённом или высокоотпущенном состоянии с твёрдостью не более 255 HB, что обеспечивает обрабатываемость и возможность холодной навивки для малых диаметров.
Закалка от 850–870 C в масле с последующим отпуском при 420–480 C. Для горячей навивки нагрев не должен превышать 950 C во избежание перегрева и обезуглероживания.
Рабочий диапазон составляет от –60 до +250 C. При температурах выше 300 C наблюдается интенсивное падение упругих свойств и релаксация напряжений.