


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


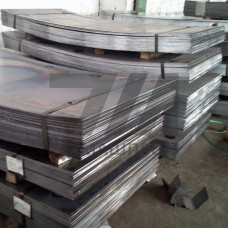
Рессорно-пружинный лист 60С2ХА — горячекатаный прокат из кремний-хромовой стали, легированной хромом для повышения прокаливаемости и устойчивости к релаксации напряжений. Марка 60С2ХА относится к классу пружинных сталей повышенной прокаливаемости и поставляется в виде листа толщиной 0,5–16 мм по ГОСТ 14959-2016. В отличие от базовой стали 60С2, введение хрома до 1,0 % обеспечивает сквозную закалку в сечениях до 20–25 мм, что критично для рессор и упругих элементов, работающих при знакопеременных нагрузках.
Сталь 60С2ХА содержит углерод 0,56–0,64 %, кремний 1,4–1,8 %, хром 0,6–1,0 %, марганец 0,4–0,7 %. Ограничение серы и фосфора до 0,025 % каждого обусловлено требованиями к ударной вязкости и сопротивлению усталостному разрушению. После закалки с 860–880 C в масле и среднего отпуска при 420–480 C достигается сочетание прочности и пластичности, необходимое для рессорного листа.
| Параметр | Значение | Условие испытания | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 1250–1450 | закалка + отпуск 450 C | МПа | ГОСТ 14959-2016 |
| Предел текучести 0,2 | 1100–1300 | закалка + отпуск 450 C | МПа | ГОСТ 14959-2016 |
| Относительное удлинение 5 | 6–8 | после термообработки | % | ГОСТ 14959-2016 |
| Ударная вязкость KCU | 25 | 20 C | Дж/см | ГОСТ 14959-2016 |
| Твёрдость после закалки | 58–63 | без отпуска | HRC | ГОСТ 14959-2016 |
| Критический диаметр прокаливаемости | 20–25 | закалка в масле | мм | ГОСТ 5657-69 |
Лист 60С2ХА изготавливают методом горячей прокатки с последующей нормализацией или высоким отпуском для снятия внутренних напряжений. Кремний в составе повышает склонность к обезуглероживанию при нагреве, поэтому термическая обработка проводится в защитной атмосфере или с применением защитных покрытий. Хром снижает критическую скорость закалки, что позволяет использовать масляное охлаждение вместо водяного и уменьшает риск образования закалочных трещин в листах толщиной свыше 8 мм.
Для получения стабильных упругих характеристик применяют изотермическую закалку в соляных ваннах при 300–350 C с последующим отпуском. Такая схема обеспечивает формирование бейнитной структуры, устойчивой к релаксации напряжений при циклическом нагружении.
Механическая обработка листа 60С2ХА в отожжённом состоянии (твёрдость 217–255 HB) выполняется твердосплавным инструментом с подачей СОЖ. После закалки обработка возможна только шлифованием. Свариваемость ограничена: ручная дуговая сварка требует предварительного подогрева до 200–300 C и последующей термообработки для предотвращения образования холодных трещин в зоне термического влияния. В конструкциях, работающих при циклических нагрузках, сварные соединения из 60С2ХА применяются ограниченно.
Сталь 60С2ХА дополнительно легирована хромом до 1,0 %, что увеличивает прокаливаемость до 20–25 мм против 8–12 мм у 60С2А. Это позволяет применять её для рессор большего сечения с равномерными свойствами по всему объёму.
Закалка с 870 C в масле и отпуск при 440–460 C в течение 1,5–2 часов. Такая обработка формирует трооститную структуру, устойчивую к потере упругости при рабочей температуре до 250 C.
По ГОСТ 14959-2016 прокат поставляется в отожжённом или высокоотпущенном состоянии с твёрдостью не более 255 HB. Окончательная закалка и отпуск выполняются после формообразования деталей.
Основные риски — обезуглероживание поверхности при нагреве без защитной атмосферы и закалочные трещины при резком охлаждении в воде. Применение масляной закалки и защитных сред исключает эти дефекты.