


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


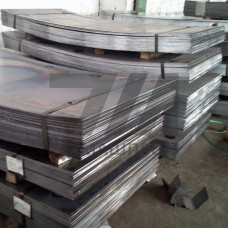
Рессорно-пружинный лист 70С2ХА — горячекатаный листовой прокат из легированной кремнистой стали с добавлением хрома, предназначенный для изготовления листовых рессор, торсионов и упругих элементов, работающих в условиях знакопеременных и ударных нагрузок. Материал относится к группе высокопрочных пружинных сталей с повышенной прокаливаемостью и улучшенной сопротивляемостью динамическому нагружению по сравнению с базовыми кремнистыми марками типа 65Г или 60С2.
Химический состав стали 70С2ХА регламентирован ГОСТ 14959 и характеризуется содержанием углерода 0,65–0,75%, кремния 1,4–1,7% и хрома 0,4–0,6%. Совместное легирование кремнием и хромом обеспечивает сочетание высокого предела упругости и вязкости, что критично для рессорных листов, воспринимающих циклические изгибающие нагрузки без остаточной деформации. Ограниченное содержание серы и фосфора (не более 0,025% каждого) гарантирует стабильность механических свойств по толщине и длине листа.
Рессорно-пружинный лист 70С2ХА поставляется в состоянии после прокатки или нормализации с последующей закалкой и средним отпуском. После полной термической обработки материал демонстрирует предел текучести не менее 1100 МПа и временное сопротивление разрыву в диапазоне 1250–1450 МПа. Твёрдость после закалки и отпуска составляет 38–44 HRC, что обеспечивает оптимальный баланс между износостойкостью и способностью к упругой деформации.
Закалка выполняется с нагревом до 850–870 C с охлаждением в масле, последующий отпуск проводится при 420–480 C. Такая обработка формирует структуру троостита отпуска, характеризующуюся высокой релаксационной стойкостью — способностью сохранять упругие свойства при длительном статическом нагружении. Для снятия внутренних напряжений после механической обработки допускается низкий отпуск при 180–220 C.
Лист 70С2ХА отличается пониженной свариваемостью — сварные соединения требуют обязательного предварительного подогрева до 300–350 C и последующего высокого отпуска. Основной способ соединения элементов рессор — механический (стяжные хомуты, центровые болты), что исключает разупрочнение в зоне термического влияния. Обработка резанием возможна в отожжённом состоянии; после закалки материал обрабатывается только абразивным инструментом.
При проектировании рессорных пакетов из стали 70С2ХА необходимо учитывать склонность материала к обезуглероживанию поверхности при нагреве под закалку. Для ответственных элементов рекомендуется применение защитной атмосферы или удаление обезуглероженного слоя механическим способом, поскольку снижение содержания углерода в поверхностном слое приводит к падению усталостной прочности на 20–30%.
Основная область применения — производство листовых рессор грузового автомобильного транспорта, железнодорожных вагонов и специальной техники. Материал также используется для изготовления торсионных валов, упругих элементов сельскохозяйственных машин и виброизолирующих устройств промышленного оборудования.
Рессорно-пружинный лист 70С2ХА выпускается толщиной 4–40 мм, шириной 50–400 мм и длиной до 6000 мм. Допуски на толщину соответствуют классу точности Б по ГОСТ 19903. По требованию заказчика возможна поставка листов с обрезной кромкой и снятой фаской, что упрощает последующую штамповку и гибку заготовок.
| Толщина, мм | Ширина, мм | Предел текучести, МПа | Твёрдость, HRC | Относительное удлинение, % |
|---|---|---|---|---|
| 6 | 80–200 | 1100 | 38–42 | 8 |
| 10 | 100–250 | 1150 | 40–44 | 7 |
| 16 | 120–300 | 1100 | 38–42 | 8 |
Качество рессорно-пружинного листа 70С2ХА контролируется по ГОСТ 14959, который устанавливает требования к химическому составу, макро- и микроструктуре, а также к отсутствию поверхностных дефектов — плен, трещин и закатов. Ультразвуковой контроль сплошности проводится по требованию заказчика для ответственных применений в железнодорожной отрасли. Каждая партия сопровождается сертификатом качества с указанием фактических механических свойств и результатов испытаний.
Дополнительное легирование хромом (0,4–0,6%) повышает прокаливаемость и сопротивление усталостному разрушению. Сталь 70С2ХА сохраняет высокие упругие свойства в сечениях до 30–40 мм, тогда как 60С2 эффективна при толщинах до 20–25 мм.
Оптимальный режим — закалка от 850–870 C в масле с последующим отпуском при 420–480 C. После обработки формируется структура троостита отпуска с твёрдостью 38–44 HRC и пределом текучести не менее 1100 МПа.
Сварка возможна только с предварительным подогревом до 300–350 C и обязательным последующим высоким отпуском. Для рессорных пакетов рекомендуется механическое соединение, исключающее разупрочнение металла в зоне термического влияния.
Стандартный сортамент включает толщины от 4 до 40 мм при ширине 50–400 мм. Максимальная длина листа — 6000 мм. Возможна поставка с обрезной кромкой и снятой фаской.