


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


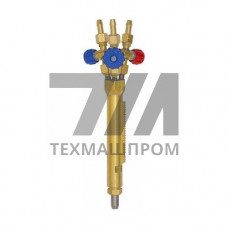
Резак машинный ГОСТ 5191-79 — это газокислородное оборудование, предназначенное для механизированной резки углеродистых и низколегированных сталей. В отличие от ручных резаков, машинные модели не имеют рукоятки и рассчитаны на стационарное крепление к портальным, координатным или пантографным машинам термической резки. Конструкция соответствует требованиям ГОСТ 5191-79, который регламентирует присоединительные размеры, рабочие параметры и материалы основных узлов.
Корпус резака машинного выполнен из латуни, что обеспечивает устойчивость к коррозионному воздействию кислорода и горючих газов при повышенной температуре в зоне реза. Уплотнительные элементы изготавливаются из термостойкой резины и фторопласта, сохраняющих герметичность в диапазоне рабочих температур. Резак оснащается сменными мундштуками — внутренним и наружным, которые формируют кольцевой поток подогревающего пламени и центральную кислородную струю.
Присоединительная резьба под накидные гайки унифицирована, что позволяет подключать резак к стандартным рукавам по ГОСТ 9356 с внутренним диаметром 8–9 мм. Крепление к суппорту машины осуществляется через хомут или кронштейн с возможностью регулировки угла наклона резака относительно поверхности листа. Масса изделия не превышает 1,4 кг, что минимизирует инерционные нагрузки на направляющие портала при высоких скоростях перемещения.
Резак машинный ГОСТ 5191-79 рассчитан на работу с ацетиленом или пропан-бутановой смесью в качестве горючего газа. Давление кислорода на входе составляет 0,3–0,5 МПа, горючего газа — не менее 0,03 МПа для ацетилена и 0,05 МПа для пропана. Толщина разрезаемого металла зависит от номера мундштука и варьируется от 3 до 300 мм. При использовании пропана требуется установка дополнительного подогревателя испарительного типа при отрицательных температурах окружающей среды.
Скорость резания для листов толщиной 10–20 мм составляет 400–600 мм/мин при давлении кислорода 0,4–0,5 МПа. Для толстолистового проката 50–100 мм скорость снижается до 150–250 мм/мин. Ширина реза формируется в пределах 2–4 мм в зависимости от номера мундштука и чистоты кислорода. Качество кромки соответствует 2–3 классу по ГОСТ 14792, что позволяет использовать резак в заготовительном производстве без последующей механической обработки.
Оборудование применяется на машинах термической резки с ЧПУ типа «Кристалл», «Комета», а также на пантографных установках для фигурной резки. Основные отрасли использования:
| Параметр | Р1М | Р2М | Р3М |
|---|---|---|---|
| Толщина реза, мм | 3–50 | 20–100 | 50–300 |
| Давление кислорода, МПа | 0,3–0,4 | 0,4–0,5 | 0,5–0,6 |
| Расход кислорода, м/ч | 2,5–4,0 | 5,0–8,0 | 10,0–15,0 |
| Расход ацетилена, м/ч | 0,6–0,8 | 0,8–1,2 | 1,2–1,8 |
| Масса, кг | 1,1 | 1,3 | 1,4 |
При выборе резака машинного ГОСТ 5191-79 необходимо учитывать тип горючего газа, доступный на производстве, и максимальную толщину разрезаемого металла. Для ацетиленовых смесей применяются мундштуки с центральным сверлением меньшего диаметра, для пропана — с увеличенным проходным сечением, компенсирующим более низкую температуру пламени. Резаки комплектуются запасными мундштуками, что позволяет оперативно перестраивать оборудование под изменение номенклатуры раскраиваемых деталей.
Машинный резак не имеет рукоятки и газовой арматуры управления, рассчитан на крепление к суппорту режущей машины. Управление подачей кислорода и горючего газа осуществляется дистанционно через клапаны, установленные на газовом посту или в блоке управления станком.
Конструкция резака допускает работу на ацетилене и пропан-бутановых смесях. Для каждого газа применяются соответствующие мундштуки, отличающиеся геометрией сверлений. Использование природного метана требует согласования с производителем оборудования.
При соблюдении режимов резки и использовании кислорода чистотой не ниже 99,5 % отклонение поверхности реза от перпендикуляра составляет 1–2 для листов толщиной до 50 мм. Шероховатость кромки соответствует Rz 80–160 мкм.
Периодически необходимо очищать мундштуки от нагара и проверять герметичность соединений мыльным раствором. При снижении скорости резания или увеличении ширины реза мундштуки подлежат замене. Клапаны на газовом посту должны проходить ревизию не реже одного раза в год.