


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


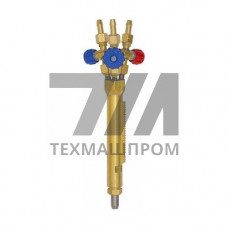
Резак машинный Р1 — сменный термический инструмент для стационарных газорезательных машин, выполненный по ГОСТ 6226-90. Конструктивно это инжекторный резак наружного смешения с трубчатым мундштуком, рассчитанный на непрерывный режим работы в составе портальных, шарнирных и координатных раскроечных установок. В отличие от ручных моделей, Р1 фиксируется в суппорте машины, поэтому его геометрия, масса и присоединительные размеры подчинены требованиям кинематики привода перемещения.
Инжекторная схема обеспечивает устойчивое горение при питании ацетиленом низкого и среднего давления — от 0,01 МПа. Кислород высокого давления подаётся в режущий канал отдельно, что позволяет вести разделительный рез без потери подогревающего пламени. Номинальный расход кислорода и ацетилена подбирается под толщину металла и номер мундштука.
Резак Р1 выпускается в нескольких исполнениях, различающихся длиной и комплектацией мундштуков. Корпус изготавливается из латуни, трубки — из нержавеющей стали, уплотнения — термостойкие. Присоединение к машине — через ниппель и накидную гайку под стандартные рукавные разъёмы.
Резак машинный Р1 применяется на установках термического раскроя с механическим приводом перемещения: портальных машинах, координатных столах с ЧПУ, шарнирных манипуляторах, а также на копировальных станках для фигурного раскроя. Типовые агрегаты — машины серий «Комета», «Пламя», «Гранат», стационарные порталы с фотокопировальным или программным управлением.
Инструмент работает в составе многопостовых раскроечных комплексов металлообрабатывающих цехов, судостроительных производств, заводов металлоконструкций и ремонтных баз. Для машин с групповой резкой резаки Р1 устанавливаются в несколько суппортов одновременно, что требует идентичности настройки мундштуков по номеру и расходу газов.
Устойчивый рез достигается при подогреве кромки до температуры воспламенения металла в кислороде — 1050–1150 C для низкоуглеродистых сталей. Резак Р1 обеспечивает чистоту реза, достаточную для последующей сварки без механической обработки кромок при правильном подборе скорости. Ширина реза зависит от номера мундштука и составляет 1,5–4 мм.
| Толщина металла, мм | Номер мундштука | Давление O, МПа | Скорость резки, мм/мин | Ширина реза, мм |
|---|---|---|---|---|
| 10 | 2 | 0,35 | 550 | 1,8 |
| 25 | 3 | 0,45 | 420 | 2,2 |
| 50 | 4 | 0,6 | 300 | 2,8 |
| 100 | 5 | 0,9 | 180 | 3,4 |
| 150 | 6 | 1,1 | 120 | 3,8 |
Ресурс мундштуков определяется качеством подготовки газов и стабильностью зазора между срезом мундштука и поверхностью металла — 3–5 мм. Загрязнение каналов окалиной и брызгами металла приводит к искажению формы пламени и увеличению ширины реза. Прочистка выполняется специальными иглами под соответствующий номер мундштука.
Периодический контроль включает проверку герметичности вентилей, состояния уплотнительных колец и соосности подогревающих каналов. При работе на машинах с ЧПУ резак Р1 должен быть выставлен строго перпендикулярно плоскости листа, иначе возникает односторонний грат и отклонение реза от вертикали.
Резак Р1 рассчитан на раскрой низкоуглеродистой стали толщиной от 5 до 200 мм. Конкретный диапазон определяется номером установленного мундштука и давлением режущего кислорода.
Нет. Резак Р1 — машинное исполнение с присоединительными размерами и массой, рассчитанными на крепление в суппорте стационарной машины. Для ручной резки применяются резаки серии Р2 и Р3.
Инжекторная схема Р1 устойчиво работает при давлении ацетилена от 0,01 до 0,1 МПа. Превышение верхнего значения не требуется и может привести к отрыву пламени.
Номер мундштука выбирается по таблице режимов: для 10 мм — № 2, для 25 мм — № 3, для 50 мм — № 4, для 100 мм — № 5, для 150 мм — № 6. При переходе на другую толщину мундштук заменяется, а давление кислорода корректируется.
Основные причины — неверная скорость перемещения, завышенное давление режущего кислорода, износ или загрязнение мундштука, а также неперпендикулярная установка резака относительно листа.