


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


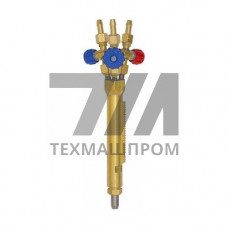
Резаки ГОСТ 5191-79 — это ручные инжекторные аппараты для кислородной резки углеродистых и низколегированных сталей, выпускаемые по действующему межгосударственному стандарту. Норматив регламентирует присоединительные размеры, параметры газовых каналов, материалы корпусных деталей и методику приемо-сдаточных испытаний, что обеспечивает взаимозаменяемость мундштуков и наконечников от разных производителей. В отличие от универсальных горелок, резаки по ГОСТ 5191-79 имеют встроенную систему подогревающего пламени и отдельный канал подачи режущего кислорода, что позволяет формировать узкую направленную струю для разделительного раскроя металла толщиной до 300 мм.
Стандарт устанавливает несколько типоразмеров, различающихся по толщине разрезаемого металла и пропускной способности газовых каналов. Корпус резака выполняется из латуни ЛС59-1 или алюминиевого сплава, рукоятка — из ударопрочной пластмассы с теплоизолирующим покрытием. Инжекторная система обеспечивает стабильный подсос горючего газа (ацетилена, пропана или МАФ) при колебаниях давления кислорода в магистрали от 0,3 до 0,5 МПа.
Все исполнения комплектуются сменными внутренними и наружными мундштуками, которые изготавливаются из меди М1 или М2 и проходят калибровку по диаметру сопла. Присоединительная резьба ниппелей — М161,5 для кислорода и М121,25 для горючего газа, что соответствует требованиям ГОСТ 1077 для газопламенного оборудования.
Рабочее давление кислорода для резаков Р1 и Р2 составляет 0,3–0,4 МПа, для Р3 и Р4 — 0,4–0,5 МПа. Расход кислорода при резке стали толщиной 20 мм не превышает 2,5 м/ч, ацетилена — 0,8 м/ч. При переходе на пропан-бутановую смесь требуется замена инжектора и мундштуков на комплект с маркировкой «П», поскольку плотность пропана выше ацетилена и требует иного соотношения газов в смеси.
| Тип резака | Толщина металла, мм | Давление кислорода, МПа | Расход кислорода, м/ч | Расход ацетилена, м/ч |
|---|---|---|---|---|
| Р1 | 3–30 | 0,3 | 1,2–2,0 | 0,4–0,6 |
| Р2 | 3–50 | 0,35 | 1,8–2,8 | 0,5–0,8 |
| Р3 | 50–100 | 0,4 | 3,0–5,0 | 0,8–1,2 |
| Р4 | 100–300 | 0,5 | 6,0–10,0 | 1,2–2,0 |
Резаки ГОСТ 5191-79 применяются в заготовительных цехах машиностроительных предприятий, на металлобазах, в судоремонтных и мостостроительных организациях. Аппараты пригодны для работы при температуре окружающей среды от –40 до +40 C, что позволяет использовать их на открытых площадках в условиях низких температур. Для резки легированных и высокоуглеродистых сталей требуется предварительный подогрев кромки до 200–300 C, что достигается увеличением времени прогрева подогревающим пламенем без изменения настроек резака.
Перед началом работ проверяется герметичность всех соединений мыльной эмульсией, а также отсутствие обратных ударов пламени. Обратный клапан на рукоятке резака предотвращает попадание кислорода в ацетиленовую линию при неправильной последовательности открытия вентилей. Зажигание производится при открытом на 1/4 оборота кислородном вентиле подогрева и полном открытии вентиля горючего газа. После завершения резки последовательность закрытия обратная: сначала перекрывается ацетилен, затем кислород.
Мундштуки резаков требуют периодической прочистки от окалины и брызг металла. Для этого применяются калиброванные иглы из латуни, диаметр которых соответствует диаметру сопла. Замена мундштуков производится при увеличении ширины реза более чем на 15 % от номинальной или при появлении хлопков в процессе резки. Хранение резаков осуществляется в сухом отапливаемом помещении при относительной влажности не более 70 %, с закрытыми вентилями и снятыми мундштуками.
Резак имеет отдельный канал подачи режущего кислорода, который формирует высокоскоростную струю для выдувания расплавленного металла. Горелка предназначена только для подогрева и сварки, она не способна создавать направленный кислородный поток для разделительной резки.
Нет, для толщины 50–100 мм предназначен тип Р3. Использование Р1 на предельных толщинах приводит к неполному прожигу металла, увеличению ширины реза и перерасходу кислорода. Необходимо подбирать типоразмер по таблице соответствия толщины и давления.
Стандарт предусматривает работу на ацетилене, пропан-бутановой смеси и метилацетилен-пропадиеновой фракции (МАФ). Для каждого газа требуется соответствующий комплект инжектора и мундштуков, поскольку плотность и теплота сгорания газов различаются.
Проверка герметичности проводится перед каждым началом работы, а также после замены мундштуков или ремонта. При обнаружении утечек газа эксплуатация запрещается до устранения неисправности. Периодическая ревизия с разборкой и очисткой каналов выполняется не реже одного раза в месяц при интенсивной эксплуатации.