


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


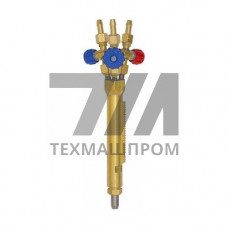
Резаки РВ2 — это ручные инжекторные аппараты для кислородной разделительной резки низкоуглеродистых и низколегированных сталей. Конструкция РВ2 базируется на двухтрубной схеме подачи газов: кислород режущей струи и подогревающий кислород подаются по раздельным каналам, а горючий газ (ацетилен, пропан, МАФ) поступает через инжектор, обеспечивающий стабильный подсос при колебаниях давления в магистрали.
Ключевая особенность резаков РВ2 — унифицированный мундштучный узел с быстросъёмными наконечниками, что позволяет оперативно менять режим резки под толщину металла без перенастройки всего инструмента. Корпус из латуни ЛС59-1 с хромированным покрытием внутренних каналов обеспечивает устойчивость к окалине и длительный ресурс при интенсивной эксплуатации в цеховых условиях.
Резаки РВ2 рассчитаны на работу с давлением кислорода 0,3–0,5 МПа и горючего газа 0,01–0,1 МПа в зависимости от модели исполнения. Инжекторный узел поддерживает устойчивое горение подогревающего пламени при изменении давления кислорода в пределах 15 %, что критично при питании от рампы или баллонных рамп с несколькими потребителями.
| Параметр | РВ2-01 | РВ2-02 | РВ2-03 |
|---|---|---|---|
| Толщина разрезаемой стали, мм | 3–50 | 3–100 | 3–200 |
| Давление кислорода, МПа | 0,3–0,4 | 0,35–0,45 | 0,4–0,5 |
| Расход кислорода, м/ч | 1,5–3,5 | 3,0–7,0 | 6,0–12,0 |
| Расход ацетилена, м/ч | 0,4–0,8 | 0,6–1,2 | 1,0–2,0 |
| Масса, кг | 1,1 | 1,2 | 1,4 |
Применение резаков РВ2 с ацетиленом обеспечивает температуру пламени до 3100 C, что позволяет выполнять резку легированных сталей с образованием минимального грата. При переходе на пропан-бутановые смеси требуется замена мундштука на комплект с увеличенным сечением инжектора — это компенсирует более низкую скорость горения пропана и предотвращает хлопки в канале смешения.
Рукоятка резака РВ2 оснащена клапанами игольчатого типа с ходом 2,5 оборота, что позволяет точно дозировать подачу кислорода и горючего газа при настройке пламени. Резьбовые соединения — ГОСТ 1077-79, присоединительные ниппели под шланги с внутренним диаметром 6,3 и 9,0 мм. Для работы с резаком РВ2 обязательна установка обратных клапанов на шлангах — это требование ПБ 12-609-03 при использовании ацетилена.
В условиях заготовительных участков машиностроительных предприятий резаки РВ2 применяются для:
Для резаков РВ2 выпускаются сменные мундштуки с номерами от №1 до №5, где №1 соответствует толщине 3–10 мм, а №5 — 150–200 мм. Внутренний канал режущего кислорода имеет коническую форму с углом 7, что формирует стабильную струю с минимальным рассеиванием на дистанции до 80 мм от среза мундштука. Это обеспечивает перпендикулярность реза и снижает ширину реза до 2–4 мм на тонком металле.
При выборе резака РВ2 для конкретного производства учитывают давление в цеховой кислородной рампе: для моделей с толщиной резки до 100 мм достаточно давления 0,4 МПа, для толстолистового проката свыше 100 мм требуется магистраль с давлением не менее 0,5 МПа и расходом кислорода до 12 м/ч. Работа с пропаном вместо ацетилена снижает температуру пламени до 2500 C, что увеличивает время предварительного подогрева на 20–30 % при резке металла толщиной свыше 50 мм.
Штатно резаки РВ2 рассчитаны на ацетилен. Для пропана и МАФ требуется замена мундштука на комплект с увеличенным инжектором, поставляемый отдельно. При переходе на пропан давление горючего повышают до 0,03–0,05 МПа.
РВ2 имеет двухтрубную конструкцию с раздельной подачей подогревающего и режущего кислорода, что обеспечивает более стабильную струю при резке металла толщиной свыше 50 мм. Резаки Р1 — однотрубные, применяются для толщин до 30 мм.
Для толщины 20 мм используется мундштук №2, рассчитанный на диапазон 10–30 мм. При этом давление кислорода устанавливают 0,35–0,4 МПа, расход — около 3,5 м/ч.
Да, при работе с ацетиленом установка обратных клапанов на кислородном и газовом шлангах обязательна согласно ПБ 12-609-03. Это предотвращает обратный удар пламени и попадание кислорода в газовую магистраль.