


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


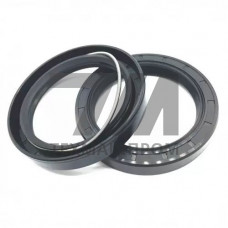
Резиновые манжеты ОСТ 12.44.215-83 — уплотнительные детали манжетного типа, изготовляемые по отраслевому стандарту, регламентирующему размеры, предельные отклонения и требования к рабочим поверхностям. Стандарт распространяется на манжеты, применяемые в гидравлических, пневматических и смазочных системах машин и оборудования. Конструктивно изделие представляет собой кольцо с внутренней уплотняющей кромкой, которая поджимается к валу за счёт упругих свойств резины и давления рабочей среды.
Герметизация обеспечивается контактным давлением кромки на сопряжённую поверхность. При повышении давления в полости манжета самоуплотняется: рабочая среда дополнительно прижимает кромку к валу. Такая схема сохраняет работоспособность при реверсивном вращении и возвратно-поступательном перемещении штока.
Манжеты ОСТ 12.44.215-83 выпускают с одним или двумя рабочими лепестками, с пружинным поджимом и без него. Армирующее кольцо из стали фиксирует манжету в расточке корпуса и воспринимает осевые нагрузки. Резиновая смесь выбирается по стойкости к рабочей среде:
Твёрдость резины по Шору А — 60–85 условных единиц. Предельное отклонение внутреннего диаметра — по полю допуска H11 для корпусной расточки. Шероховатость вала под кромкой — Ra 0,32 мкм, что снижает износ лепестка и утечки.
| Внутренний диаметр, мм | Наружный диаметр, мм | Высота, мм | Давление, МПа | Температура, C |
|---|---|---|---|---|
| 12 | 28 | 7 | 0,05–0,5 | –45…+100 |
| 25 | 47 | 10 | 0,05–0,8 | –45…+100 |
| 40 | 62 | 12 | 0,05–1,0 | –45…+120 |
| 60 | 85 | 14 | 0,05–1,6 | –45…+120 |
| 80 | 110 | 16 | 0,05–2,0 | –30…+150 |
Скорость скольжения по кромке — до 5 м/с при вращательном движении и до 1 м/с при возвратно-поступательном. Ресурс определяется режимом смазки: при недостаточной подаче масла кромка нагревается и твердеет, что ускоряет износ вала.
При монтаже манжету устанавливают в расточку с натягом по наружному диаметру, кромку ориентируют в сторону рабочего давления. Для узлов с высоким давлением применяют опорные кольца из фторопласта или полиамида, предотвращающие выдавливание резины в зазор.
Проверяют геометрические размеры, твёрдость, отсутствие расслоений и заусенцев на кромке. Испытания на герметичность проводят на стенде при давлении, превышающем рабочее в 1,5 раза. Хранят манжеты в закрытой таре при температуре 0…+25 C, защищая от прямого солнечного света и озона.
В зависимости от резиновой смеси — минеральные масла, пластичные смазки, вода, слабые растворы кислот и щелочей, пар. Для агрессивных сред применяют СКФ и силиконовые резины.
Радиальный зазор не должен превышать 0,3–0,5 мм в зависимости от диаметра. При большем зазоре кромка выдавливается и теряет герметичность.
Да, кромку и вал смазывают рабочей средой или нейтральной смазкой. Сухой монтаж приводит к задирам и преждевременному износу.
Внутренний диаметр манжеты должен соответствовать номинальному диаметру вала с учётом поля допуска. Наружный диаметр — по расточке корпуса согласно ОСТ 12.44.215-83.