


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


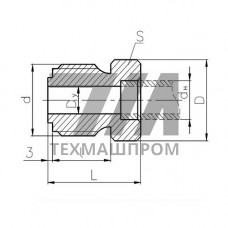
Штуцер промежуточный внахлёстку 556-0183-4 — это фитинг, предназначенный для соединения трубопроводных элементов с нахлёстом, при котором один конец детали надевается на другой. Конструкция обеспечивает повышенную механическую прочность стыка и применяется в системах, где требуется высокая герметичность и устойчивость к вибрационным нагрузкам.
Данный тип штуцера изготавливается из конструкционной стали с защитным покрытием, что обеспечивает коррозионную стойкость при эксплуатации в условиях повышенной влажности и агрессивных сред. Промежуточное исполнение позволяет использовать фитинг в качестве соединительного элемента между участками трубопровода одинакового диаметра, обеспечивая соосность и равномерное распределение напряжений в зоне стыка.
Штуцер 556-0183-4 характеризуется следующими техническими параметрами:
Технология соединения внахлёстку предполагает установку штуцера на конец трубы с последующей фиксацией. В зависимости от условий эксплуатации применяется сварка, пайка или механическое обжатие. Для систем с рабочим давлением до 16 бар допускается использование клеевых составов на эпоксидной основе.
Штуцеры промежуточные внахлёстку 556-0183-4 востребованы в следующих инженерных системах:
Благодаря промежуточному исполнению, штуцер может использоваться как ремонтная вставка при замене повреждённого участка трубопровода без демонтажа всей линии. Это сокращает время простоя оборудования и снижает затраты на обслуживание.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход | 15–50 | мм | Штангенциркуль | Зависит от типоразмера |
| Рабочее давление | до 25 | бар | Гидроиспытания | При температуре до 120 C |
| Температура эксплуатации | –40…+150 | C | Термометрия | Для стали с покрытием |
| Длина нахлёста | 1,5–2,0 | Dн | Линейка | От наружного диаметра |
При установке штуцера промежуточного внахлёстку 556-0183-4 необходимо обеспечить чистоту сопрягаемых поверхностей и отсутствие механических повреждений. Для сварного соединения рекомендуется использовать электроды с основным покрытием, обеспечивающие стабильность шва при динамических нагрузках. При монтаже в системах с температурными деформациями следует предусматривать компенсаторы или петлевые участки.
Фитинг рассчитан на длительный срок службы при соблюдении регламента технического обслуживания. Периодический осмотр соединений на предмет коррозии и усталостных трещин обязателен для систем, работающих в циклическом режиме.
Муфта соединяет трубы встык, а штуцер внахлёстку надевается на конец трубы, обеспечивая большую площадь контакта и повышенную прочность соединения при изгибающих нагрузках.
Допускается сварка, пайка твёрдым припоем или механическое обжатие. Выбор метода зависит от материала трубопровода, рабочего давления и требований к разъёмности соединения.
Да, при условии, что защитное покрытие фитинга имеет санитарно-эпидемиологическое заключение и не выделяет вредных веществ при контакте с водой.
Момент затяжки определяется типом резьбы и материалом уплотнения. Для стандартных метрических резьб М10–М20 рекомендуется 15–40 Нм, точное значение указывается в документации на конкретную систему.