


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


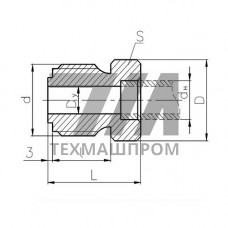
Штуцер промежуточный внахлёстку 556-0183-7 — элемент трубопроводной обвязки, предназначенный для соединения двух участков трубопровода с нахлёстом, обеспечивающий герметичность и механическую прочность стыка. Конструкция исполнения «внахлёстку» предполагает установку штуцера поверх концов соединяемых труб с последующей фиксацией сваркой или обжимом, что исключает необходимость точной подгонки торцов и упрощает монтаж в стеснённых условиях.
Изделие 556-0183-7 относится к категории промежуточных штуцеров, применяемых на прямолинейных участках трубопроводов, в отличие от концевых или переходных элементов. Технические параметры — присоединительные размеры, толщина стенки, материал — соответствуют требованиям отраслевых нормативов для систем, работающих под давлением до 16 МПа (160 кгс/см) в диапазоне температур от –60 до +300 C в зависимости от исполнения.
Штуцер 556-0183-7 изготавливается из углеродистой или низколегированной стали методом горячей штамповки с последующей механической обработкой посадочных поверхностей. Внутренний диаметр штуцера рассчитан на свободную посадку на трубу с гарантированным нахлёстом не менее 1,5 диаметра условного прохода, что обеспечивает равномерное распределение напряжений в зоне сварного шва.
Герметичность соединения достигается за счёт:
Промежуточный штуцер 556-0183-7 применяется в системах, где требуется оперативное подключение ответвлений без демонтажа действующего трубопровода. Монтаж выполняется с использованием ручной дуговой сварки покрытым электродом или полуавтоматической сварки в среде углекислого газа. После завершения сварочных работ обязателен контроль качества соединения — визуальный измерительный контроль и, при необходимости, гидравлические испытания на прочность и плотность.
Штуцеры промежуточные внахлёстку 556-0183-7 востребованы при строительстве и ремонте технологических трубопроводов в следующих отраслях:
Выбор штуцера 556-0183-7 для конкретного трубопровода определяется рабочим давлением, температурой транспортируемой среды, а также требованиями к коррозионной стойкости. Для сред с повышенной агрессивностью применяются исполнения из нержавеющих сталей аустенитного класса, для общепромышленных условий — из стали 20 или 09Г2С.
| Параметр | Значение | Ед. изм. | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход, Ду | 50–200 | мм | Обмер | Зависит от исполнения |
| Рабочее давление, Ру | до 16 | МПа | Гидроиспытания | При 20 C |
| Температура среды | –60…+300 | C | Расчёт | По материалу |
| Длина нахлёста | 1,5–2,0 Ду | мм | Обмер | Минимальная |
| Толщина стенки | 4–12 | мм | УЗК | По расчёту |
| Шероховатость | Ra 6,3 | мкм | Профилометр | Внутр. поверхность |
При заказе штуцера промежуточного внахлёстку 556-0183-7 необходимо указывать наружный диаметр и толщину стенки подключаемой трубы, рабочее давление и температуру среды, а также материал исполнения. Поставка сопровождается паспортом качества с указанием результатов приёмочного контроля и данных о термической обработке.
Штуцер внахлёстку надевается на трубу снаружи, что позволяет компенсировать неточности геометрии труб и упрощает монтаж. Приварка встык требует точной подгонки торцов и применяется при высоких требованиях к прочности соединения.
Допускается ручная дуговая сварка покрытыми электродами (ММА), полуавтоматическая сварка в среде CO (MAG) и аргонодуговая сварка (TIG) для нержавеющих исполнений. Перед сваркой поверхности зачищаются до металлического блеска.
Для углеродистых сталей при толщине стенки до 12 мм и температуре эксплуатации до 300 C термическая обработка не требуется. Для легированных сталей и толстостенных исполнений необходимо выполнить отпуск по согласованной технологии.
Основные методы — визуальный измерительный контроль (ВИК), ультразвуковая дефектоскопия (УЗК) и радиографический контроль. Для ответственных трубопроводов дополнительно проводится гидравлическое испытание пробным давлением.