


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


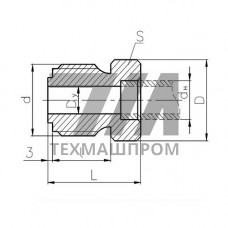
Штуцер промежуточный внахлёстку 556-35.2803 — соединительный элемент трубной обвязки, устанавливаемый в разрыв трубопровода и обеспечивающий переход между участками с нахлёстным (перекрывающим) соединением. Изделие относится к деталям трубопроводной арматуры и применяется в системах, где требуется разъёмное или неразъёмное сопряжение с перекрытием кромок без применения фланцевых пар. Конструктивно штуцер представляет собой патрубок с двумя присоединительными поясами, один из которых выполнен под нахлёстку, что позволяет компенсировать несоосность и угловые смещения при монтаже.
Деталь изготавливается из конструкционной или коррозионностойкой стали в зависимости от исполнения. Основные параметры определяются рабочим давлением и температурой транспортируемой среды. Уплотнение в зоне нахлёстки обеспечивается за счёт прижатия кромок и, при необходимости, применения прокладочных или сварных методов фиксации.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Условный проход DN | 15–50 | мм | стандартный ряд | по ГОСТ 28338 |
| Рабочее давление Ру | 1,6–4,0 | МПа | при 20 C | зависит от исполнения |
| Температура среды | –40…+300 | C | неагрессивные среды | ограничение по материалу |
| Материал корпуса | Сталь 20, 09Г2С, 12Х18Н10Т | — | по условиям эксплуатации | сварное или литое исполнение |
| Присоединение | нахлёстка / сварка | — | монтаж на объекте | контроль ВИК и УЗК |
Установка штуцера промежуточного внахлёстку 556-35.2803 выполняется в составе трубной сборки до финишной сварки стыков. Нахлёстное соединение требует совмещения поясов с перекрытием не менее номинальной толщины стенки. После позиционирования проводится прихватка, затем — сварка или механическая фиксация в зависимости от проектного решения. Контроль герметичности осуществляется гидравлическими или пневматическими испытаниями на пробное давление, превышающее рабочее в 1,25–1,5 раза. Для ответственных участков применяется ультразвуковая дефектоскопия сварных швов и визуально-измерительный контроль геометрии нахлёстки.
В стандартном исполнении из стали 20 или 09Г2С — до 4,0 МПа при температуре до 200 C. Для исполнения из 12Х18Н10Т допускается эксплуатация при более высоких температурах с сохранением давления в пределах проектных значений.
Нахлёстка допускает перекрытие кромок и компенсирует несоосность труб до 2–3 мм, тогда как стыковое соединение требует точного совмещения торцов. Это упрощает монтаж в стеснённых условиях и при ремонтных врезках.
Используются углеродистые стали 20 и 09Г2С для неагрессивных сред, а также коррозионностойкая сталь 12Х18Н10Т для сред с повышенной агрессивностью или при криогенных температурах.
Для углеродистых сталей при толщине стенки до 36 мм термообработка не требуется. Для легированных и коррозионностойких сталей решение принимается по проекту с учётом толщины и условий эксплуатации.