


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


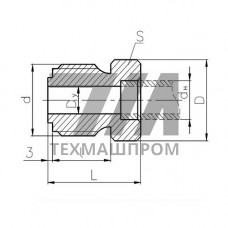
Штуцер промежуточный внахлёстку 556-35.2804-03 — элемент трубопроводной обвязки, предназначенный для соединения участков трубопровода с нахлёстом и последующей фиксацией сварным швом. Конструкция детали обеспечивает монтаж без вращения сопрягаемых элементов, что критично при встраивании в уже смонтированные линии с ограниченным доступом к торцам труб.
Исполнение внахлёстку предполагает размещение ответной части внутри или снаружи присоединяемого трубопровода с образованием перекрытия длиной, достаточной для наложения углового сварного шва. Такая схема исключает необходимость стыковки «враспор» и упрощает позиционирование при проведении ремонтных работ на действующих магистралях.
Деталь 556-35.2804-03 относится к категории промежуточных штуцеров, то есть монтируется не на конце линии, а в её средней части. Отличительной чертой является наличие посадочного пояска, который задаёт глубину нахлёста и одновременно служит ограничителем при установке. Геометрия проходного сечения сохраняет гидравлический профиль трубопровода, минимизируя турбулентность потока и потери давления.
Материал изготовления подбирается под условия эксплуатации конкретной системы — от углеродистых сталей для общепромышленных сред до коррозионностойких сплавов для агрессивных жидкостей и газов. Поверхность посадочных зон подготовлена под сварку: отсутствуют заусенцы, окалина и масляные загрязнения, что снижает риск образования пор и шлаковых включений в шве.
Штуцеры промежуточные внахлёстку востребованы в системах, где требуется оперативное подключение ответвлений или замена повреждённых участков без полной разборки контура:
Монтаж выполняется электродуговой или аргонодуговой сваркой. Для толстостенных трубопроводов рекомендуется предварительный подогрев зоны соединения до температуры, регламентированной технологической картой, с последующим замедленным охлаждением для снятия остаточных напряжений.
| Параметр | Значение | Диапазон | Метод контроля | Примечание |
|---|---|---|---|---|
| Условный проход | DN 25–150 | DN 25–150 | Обмер | По ГОСТ 28338 |
| Рабочее давление | до 16 МПа | 1,6–16 МПа | Гидроиспытания | Зависит от материала |
| Температура среды | –60…+450 C | –60…+450 C | Расчёт | По материалу |
| Длина нахлёста | 1,5–2 диаметра | 40–300 мм | Обмер | Под сварной шов |
| Покрытие | Без покрытия | Грунт, оцинковка | Визуальный | По требованию |
При заказе уточняются материал, толщина стенки и тип присоединяемого трубопровода. Для систем, работающих под вибрационной нагрузкой, возможно усиление зоны нахлёста дополнительным кольцевым ребром.
Промежуточный штуцер монтируется в средней части трубопровода и имеет два присоединительных участка, тогда как концевой устанавливается на торце линии и формирует выход или вход системы.
Герметичность достигается за счёт углового сварного шва по периметру нахлёста. Длина перекрытия выбирается из условия полноценного провара стенки ответной трубы без сквозных прожогов.
Допустимы ручная дуговая сварка покрытым электродом (ММА), аргонодуговая неплавящимся электродом (TIG) и полуавтоматическая в среде защитного газа (MIG/MAG). Выбор определяется материалом и толщиной стенки.
Для низкоуглеродистых сталей при толщине до 10 мм термообработка не обязательна. Для легированных и толстостенных элементов рекомендуется отпуск для снятия напряжений согласно технологическому регламенту.