


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


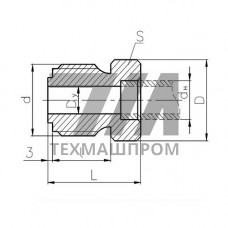
Штуцер промежуточный внахлёстку по ГОСТ 5890-78 — соединительная деталь трубопроводной арматуры, входящая в группу промежуточных штуцеров с присоединительным буртом под сварку внахлёстку. Стандарт регламентирует размеры, предельные отклонения и материал исполнения для номинальных давлений до 20 МПа. Деталь устанавливается между фланцем арматуры и трубой, обеспечивая герметичный переход без применения ответных фланцев на конце трубопровода.
Конструктивно изделие представляет собой патрубок с цилиндрической посадочной поверхностью под трубу и опорным буртом, который приваривается к торцу трубы угловым швом. Такое исполнение снижает трудоёмкость монтажа по сравнению с приварными встык штуцерами и допускает центровку трубы непосредственно по внутреннему диаметру детали.
ГОСТ 5890-78 охватывает исполнения с условным проходом от 10 до 200 мм. Присоединительные размеры увязаны с ГОСТ 12815 для фланцев арматуры. Основные нормируемые величины:
Штуцеры промежуточные внахлёстку применяются в составе фланцевых соединений запорной, регулирующей и предохранительной арматуры. Типовые узлы — обвязка центробежных насосов, коллекторы теплообменных аппаратов, трубопроводы пара и горячей воды на ТЭЦ, технологические линии нефтепереработки, системы оборотного водоснабжения металлургических цехов.
| Dy, мм | Ру, МПа | Наружный диаметр, мм | Толщина стенки, мм | Масса, кг |
|---|---|---|---|---|
| 25 | 1,6 | 32 | 3,0 | 0,18 |
| 50 | 2,5 | 57 | 4,0 | 0,52 |
| 80 | 4,0 | 89 | 6,0 | 1,35 |
| 100 | 6,3 | 108 | 8,0 | 2,40 |
| 150 | 10,0 | 159 | 12,0 | 6,80 |
| 200 | 16,0 | 219 | 16,0 | 14,20 |
Сварка внахлёстку выполняется ручной дуговой или механизированной сваркой в среде защитных газов. Катет углового шва принимается не менее толщины стенки трубы. Перед сваркой посадочные поверхности очищают до металлического блеска, обезжиривают и подогревают при отрицательных температурах окружающего воздуха.
Деталь работоспособна в диапазоне температур –40…+450 C для углеродистых марок и до +510 C для стали 09Г2С. Контроль качества сварного соединения проводится ультразвуковой дефектоскопией или радиографией в соответствии с требованиями Ростехнадзора для трубопроводов категорий I–IV.
Внахлёстку предполагает угловой шов по бурту и не требует разделки кромок трубы, что упрощает монтаж и снижает требования к точности торцовки. Приварной встык формирует стыковое соединение с полным проплавлением и применяется при более высоких давлениях.
Стандарт предусматривает углеродистые стали 20 и 25, низколегированную 09Г2С, а также литейную 20ГСЛ для крупных типоразмеров. Выбор марки определяется рабочей температурой и агрессивностью среды.
Повторная установка возможна при сохранении геометрии бурта и отсутствии дефектов основного металла. После срезки шва обязательна дефектоскопия посадочной поверхности и повторная термообработка при работе с низколегированными сталями.
Присоединительные размеры увязывают с ГОСТ 12815 по условному проходу и условному давлению. Наружный диаметр патрубка должен соответствовать трубе трубопровода, а высота бурта — обеспечивать катет шва не менее толщины стенки.