


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


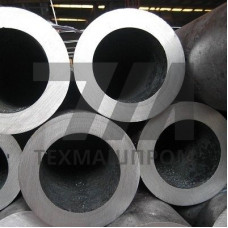
Трубы стальные бесшовные цельнотянутые из стали 85 — высокопрочный сортамент трубной продукции, изготавливаемый из инструментальной углеродистой стали с содержанием углерода 0,82–0,90%. Ключевая особенность данного исполнения — способность достигать высокой твёрдости и износостойкости после термической обработки, что принципиально отличает его от конструкционных труб общего назначения. Цельнотянутая технология производства обеспечивает отсутствие сварного шва и равномерность механических свойств по сечению и длине, что критично для деталей, работающих под знакопеременными нагрузками.
Сталь 85 относится к группе эвтектоидных сталей. Химический состав регламентируется ГОСТ 1050 и ГОСТ 1435, легирующие элементы присутствуют в ограниченных количествах: марганец — 0,40–0,70%, кремний — 0,17–0,37%, хром и никель — не более 0,25% каждого. Основное упрочнение достигается за счёт формирования перлитной структуры с высокой дисперсностью карбидной фазы. После закалки и низкого отпуска труба приобретает твёрдость до 60–63 HRC, что делает её пригодной для изготовления деталей, работающих в условиях интенсивного абразивного износа.
В горячекатаном или термически обработанном состоянии (без закалки) трубы из стали 85 демонстрируют следующие показатели:
Указанные значения достигаются благодаря повышенному содержанию углерода, обеспечивающему мартенситное превращение при закалке. В состоянии поставки структура может быть перлитной или сорбитообразной в зависимости от режима нормализации.
Цельнотянутые трубы из стали 85 производятся методом горячей прокатки на станах ХПТ или автоматических станах с последующим холодным волочением при необходимости получения точных размеров. Высокое содержание углерода требует строгого контроля температурного режима деформации: нагрев заготовки ведётся до 1150–1200 C, окончание прокатки — при 850–900 C. После прокатки обязательна замедленное охлаждение или немедленный отжиг для предотвращения образования закалочных структур и флокенов.
Трубы из стали 85 не предназначены для транспортировки сред или работы под внутренним давлением. Основная область применения — машиностроительные узлы, где требуется сочетание прочности и износостойкости:
Конечные механические свойства формируются на этапе изготовления детали. Рекомендуемые режимы:
Сталь 85 относится к ограниченно свариваемым материалам. При выполнении сварных соединений требуется предварительный подогрев до 250–350 C и последующий высокий отпуск для снятия напряжений. Рекомендуется применение аустенитных электродов для снижения риска холодных трещин. Обрабатываемость резанием в отожжённом состоянии удовлетворительная, однако при твёрдости выше 300 HB требуется применение инструмента с твёрдосплавными пластинами.
| Параметр | Значение для стали 85 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Содержание углерода, % | 0,82–0,90 | Спектральный анализ | ГОСТ 1050 | Эвтектоидный состав |
| Временное сопротивление, МПа | 880 | Испытание на растяжение | ГОСТ 1497 | Состояние поставки |
| Твёрдость после закалки, HRC | 58–63 | Твёрдость по Роквеллу | ГОСТ 9013 | Закалка 800 C, вода |
| Диаметр труб, мм | 25–325 | Микрометраж | ГОСТ 8732 | Горячекатаные |
| Толщина стенки, мм | 3–40 | Ультразвуковой контроль | ГОСТ 8732 | По согласованию |
Трубы цельнотянутые из стали 85 поставляются по ГОСТ 8732 (горячедеформированные) и ГОСТ 8734 (холоднодеформированные). Допускаемые отклонения по наружному диаметру — 1,5% для горячекатаных труб, по толщине стенки — 12,5%. Кривизна на 1 метр длины не превышает 1,5 мм для труб диаметром до 140 мм. Контроль качества включает испытания на растяжение, замер твёрдости и обязательный ультразвуковой контроль сплошности для ответственных применений.
Сталь 85 содержит 0,82–0,90% углерода против 0,42–0,50% у стали 45. Это обеспечивает более высокую твёрдость после закалки (58–63 HRC против 50–55 HRC), но снижает пластичность и свариваемость. Трубы из стали 85 применяются для износостойких деталей, а из стали 45 — для нагруженных элементов конструкций.
Да, трубы из стали 85 используются для изготовления плунжеров и штоков гидроцилиндров после закалки ТВЧ или объёмной закалки с низким отпуском. Поверхностная твёрдость 55–60 HRC обеспечивает высокую стойкость к абразивному износу при работе с загрязнёнными рабочими жидкостями.
Для снятия напряжений после черновой обработки рекомендуется отпуск при 600–650 C с выдержкой 1–2 часа и медленным охлаждением до 300 C. Это позволяет сохранить твёрдость в пределах 220–250 HB и обеспечить стабильность размеров при финишной обработке.
Обязателен предварительный подогрев зоны сварки до 250–350 C для предотвращения образования мартенситных структур в зоне термического влияния. После сварки необходим немедленный высокий отпуск при 650 C. Рекомендуются электроды типа Э-70Х5СМФ или аустенитные марки.