Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


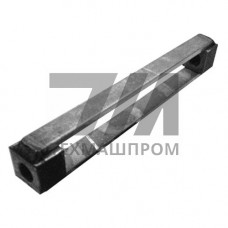
Сварные регулировочные муфты из стали 20 — это элементы трубопроводной обвязки, предназначенные для компенсации монтажных допусков и обеспечения точной выверки положения трубопроводов в системах с вертикальной и горизонтальной прокладкой. Изделия изготавливаются сварным способом из низкоуглеродистой конструкционной стали 20 (ГОСТ 1050), что обеспечивает стабильную свариваемость и предсказуемое поведение материала под нагрузкой при температурах эксплуатации от –40 до +425 C.
Конструктивно муфта представляет собой сварной узел, состоящий из корпуса с внутренней резьбой и ответного резьбового элемента, что позволяет плавно изменять рабочую длину блока подвески в процессе монтажа. Резьбовое соединение метрическое, шаг резьбы — 1,5–3,0 мм в зависимости от типоразмера. Сварные швы выполняются по ГОСТ 5264, контроль качества — визуальный и измерительный, при необходимости — ультразвуковая дефектоскопия.
Сталь 20 относится к группе качественных углеродистых конструкционных сталей с содержанием углерода 0,17–0,24 %. Материал характеризуется пределом текучести не менее 245 МПа и временным сопротивлением разрыву 410–530 МПа в состоянии поставки. Для регулировочных муфт это обеспечивает достаточную несущую способность при осевых нагрузках, возникающих в блоках подвесок тепловых сетей, паропроводов и технологических трубопроводов.
Регулировочные муфты применяются в составе пружинных и жёстких блоков подвесок для трубопроводов диаметром 57–1020 мм. Они устанавливаются между траверсой и хомутом, обеспечивая точную регулировку высоты подвески в диапазоне 50–200 мм в зависимости от типоразмера. Использование стали 20 гарантирует стабильность резьбового соединения при многократных циклах регулировки в процессе монтажа и пусконаладочных работ.
Основные области применения — тепловые сети, котельные установки, насосные станции, системы кондиционирования и вентиляции, технологические трубопроводы нефтегазовой и химической промышленности. Муфты рассчитаны на работу в условиях статических и циклических нагрузок, включая вибрационные воздействия от работающего оборудования.
| Типоразмер | Резьба | Диапазон регулировки, мм | Осевая нагрузка, кН | Масса, кг |
|---|---|---|---|---|
| М20 | M20 1,5 | 50–100 | 12 | 0,8 |
| М24 | M24 2,0 | 60–120 | 18 | 1,2 |
| М30 | M30 2,0 | 80–160 | 28 | 2,1 |
| М36 | M36 3,0 | 100–200 | 40 | 3,4 |
При установке муфт на вертикальных и горизонтальных участках трубопроводов необходимо обеспечить соосность резьбового соединения с осью подвески. Для горизонтальных трубопроводов рекомендуется дополнительная фиксация контргайкой для предотвращения самопроизвольного отворачивания при температурных деформациях. Сварные соединения муфты с элементами блока подвески выполняются электродами типа Э42А или Э46А по ГОСТ 9467.
Перед монтажом резьбовые поверхности обрабатываются графитовой смазкой или дисульфидом молибдена для снижения трения и предотвращения задиров. После завершения регулировки резьбовое соединение контрится, а положение фиксируется в исполнительной документации.
Допустимая температура эксплуатации составляет до +425 C. При более высоких температурах рекомендуется применять муфты из жаропрочных сталей, например 12Х1МФ.
Шаг резьбы составляет 1,5–3,0 мм в зависимости от типоразмера. Крупный шаг применяется для муфт с большим диапазоном регулировки, мелкий — для точной настройки.
Для стали 20 термическая обработка после сварки не обязательна при толщине стенки до 20 мм. При больших толщинах рекомендуется отпуск при 600–650 C для снятия остаточных напряжений.
Применяется визуальный и измерительный контроль по ГОСТ 3242, при повышенных требованиях — ультразвуковая дефектоскопия или радиографический контроль.