


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


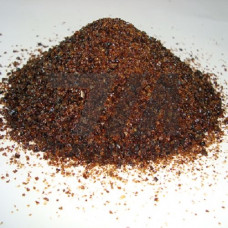
Сварочный флюс АН-26 — плавленый (остеклованный) флюс алюминатно-основного типа, разработанный для автоматической и механизированной сварки низколегированных и углеродистых конструкционных сталей. По химическому составу относится к системе AlO–CaO–MgO–SiO с повышенным содержанием глинозёма, что обеспечивает металлургическую активность, достаточную для легирования наплавленного металла через флюс, и одновременно высокую стойкость против образования пор при сварке на повышенных токах.
Флюс поставляется в виде стекловидных гранул серо-коричневого цвета с размером зерна 0,35–3,0 мм. Насыпная плотность составляет 1,3–1,5 г/см. Гранулометрический состав нормируется так, чтобы обеспечить устойчивое формирование сварочной ванны и стабильное газошлаковое отделение при скоростях сварки до 60 м/ч.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Массовая доля SiO | 38–44 | % | ГОСТ 22974.1 | основной шлакообразующий компонент |
| Массовая доля AlO | 18–24 | % | ГОСТ 22974.2 | повышает вязкость шлака |
| Массовая доля CaF | 6–10 | % | ГОСТ 22974.3 | регулирует жидкотекучесть |
| Массовая доля серы | 0,05 | % | ГОСТ 22974.7 | ограничение по переходам в шов |
| Массовая доля фосфора | 0,08 | % | ГОСТ 22974.8 | контроль хладноломкости |
| Размер фракции | 0,35–3,0 | мм | ситовой анализ | основная рабочая фракция |
АН-26 применяется при сварке ответственных металлоконструкций из низколегированных сталей марок 09Г2С, 10Г2С1, 14Г2АФ, 16Г2АФ, 17ГС, а также углеродистых сталей ВСт3сп, 20, 25. Флюс обеспечивает получение наплавленного металла с пределом текучести до 390 МПа и ударной вязкостью KCU не ниже 34 Дж/см при температуре –40 C.
Флюс АН-26 требует предварительной прокалки при 350–400 C в течение 1–2 часов перед использованием. Влажность после прокалки не должна превышать 0,1 %. Сварку ведут на постоянном токе обратной полярности или переменном токе с плотностью 40–80 А/мм. Расход флюса при автоматической сварке составляет 0,8–1,2 кг на 1 кг электродной проволоки.
Шлаковая корка легко отделяется от поверхности шва, что снижает трудоёмкость зачистки и вероятность подшлаковых дефектов. Флюс обеспечивает стабильное горение дуги при колебаниях напряжения сети 5 % и допускает сварку с зазором до 2 мм без применения подкладок.
Флюс хранят в герметичной таре в сухих отапливаемых складах при температуре не ниже +5 C и относительной влажности не более 70 %. Гарантийный срок хранения — 24 месяца с даты изготовления при соблюдении условий. Повторное использование неотработанного флюса допускается после просеивания и удаления шлаковой крошки, при этом доля регенерированного флюса не должна превышать 30 % от общей массы.
Флюс предназначен для автоматической и механизированной сварки углеродистых и низколегированных конструкционных сталей марок 09Г2С, 10Г2С1, 14Г2АФ, 16Г2АФ, 17ГС, ВСт3сп, 20, 25. Обеспечивает предел текучести наплавленного металла до 390 МПа.
Да, перед использованием флюс прокаливают при 350–400 C в течение 1–2 часов. Влажность после прокалки не должна превышать 0,1 %, иначе возрастает риск образования пор в шве.
Сварку ведут на постоянном токе обратной полярности или на переменном токе. Плотность тока составляет 40–80 А/мм в зависимости от диаметра электродной проволоки и толщины свариваемого металла.
Да, после просеивания и удаления шлаковой крошки. Доля регенерированного флюса не должна превышать 30 % от общей массы, чтобы сохранить стабильность химического состава и сварочно-технологические свойства.