


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


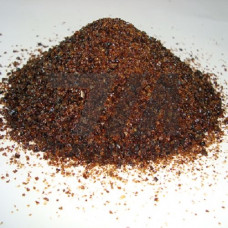
Сварочный флюс АН-8 — плавленый гранулированный флюс на основе системы MnO–SiO–CaF, предназначенный для автоматической и механизированной дуговой сварки и наплавки под флюсом. Материал относится к группе высокомарганцевых флюсов с повышенным содержанием оксида марганца, что обеспечивает стабильное формирование шва при сварке на форсированных режимах.
Флюс АН-8 производится методом плавления шихты в электрических печах с последующей грануляцией расплава в воде. Полученные гранулы имеют стекловидную структуру, плотность 1,4–1,6 г/см и насыпную плотность 0,9–1,2 г/см. Зерновой состав регламентируется фракцией 0,35–3,0 мм, при этом содержание частиц мельче 0,25 мм не должно превышать 5%, что обеспечивает устойчивое газообразование и защиту сварочной ванны.
Химический состав флюса АН-8 определяет его рафинирующие и легирующие свойства. Основные компоненты распределяются следующим образом:
Плавленый флюс АН-8 характеризуется низкой гигроскопичностью — содержание влаги после прокалки не превышает 0,1%. Температура плавления флюса находится в диапазоне 1150–1250 C, что обеспечивает стабильное шлакообразование при сварке низкоуглеродистых и низколегированных сталей.
Флюс АН-8 применяется при сварке на постоянном токе обратной полярности, однако допускается работа на переменном токе при использовании источников питания с напряжением холостого хода не менее 65 В. Оптимальный диапазон сварочного тока составляет 400–1200 А при напряжении дуги 32–44 В. Материал обеспечивает устойчивое горение дуги при плотности тока до 60 А/мм, что позволяет применять его для высокопроизводительной сварки стыковых и угловых соединений.
Флюс АН-8 совместим со сварочными проволоками Св-08А, Св-08ГА, Св-10Г2, Св-08Г2С. При сварке низколегированных сталей с пределом текучести до 390 МПа рекомендуется использовать проволоку Св-08ГА, обеспечивающую получение наплавленного металла с ударной вязкостью KCU не менее 80 Дж/см при –40 C.
Флюс АН-8 ориентирован на сварку конструкций из углеродистых и низколегированных сталей в следующих отраслях:
Флюс АН-8 обеспечивает получение швов, стойких к образованию горячих трещин, благодаря оптимальному соотношению марганца и кремния в наплавленном металле. Отделимость шлаковой корки оценивается как хорошая, что снижает трудоемкость зачистных операций при многопроходной сварке.
Перед применением флюс АН-8 подлежит прокалке при температуре 300–350 C в течение 1,5–2 часов. Толщина слоя флюса при прокалке не должна превышать 50 мм для равномерного прогрева. После прокалки флюс должен быть использован в течение 4 часов; при хранении в герметичной таре допустимый срок использования увеличивается до 24 часов.
Хранение флюса осуществляется в сухих отапливаемых помещениях при относительной влажности не более 60%. Транспортировка допускается в закрытых контейнерах, исключающих увлажнение материала. Насыпная плотность флюса АН-8 составляет 1,0–1,3 г/см, расход флюса при автоматической сварке — 0,8–1,2 кг на 1 кг наплавленного металла.
| Параметр | Значение | Метод контроля | Норматив | Примечание |
|---|---|---|---|---|
| MnO, % | 34–38 | Химический анализ | ГОСТ 9087 | Раскисление шва |
| SiO, % | 33–37 | Химический анализ | ГОСТ 9087 | Шлакообразование |
| CaF, % | 4–7 | Химический анализ | ГОСТ 9087 | Жидкоподвижность шлака |
| Фракция, мм | 0,35–3,0 | Сита | ГОСТ 9087 | Гранулометрия |
| Влажность, % | 0,1 | Высушивание | ГОСТ 9087 | После прокалки |
| Температура прокалки, C | 300–350 | Печь | Технологическая инструкция | 1,5–2 часа |
Флюс АН-8 применяется для сварки низкоуглеродистых и низколегированных сталей с пределом текучести до 390 МПа, включая стали марок 09Г2С, 17Г1С, 10ХСНД.
Флюс АН-8 работает с проволоками Св-08А, Св-08ГА, Св-10Г2 и Св-08Г2С. Выбор марки проволоки определяется требуемым уровнем прочности и хладостойкости шва.
Оптимальный диапазон сварочного тока составляет 400–1200 А при напряжении дуги 32–44 В. Допускается работа на постоянном токе обратной полярности и переменном токе.
Да, флюс АН-8 прокаливается при температуре 300–350 C в течение 1,5–2 часов. После прокалки материал сохраняет технологические свойства в течение 4 часов при открытом хранении.