


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


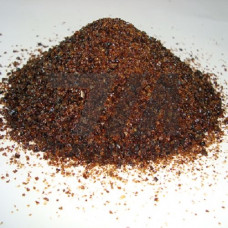
Сварочный флюс АН-348А — плавленый гранулированный флюс на основе системы MnO–SiO–CaF, предназначенный для автоматической и механизированной дуговой сварки и наплавки под флюсом низкоуглеродистых и низколегированных сталей. Материал относится к группе высокомарганцовистых флюсов с кремнеземисто-глиноземистой шлаковой основой, что обеспечивает стабильность процесса при повышенных токах и высокую производительность наплавки.
Флюс АН-348А производится методом плавления шихты в электропечах с последующей грануляцией расплава в воде. Химический состав регламентируется ГОСТ 9087 и характеризуется следующими диапазонами содержания основных компонентов:
Гранулометрический состав флюса АН-348А соответствует фракции 0,35–3,0 мм. Содержание зерен крупнее 3,0 мм не превышает 3%, мельче 0,35 мм — не более 5%. Насыпная плотность материала составляет 1,3–1,6 г/см, что обеспечивает равномерное покрытие зоны дуги и устойчивое формирование шва при сварке на форсированных режимах.
Флюс АН-348А отличается пониженной чувствительностью к ржавчине и окалине на кромках, что позволяет применять его при сборке конструкций без тщательной зачистки поверхности. Материал обеспечивает стабильное горение дуги на постоянном и переменном токе, включая работу с источниками питания с падающей внешней характеристикой.
Шлаковая корка после сварки легко отделяется по всей длине шва, что сокращает время на зачистные операции. Флюс допускает многократное использование: после просева и удаления шлаковых включений допускается повторное применение с добавлением свежего флюса в пропорции до 50%.
АН-348А применяется в паре со сварочными проволоками Св-08А, Св-08ГА, Св-10Г2, Св-08Г2С. Оптимальный диапазон токов — 300–1200 А при напряжении дуги 30–50 В. Материал обеспечивает качественное формирование шва при сварке на скорости до 60 м/ч, а также при выполнении двухсторонних швов с подваркой корня.
| Параметр | Значение для АН-348А | Метод контроля | Примечание | Норматив |
|---|---|---|---|---|
| Содержание MnO | 34–38% | Химический анализ | Раскисление шва | ГОСТ 9087 |
| Содержание SiO | 41–44% | Химический анализ | Шлакообразование | ГОСТ 9087 |
| Фракция зерна | 0,35–3,0 мм | Ситовая классификация | Гранулометрия | ГОСТ 9087 |
| Насыпная плотность | 1,3–1,6 г/см | Объёмный метод | Покрытие дуги | ТУ завода |
| Сварочный ток | 300–1200 А | Режим сварки | Автоматическая сварка | Практические данные |
Флюс АН-348А широко используется при изготовлении металлоконструкций в мостостроении, производстве строительных ферм, резервуаров и трубопроводов. Материал применяется при сварке продольных и кольцевых швов обечаек, днищ и патрубков в аппаратостроении, а также при наплавке поверхностей деталей, работающих на абразивный износ.
В судостроении флюс применяется для сварки корпусных конструкций из стали марок 09Г2С, 10ХСНД и аналогичных. В котлостроении материал используется при изготовлении барабанов и коллекторов, работающих под давлением до 4 МПа при температуре до 425 C.
Флюс АН-348А применяется с проволоками Св-08А, Св-08ГА, Св-10Г2 и Св-08Г2С. Выбор марки проволоки определяется требуемым уровнем прочностных характеристик металла шва и условиями эксплуатации сварной конструкции.
Да, флюс обеспечивает стабильное горение дуги как на постоянном, так и на переменном токе. При сварке на переменном токе рекомендуется использовать источники питания с напряжением холостого хода не менее 60 В.
Ограничений по толщине металла нет. Флюс позволяет выполнять многослойные швы при сварке листов толщиной до 100 мм и более. Для толстостенных конструкций применяются режимы с током до 1200 А и скоростью сварки 20–40 м/ч.
Да, перед применением флюс АН-348А необходимо прокалить при температуре 300–350 C в течение 1,5–2 часов. Это удаляет адсорбированную влагу и предотвращает образование пор в металле шва.