


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


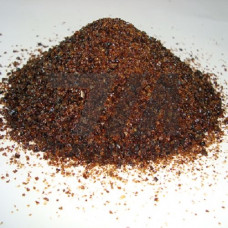
Сварочный флюс АН-60 — плавленый алюминатно-основной флюс, выпускаемый по ГОСТ 9087-81, предназначенный для автоматической и механизированной дуговой сварки, а также для электрошлаковой сварки низкоуглеродистых и низколегированных конструкционных сталей. По химическому составу относится к системе AlO–CaO–MgO–SiO с повышенным содержанием глинозёма, что обеспечивает основность флюса на уровне 1,1–1,3 и умеренную окислительную способность по отношению к легирующим элементам сварочной ванны.
Флюс АН-60 применяется при сварке стыковых и угловых соединений с разделкой и без разделки кромок, в нижнем и наклонном положениях, при толщине металла от 4 до 60 мм. Гранулометрический состав — фракция 0,25–2,5 мм, насыпная плотность — 1,3–1,5 г/см. Температура плавления флюса — 1180–1250 C, что обеспечивает стабильное формирование шва при сварочных токах 400–1200 А.
| Параметр | Значение | Метод контроля | Влияние на сварку | Примечание |
|---|---|---|---|---|
| Основность | 1,1–1,3 | расчёт по составу | умеренная раскисляющая способность | система AlO–CaO–MgO–SiO |
| Насыпная плотность | 1,3–1,5 г/см | ГОСТ 19440 | стабильная подача в зону дуги | фракция 0,25–2,5 мм |
| Температура плавления | 1180–1250 C | ДТА | равномерное проплавление | сварочный ток 400–1200 А |
| Расход флюса | 0,8–1,2 кг на 1 кг электродной проволоки | технологическая проба | защита ванны и формирование шва | зависит от режима сварки |
| Содержание SiO | 28–34 % | ГОСТ 9087-81 | вязкость шлака | регламентируется партией |
| Содержание AlO | 20–26 % | ГОСТ 9087-81 | основность и раскисление | ключевой компонент |
Флюс АН-60 применяется в сочетании с низкоуглеродистыми и низколегированными сварочными проволоками марок Св-08А, Св-08ГА, Св-10Г2, Св-08Г2С, Св-10НМА. Обеспечивает получение наплавленного металла с пределом текучести до 355 МПа и ударной вязкостью не ниже 34 Дж/см при температуре –40 C. При сварке с проволокой Св-08Г2С достигается стойкость шва к образованию горячих трещин за счёт снижения содержания серы и фосфора в металле шва.
Флюс поставляется в герметичных мешках по 25 кг и в биг-бэгах по 1000 кг. Перед применением флюс прокаливают при температуре 350–400 C в течение 1,5–2 часов для удаления влаги. Хранение — в сухих закрытых помещениях при относительной влажности не выше 70 %.
Флюс АН-60 предназначен для сварки низкоуглеродистых и низколегированных конструкционных сталей марок 09Г2С, 10ХСНД, 17ГС, 20, 20К и аналогичных, применяемых в металлоконструкциях, котлостроении и трубопроводном транспорте.
Наиболее часто применяют проволоки Св-08А, Св-08ГА, Св-10Г2, Св-08Г2С. Выбор проволоки определяется требуемым уровнем прочности и ударной вязкости наплавленного металла.
Да, флюс прокаливают при 350–400 C в течение 1,5–2 часов. Это удаляет влагу и предотвращает образование пор в шве.
Расход составляет 0,8–1,2 кг на 1 кг электродной проволоки в зависимости от режима сварки, типа соединения и толщины металла.