


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


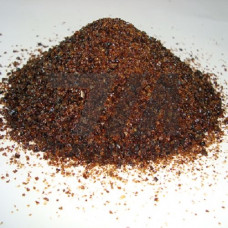
Сварочный флюс ФИМ — плавленый алюминатно-основной флюс, предназначенный для автоматической и механизированной сварки под слоем флюса низкоуглеродистых и низколегированных конструкционных сталей. Выпускается по ГОСТ 9087-81 в виде стекловидных гранул серо-коричневого цвета с размером фракции 0,35–3,0 мм. Химическая система флюса построена на оксидах алюминия, кальция и магния с добавлением кремнезёма, что обеспечивает основность показателя BII в диапазоне 0,9–1,2 и умеренную раскисляющую способность по отношению к сварочной ванне.
Флюс ФИМ применяется при сварке стыковых, угловых и тавровых соединений на постоянном токе обратной полярности и переменном токе. Он стабильно работает в диапазоне сварочных токов 400–1200 А при напряжении дуги 28–38 В. Температура начала плавления флюса — около 1150 C, насыпная плотность — 1,1–1,4 г/см. Благодаря повышенному содержанию оксида алюминия шлаковая корка формируется вязкой и легко отделяется от поверхности шва, что снижает трудоёмкость зачистки и вероятность образования поджогов.
| Параметр | Значение | Метод контроля | Влияние на сварку | Примечание |
|---|---|---|---|---|
| Массовая доля SiO | 28–34 % | ГОСТ 9087-81 | Вязкость шлака | Основной компонент |
| Массовая доля AlO | 32–38 % | ГОСТ 9087-81 | Стабильность дуги | Повышает основность |
| Массовая доля CaF | 6–10 % | ГОСТ 9087-81 | Жидкотекучесть шлака | Регулирует вязкость |
| Массовая доля серы | 0,05 % | ГОСТ 9087-81 | Снижение горячих трещин | Ограничение по примесям |
| Массовая доля фосфора | 0,08 % | ГОСТ 9087-81 | Хладостойкость шва | Ограничение по примесям |
| Размер фракции | 0,35–3,0 мм | Ситовой анализ | Подача и насыпная плотность | По ГОСТ 9087-81 |
Флюс ФИМ применяется в сочетании с низкоуглеродистой сварочной проволокой марок Св-08А, Св-08ГА, Св-10ГА, Св-10Г2, Св-08Г2С по ГОСТ 2246-70. При сварке проволокой Св-08Г2С обеспечивается предел прочности шва не ниже 490 МПа и ударная вязкость KCU при –20 C не менее 34 Дж/см. Флюс пригоден для сварки на постоянном токе обратной полярности и переменном токе с частотой 50 Гц. Расход флюса при автоматической сварке стыковых швов составляет 0,8–1,2 кг на 1 кг наплавленного металла.
Перед применением флюс прокаливают при температуре 250–300 C в течение 1–2 часов для удаления влаги. Хранение осуществляется в герметичной таре при относительной влажности воздуха не выше 70 %. Повторное использование флюса допускается после просеивания и удаления шлаковой крошки, при этом доля регенерированного флюса не должна превышать 50 % от общей массы.
Флюс ФИМ предназначен для сварки низкоуглеродистых и низколегированных конструкционных сталей с пределом прочности до 590 МПа, включая стали 09Г2С, 17ГС, 16Г2АФ, а также для наплавочных работ.
Сварка выполняется на постоянном токе обратной полярности или переменном токе. Рабочий диапазон сварочного тока — 400–1200 А при напряжении дуги 28–38 В.
Да, флюс прокаливают при 250–300 C в течение 1–2 часов для удаления адсорбированной влаги, что предотвращает пористость шва.
Повторное использование допускается после просеивания и удаления шлаковой крошки. Доля регенерированного флюса не должна превышать 50 % от общей массы загрузки.